В спецификации на тальк обычно указывается один номер — D97. Номер, определяющий продажу, находится вне спецификации. Это структура листа, сохранившаяся после прокатки. струйная мельница Вначале есть преимущество, поскольку частицы разрушаются, ударяясь друг о друга, и стальная масса не давит на пластины. Преимущество не является автоматическим, так как неправильное давление также может привести к разрушению пластин. В этой статье рассматриваются настройки, влияющие на тонкость помола и целостность пластин, а также проверки, позволяющие разделить эти два параметра.
Что измеряет покупатель
Производитель пластмассовых компаундов покупает жесткость, а жесткость достигается за счет пластин, которые несут нагрузку вдоль своей поверхности. Разработчик рецептуры краски покупает барьерные свойства, поскольку перекрывающиеся пластины удлиняют путь пара через пленку. Покупатель косметики платит за мыльную текстуру, которая возникает из-за той же самой структуры пластин. Ни одно из этих свойств не проявляется на рисунке D97.
Соотношение сторон — это отношение диаметра пластины к ее толщине, и лазерный калибровочный прибор не может его определить. Прибор выдает эквивалентный сферический диаметр, который не учитывает толщину. Поэтому два порошка с одинаковым значением D97 могут отличаться в два раза. Спецификация, написанная только в формате D97, не позволяет измерить это свойство. Сканирующая электронная микроскопия позволяет определить соотношение сторон, а распределение можно получить, используя данные с нескольких сотен пластин.
Таблица 1. Показатели, которые измеряет покупатель талька, и способ получения каждого из них.
| Метрика | Что это описывает | Как это измеряется | Почему это важно для покупателя |
|---|---|---|---|
| Д97 | Верхняя граница распределения | Лазерная дифракция с указанным дисперсионным давлением | Крупные частицы вызывают появление пятен и дефектов блеска. |
| Д50 | Медианный размер | Лазерная дифракция на том же образце | Задает параметры загрузки наполнителя и его дисперсии. |
| Соотношение сторон | Диаметр пластины, деленный на толщину | Анализ изображений, полученных с помощью сканирующего электронного микроскопа, на нескольких сотнях пластин. | Жесткость пластмасс, барьерные свойства покрытий. |
| Объемная плотность | Упаковка сухого порошка | Стандартный метод воронки | Поведение при кормлении и расселение |
| Белизна | Цвет порошка | R457 или коэффициент отражения синего света | Уровень качества и продажная цена |
| Остаток | Материал, оставшийся на сите | сито с размером ячейки 45 мкм | Грубая текстура, которую можно скрыть стрижкой «под машинку». |
На рисунках описаны исследуемые свойства. Для каждого из них необходимо, чтобы метод и подготовка образцов были сопоставимы у разных поставщиков.
Ключевые настройки в струйном фрезерном станке
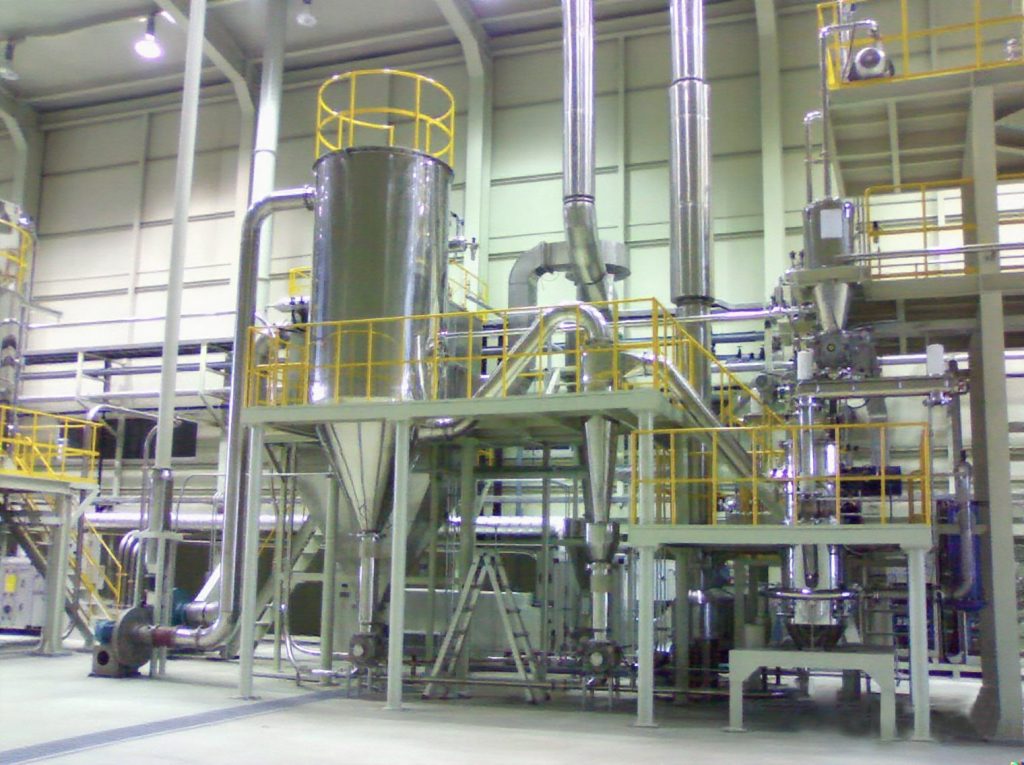
Четыре параметра определяют, что выходит из струйной мельницы с псевдоожиженным слоем. Давление в сопле задает энергию столкновения, а скорость классификатора определяет верхний срез. Скорость подачи определяет нагрузку на зону классификации, а размер подаваемого вещества определяет количество проходов, необходимых для частицы. Каждый параметр одновременно влияет на тонкость помола и целостность пластин, поэтому ни один из них не является бесплатным. сравнение с шаровой мельницей охватывает маршруты, где торможение происходит при ударе.
Давление в сопле пластин серии MQW колеблется от 0,6 до 1,0 МПа. Более высокое давление увеличивает энергию столкновений и делает распределение более тонким. После определенного момента избыточная энергия переходит в разрушение кромок. В результате пластина теряет диаметр, не уменьшаясь в толщине. Получается более тонкий лист D97 с меньшим соотношением сторон, что не соответствует тому, за что заплатил покупатель.
Скорость классификатора определяет степень фильтрации и обеспечивает большинство изменений качества на технологической линии. Более высокая скорость возвращает больше частиц в слой, поэтому продукт становится мельче. Каждый дополнительный проход увеличивает количество столкновений, и количество частиц на пластинах уменьшается с каждым из них. Скорость подачи работает в обратную сторону, поскольку перегрузка зоны классификации позволяет проходить крупным частицам. Уровень D97 повышается, и верхняя фильтрующая полоса расширяется.
Размер подаваемого материала фиксирован на входе, и в таблице параметров модели указано, что требуется материал размером менее 1–3 мм. Для более крупной подачи требуется больше проходов для достижения той же толщины среза. Это приводит к снижению производительности и ухудшению целостности листа. Противодавление имеет меньшее значение в технических характеристиках и большее — на практике. Нестабильное поле потока смещает зону резания, в то время как панель показывает те же показания.
Таблица 2. Влияние каждой настройки на тонкость помола и на пластины.
| Параметр | Повышение его | Опуская его | Во сколько обойдется это изменение? |
|---|---|---|---|
| Давление в сопле | Энергия столкновения возрастает, распределение становится более тонким. | Распределение смещается в сторону более крупных частиц. | Над рабочим окном края пластины скалываются. |
| Скорость классификатора | Срез верхнего слоя почвы сокращается, циркулирующая нагрузка увеличивается. | Рост объемов среза верхушек, увеличение производства. | Каждый дополнительный проход добавляет еще один раунд столкновений. |
| Скорость подачи | Рост производства | Объемы производства падают, а энергоемкость на тонну растет. | Перегрузка приводит к попаданию негабаритных изделий в продукцию. |
| Размер корма | Меньше проходов, большая пропускная способность | Дополнительные проходы при том же срезе | Повреждения пластин накапливаются от прохода к проходу. |
| Обратное давление | Поле потока становится нестабильным | Срезы выровнены вместе с грузом | Изменение состава проявляется при ситовом анализе, а не на панели. |
Направление изменений справедливо для талька, получаемого в псевдоожиженном слое. Для оценки величины изменений необходимо провести эксперимент на реальном сырье.
Тонкость помола и целостность пластины взаимно влияют друг на друга.
Повышение зернистости на один сорт всегда обходится дороже. Частицы дольше находятся в мельнице, подвергаются большему количеству столкновений, а края пластин скалываются. Оптимальным вариантом является наиболее крупнозернистое распределение, которое всё ещё проходит испытания заказчика. Этот показатель определяется областью применения, и обычно он оказывается крупнее, чем предполагалось при первом запросе.
В качестве наполнителей для пластмасс обычно используются марки D97 с размером частиц от 10 до 45 мкм. Для покрытий используются более мелкие марки. руководство по применению талька в покрытиях Подробно рассматривается эта карта градиентов. Для D97 с размером частиц менее 5 мкм необходимы данные испытаний, прежде чем кто-либо сможет обещать определенное соотношение сторон. Количество столкновений резко возрастает в этом конце диапазона.
Таблица 3. Три рабочих диапазона и требования каждого из них при приемке.
| Группа | Д97 | Типичное использование | Риск повреждения пластины | Фокус на принятии |
|---|---|---|---|---|
| Грубый | 30–45 мкм | Пластмассовый наполнитель, керамика | Низкий | Остаток и дисперсия |
| Середина | от 10 до 25 мкм | Армирование пластмасс, бумага | Умеренный | D97 и соотношение сторон были выбраны одновременно. |
| Отлично | 3–8 мкм | Покрытия, высококачественные пластмассы | Высокий | Соотношение сторон SEM и энергия на тонну |
Обозначения указывают на распространенные коммерческие сорта. Конкретный вид нарезки определяется областью применения.
Выбор модели осуществляется в соответствии с принципами высшего качества.
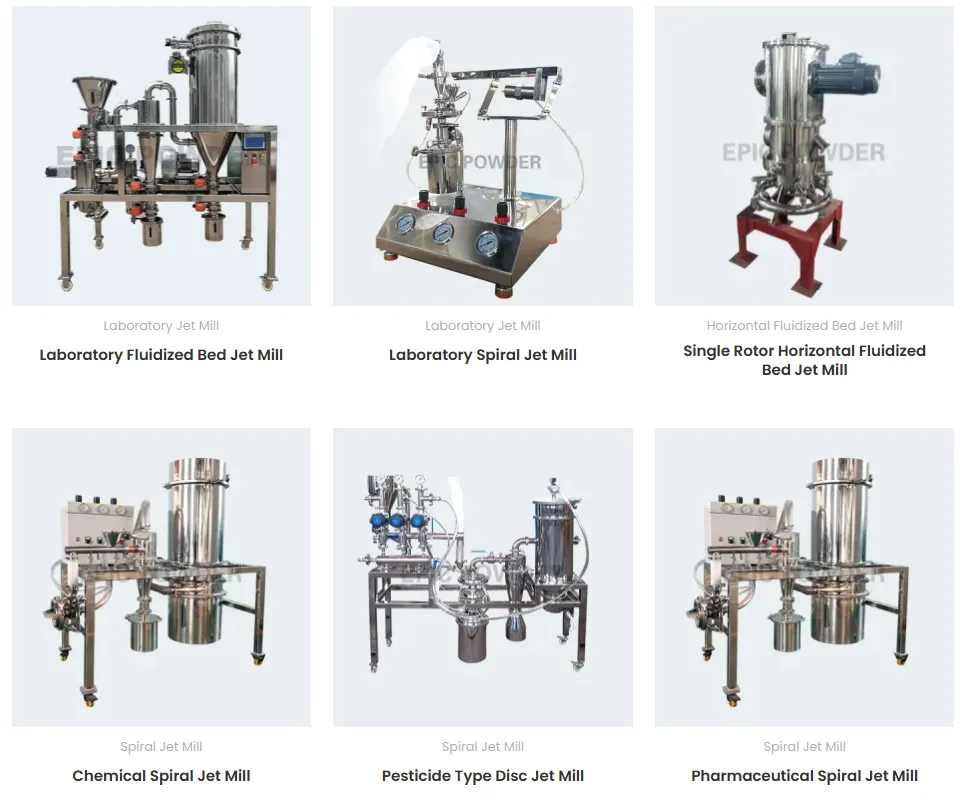
Диапазон производительности MQW охватывает от 0,3 до 8000 кг/ч и включает десять моделей. В каждой модели указана маркировка D97 от 3 до 45 мкм. Производительность не является единым числом, поскольку одна и та же машина производит больше при крупнозернистой резке. Линия с четырьмя сортами должна сортироваться по самому мелкому сорту, который она должна обрабатывать. Сортировка по среднему значению приводит к недостатку этого сорта, и этот недостаток отражается на ежемесячной производительности.
На линии по переработке автомобильных пластмасс использовался гранулятор MQW40 для предварительной обработки талька с размером частиц D97 10 мкм. Производительность составляла 1200 кг/ч, что является максимальной в линейке данной модели. Установка работала под отрицательным давлением, поэтому пыль оставалась внутри контура. Угол наклона сопла и скорость вращения классификатора обеспечивали равномерное распределение пыли на протяжении всего процесса.
Таблица 4. Модели MQW, выдержка из опубликованной таблицы.
| Модель | Производительность (кг/ч) | Размер порции (мм) | D97 (мкм) | Воздух (м³/мин) | Двигатель классификатора (кВт) |
|---|---|---|---|---|---|
| MQW10 | от 20 до 300 | <2 | от 3 до 45 | 10 | 5.5 / 7.5 |
| MQW20 | от 40 до 600 | <2 | от 3 до 45 | 20 | 7.5 / 11 |
| MQW40 | от 200 до 1200 | <3 | от 3 до 45 | 40 | 15 / 7,5 × 3 |
| MQW60 | от 500 до 2000 | <3 | от 3 до 45 | 60 | 7,5 × 3 |
| MQW120 | от 1500 до 6000 | <3 | от 3 до 45 | 120 | 15 × 3 |
Источник: страница струйной мельницы для неметаллических минералов. Производительность зависит от материала и целевого разреза.
Что нужно записать при принятии предложения
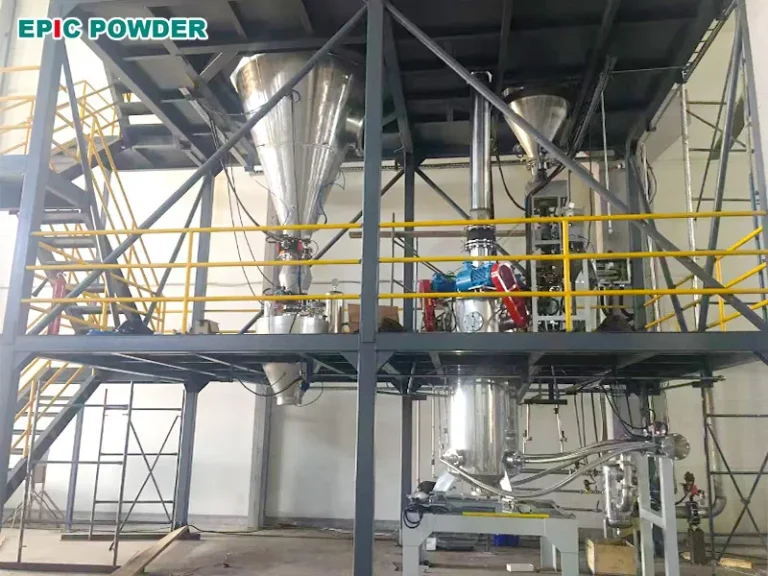
Для приемки требуется не только сертификат с одним значением D97. Восемь записей охватывают точки, где обычно происходит отклонение в цепочке талька, и каждая из них может быть включена в заказ. Они также служат отправной точкой для следующего изменения сорта. Это сокращает время испытаний, проводимых в соответствии с новой спецификацией.
Восемь параметров включают в себя распределение частиц по размерам на входе и показатель D97 с указанием давления дисперсии. К ним относятся D50, коэффициент соотношения сторон, рассчитанный с помощью сканирующего электронного микроскопа (СЭМ) на 300 пластинах, и насыпная плотность. В список также входят белизна и остаток на сите с размером ячейки 45 мкм. Энергетическая ценность на тонну и четырехчасовой разброс D97 завершают список. руководство по энергетике охватывает вопрос о том, куда будет направлен этот законопроект.
Разброс внутри согласованного диапазона подтверждает, что классификатор удерживает резку под нагрузкой. Выбор материала для белизны зависит не только от процесса, но и от качества материала. Контактирующие детали могут быть изготовлены из оксида алюминия, диоксида циркония или карбида кремния, и каждый из них снижает поглощение металла. Выбор зависит от абразивного износа, вызываемого подачей материала, и бюджета на футеровку. Высокий показатель белизны должен определять материал футеровки до размещения заказа, поскольку модернизация влечет за собой остановку производства.
Что отправить вместе с образцом
В ходе испытания получается измеренная кривая, когда вместе с образцом поступает пять предметов. Отправьте материал в его предварительно измельченном виде и с целевым значением D97. Добавьте значение D50 и любые требования к пластинам с эталонным микроснимком. Остальные параметры — это тоннаж, количество сортов в неделю и требуемая белизна продукта.
В отчете затем указывается кривизна этого материала и соотношение сторон в целевой точке разреза. В нем также указывается вместимость модели и используемый футеровочный материал. Показатель белизны затем можно сравнить с данной конструкцией. Предложение, составленное без учета этих пяти пунктов, как правило, не проходит этап ввода в эксплуатацию. К тому времени материал уже находится в силосе.
Запросить тест на измельчение талька
О порошке EPIC. Мы производим струйные мельницы для талька и других неметаллических минералов. Диапазон производительности MQW составляет от 0,3 до 8000 кг/ч, с верхним срезом от 3 до 45 мкм. Контактирующие детали могут быть изготовлены из керамики. Скорость классификатора устанавливается с помощью ПЛК, поэтому каждая смена марки осуществляется в соответствии с рецептурой.
Каждый проект начинается с тестирования материала заказчика. В отчете приводятся кривые до и после обработки, а также соотношение сторон в целевой точке раскроя. ассортимент продукции Список моделей и их рабочих окон. Напишите по адресу минерал@epic-powder.com с учетом пяти вышеуказанных пунктов.
Эпический порошок
Эпический порошок Наша компания специализируется на технологиях обработки мелкодисперсных порошков для горнодобывающей, химической, пищевой, фармацевтической и других отраслей промышленности. Наша команда обладает более чем 20-летним опытом в обработке различных порошков и разработала и установила крупнейшую в Китае линию струйной мельницы для производства ультратонкого баритового порошка.
Мы являемся профессиональным поставщиком оборудования для обработки порошков, в частности, для измельчения, классификации, диспергирования, обработки поверхности порошков и переработки отходов. Мы предоставляем консультационные услуги, проводим испытания, разрабатываем проекты, поставляем оборудование, осуществляем ввод в эксплуатацию и обучение.
Спасибо за прочтение. Надеюсь, моя статья вам поможет. Пожалуйста, оставьте комментарий ниже. Вы также можете свяжитесь с EPIC Представитель по работе с клиентами Powder Online Молли для любых дальнейших запросов».
— Эмили Чен, Старший инженер