Una specifica del talco di solito riporta un numero, il D97. La cifra che decide la vendita si trova al di fuori della specifica. È la struttura delle lamelle che sopravvive al processo di macinazione. mulino a getto Il processo inizia con un vantaggio, poiché le particelle si rompono l'una contro l'altra e nessun elemento in acciaio esercita pressione sulle piastre. Il vantaggio non è automatico, perché anche una pressione errata può rompere le piastre. Questo articolo illustra le impostazioni che influenzano la finezza e l'integrità delle piastre, insieme ai controlli che permettono di distinguere tra le due.
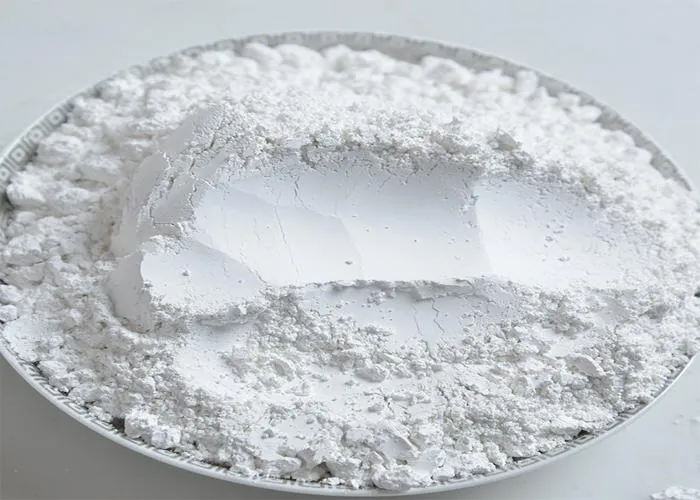
Cosa misura l'acquirente
Un produttore di compound plastici acquista rigidità, e la rigidità deriva da piastre che distribuiscono il carico lungo la loro superficie. Un formulista di vernici acquista prestazioni di barriera, poiché le piastre sovrapposte allungano il percorso del vapore attraverso il film. Un acquirente di cosmetici paga per la sensazione saponosa, che deriva dalla stessa configurazione delle piastre. Nessuna di queste proprietà compare in una figura D97.
Il rapporto d'aspetto è il rapporto tra il diametro della piastra e il suo spessore, e un calibratore laser non è in grado di fornirlo. Lo strumento restituisce un diametro sferico equivalente, che non tiene conto dello spessore. Due polveri con lo stesso valore D97 possono quindi differire di un fattore due. Una specifica scritta solo in D97 non specifica la proprietà a pagamento. La microscopia elettronica a scansione fornisce il rapporto d'aspetto, e l'analisi di diverse centinaia di piastre permette di ottenere una distribuzione.
Tabella 1. Le cifre che un acquirente di talco misura e come ciascuna di esse viene ottenuta.
| Metrico | Ciò che descrive | Come viene misurato | Perché è importante per l'acquirente |
|---|---|---|---|
| D97 | Taglio superiore della distribuzione | Diffrazione laser, con la pressione di dispersione indicata | Le particelle grossolane causano macchie e difetti di lucentezza. |
| D50 | dimensione mediana | Diffrazione laser sullo stesso campione | Imposta il carico di riempitivo e il comportamento di dispersione |
| rapporto d'aspetto | Diametro della piastra diviso per lo spessore | Analisi delle immagini SEM su diverse centinaia di piastre | Rigidità nelle materie plastiche, funzione barriera nei rivestimenti |
| densità apparente | Confezionamento della polvere secca | Metodo standard dell'imbuto | Comportamento alimentare e dispersione |
| Bianchezza | Colore della polvere | R457 o riflettanza della luce blu | Livello scolastico e prezzo di vendita |
| Residui | Materiale rimasto sul setaccio | Setaccio di prova da 45 µm | Trascinamento grossolano che il taglio superiore può nascondere |
Le figure descrivono le proprietà oggetto di test. Per ciascuna di esse, è necessario che il metodo e la preparazione del campione siano comparabili tra i diversi fornitori.
Le impostazioni che contano in un mulino a getto
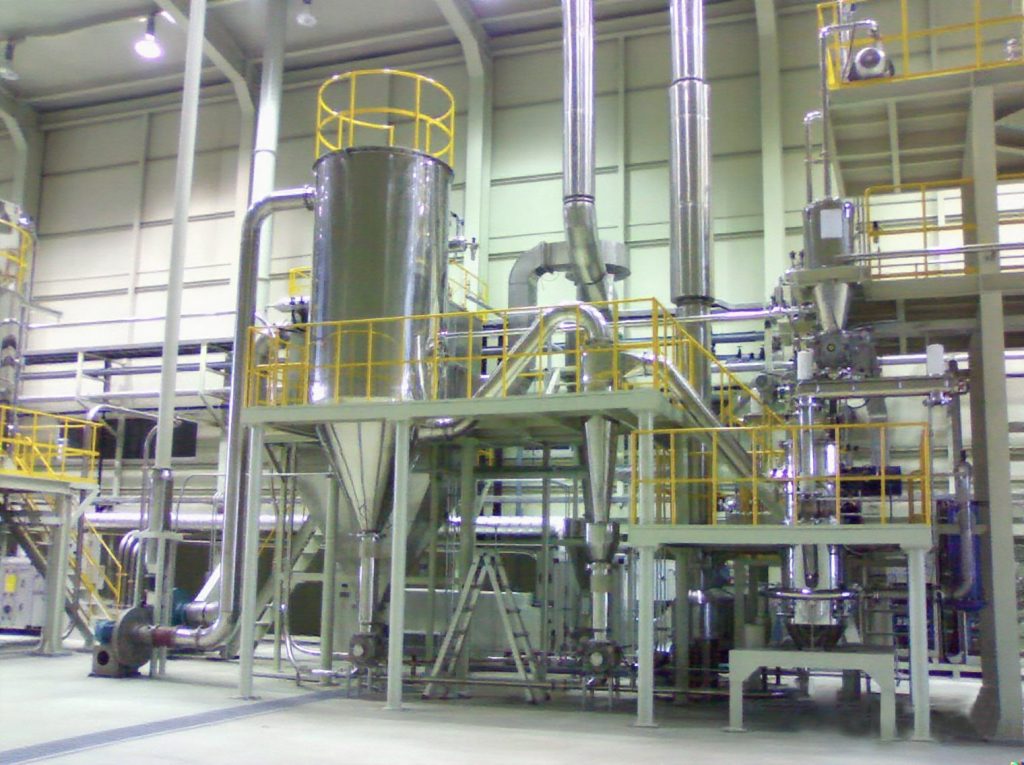
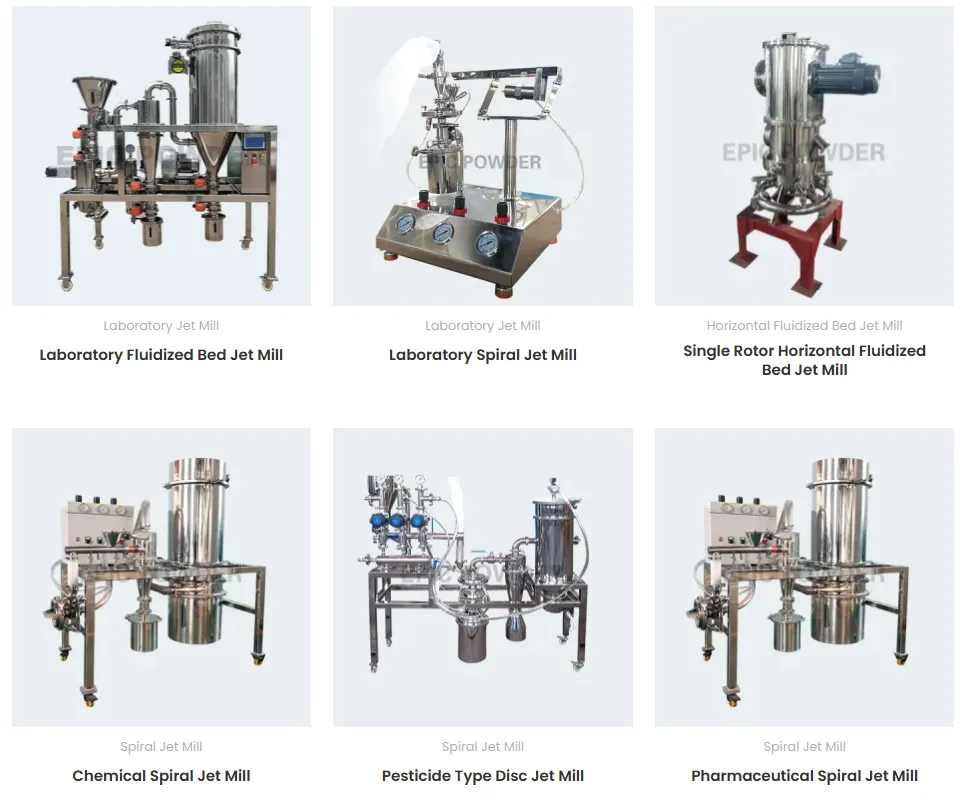
Quattro impostazioni determinano cosa esce da un mulino a getto a letto fluidizzato. La pressione dell'ugello imposta l'energia di collisione e la velocità del classificatore imposta il taglio superiore. La velocità di alimentazione imposta il carico sulla zona di classificazione e la dimensione di alimentazione imposta i passaggi necessari a una particella. Ogni impostazione influenza insieme la finezza e l'integrità della piastra, quindi nessuna modifica è gratuita. confronto con un mulino a sfere copre i percorsi in cui l'impatto provoca la rottura.
La pressione dell'ugello nella gamma MQW varia da 0,6 a 1,0 MPa. Una pressione maggiore aumenta l'energia di collisione e rende la distribuzione più fine. Oltre un certo punto, l'energia in eccesso si trasforma in rottura dei bordi. La piastra perde quindi diametro senza perdere spessore. Il risultato è una D97 più fine con un rapporto di aspetto inferiore, che non è ciò per cui l'acquirente ha pagato.
La velocità del classificatore determina il taglio e influenza la maggior parte delle variazioni di granulometria lungo la linea di lavorazione. Una velocità maggiore riporta più particelle sul letto, quindi il prodotto diventa più fine. Ogni passaggio aggiuntivo aumenta le collisioni e la densità dei piatti si degrada a ogni passaggio. La velocità di alimentazione funziona in modo opposto, poiché sovraccaricando la zona di classificazione si lasciano passare le particelle più grossolane. Il valore D97 aumenta e il taglio superiore si allarga.
La dimensione del materiale in ingresso è fissa a monte e la tabella del modello richiede materiale con granulometria inferiore a 1-3 mm. Un materiale più grossolano richiede più passaggi per raggiungere lo stesso taglio. Ciò comporta una riduzione della capacità produttiva e un peggioramento dell'integrità della lamiera. La contropressione è meno rilevante nelle specifiche e più importante nella pratica. Un campo di flusso instabile sposta il punto di taglio, mentre il pannello mostra le stesse letture.
Tabella 2. Cosa fa ciascuna impostazione alla finezza e alle piastre
| Collocamento | Alzandolo | Abbassandolo | Quanto costa il cambiamento |
|---|---|---|---|
| pressione dell'ugello | L'energia di collisione aumenta, la distribuzione si fa più fine | La distribuzione si fa più grossolana | Sopra la finestra di lavoro si scheggiano i bordi della piastra |
| Velocità del classificatore | Il taglio superiore diminuisce, il carico circolante aumenta | Il taglio superiore aumenta, la produzione cresce | Ogni passaggio aggiuntivo aggiunge un ulteriore ciclo di collisioni |
| Velocità di avanzamento | La produzione aumenta | La produzione diminuisce e l'energia per tonnellata aumenta. | Il sovraccarico spinge le dimensioni eccessive nel prodotto |
| Dimensione del mangime | Meno passaggi, maggiore capacità | Più passaggi allo stesso taglio | Il danno alla piastra si accumula passaggio dopo passaggio |
| Contropressione | Il campo di flusso diventa instabile | Tagliare le gallerie con il carico | La deriva si manifesta nel test di setacciatura, non nel pannello |
La direzione del cambiamento è valida per il talco in una macchina a letto fluidizzato. L'entità del cambiamento richiede una prova sul materiale effettivamente alimentato.
Finezza e integrità della piastra sono in conflitto tra loro
Un obiettivo di una granulometria più fine comporta sempre dei costi. Le particelle rimangono più a lungo nel mulino, subiscono più collisioni e i bordi della piastra si scheggiano. L'obiettivo utile è la distribuzione più grossolana che superi comunque i test del cliente. Questo valore deriva dall'applicazione e di solito è inferiore a quanto suggerito nella prima richiesta.
I gradi di riempimento delle materie plastiche si trovano comunemente a D97 da 10 a 45 µm. I gradi di rivestimento sono più fini e il guida al talco nei rivestimenti copre in dettaglio quella mappa di gradi. Un D97 al di sotto di circa 5 µm necessita di dati di test prima che qualcuno possa promettere un rapporto d'aspetto. Il numero di collisioni aumenta vertiginosamente a quell'estremità dell'intervallo.
Tabella 3. Tre fasce di lavoro e i requisiti richiesti da ciascuna per l'accettazione.
| Banda | D97 | Uso tipico | rischio della piastra | Focus sull'accettazione |
|---|---|---|---|---|
| Grossolano | da 30 a 45 µm | Riempitivo per materie plastiche, ceramica | Basso | Residuo e dispersione |
| Medio | da 10 a 25 µm | Rinforzi in plastica, carta | Moderare | D97 e rapporto d'aspetto campionati insieme |
| Bene | da 3 a 8 µm | Rivestimenti, materie plastiche di alta qualità | Alto | Rapporto d'aspetto e energia per tonnellata del microscopio elettronico a scansione (SEM). |
Le fasce descrivono i gradi commerciali più comuni. L'applicazione specifica determina il taglio effettivo.
La selezione del modello segue i criteri più rigorosi
La gamma MQW copre da 0,3 a 8.000 kg/h su dieci modelli. Ogni modello indica D97 da 3 a 45 µm. La capacità non è un singolo valore, poiché la stessa macchina produce di più con una granulometria più grossolana. Una linea con quattro granulometrie dovrebbe essere dimensionata in base alla granulometria più fine che deve gestire. Dimensionandola in base alla media, si rischia di non raggiungere quella granulometria, e la carenza si ripercuote sulla produzione mensile.
Una linea per materie plastiche per il settore automobilistico utilizzava un MQW40 su talco pre-frantumato con granulometria D97 pari a 10 µm. La capacità era di 1.200 kg/h, il valore massimo per quel modello. L'unità funzionava in pressione negativa, in modo che la polvere rimanesse all'interno del circuito. L'angolo dell'ugello e la velocità del classificatore mantenevano costante il taglio durante il ciclo di lavorazione.
Tabella 4. Modelli MQW, estratto dalla tabella pubblicata
| Modello | Capacità (kg/h) | Dimensione di alimentazione (mm) | D97 (µm) | Aria (m³/min) | Motore del classificatore (kW) |
|---|---|---|---|---|---|
| MQW10 | Da 20 a 300 | <2 | da 3 a 45 | 10 | 5.5 / 7.5 |
| MQW20 | Da 40 a 600 | <2 | da 3 a 45 | 20 | 7.5 / 11 |
| MQW40 | Da 200 a 1200 | <3 | da 3 a 45 | 40 | 15 / 7,5 × 3 |
| MQW60 | Da 500 a 2000 | <3 | da 3 a 45 | 60 | 7,5 × 3 |
| MQW120 | Da 1500 a 6000 | <3 | da 3 a 45 | 120 | 15 × 3 |
Fonte: la pagina del mulino a getto di minerali non metallici. La capacità dipende dal materiale e dal taglio desiderato.
Cosa annotare al momento dell'accettazione
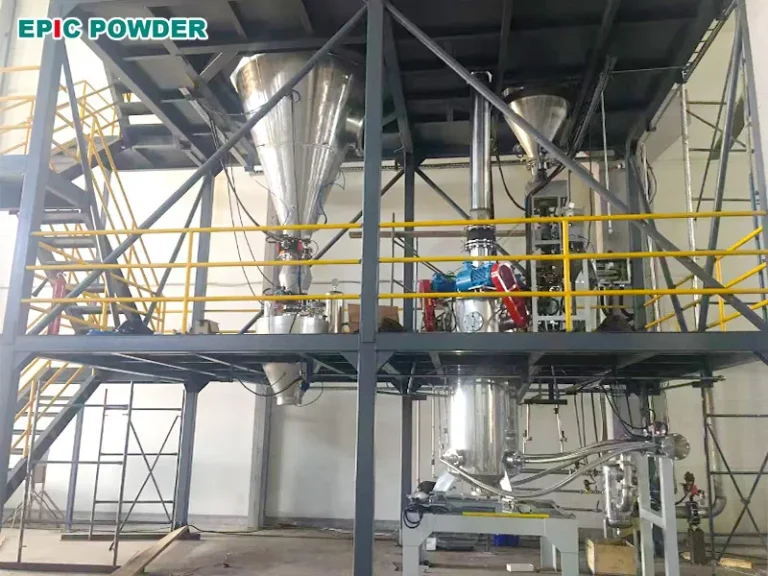
L'accettazione richiede più di un certificato con un solo valore D97. Otto registrazioni coprono i punti in cui un circuito di talco solitamente subisce delle variazioni, e ciascuna può essere inserita nell'ordine. Forniscono inoltre un punto di riferimento per la successiva modifica del grado. Ciò riduce la durata della prova successiva a una nuova specifica.
Gli otto sono la distribuzione granulometrica del mangime e il D97 con la sua pressione di dispersione. Includono un D50, un conteggio del rapporto d'aspetto SEM su 300 piastre e la densità apparente. L'elenco comprende anche la bianchezza e il residuo su un setaccio da 45 µm. L'energia per tonnellata e la dispersione D97 di quattro ore lo completano, e il guida energetica indica a chi è destinata quella fattura.
Una dispersione all'interno della banda concordata conferma che il classificatore mantiene il taglio sotto carico. La bianchezza richiede una scelta del materiale tanto quanto del processo. Le parti di contatto possono essere fornite in allumina, zirconia o carburo di silicio, e ognuna di esse riduce l'assorbimento di metallo. La scelta dipende dall'abrasione causata dal materiale di alimentazione e dal budget per i rivestimenti. Un elevato grado di bianchezza dovrebbe determinare il materiale del rivestimento prima dell'ordine, poiché una modifica successiva comporta un fermo impianto.
Cosa allegare a un campione
Un test restituisce una curva misurata quando cinque elementi vengono consegnati con il campione. Inviare il materiale con la sua granulometria pre-frantumata e il D97 target. Aggiungere un D50 e qualsiasi requisito di piastra con una micrografia di riferimento. Gli elementi rimanenti sono il tonnellaggio, i gradi per settimana e la bianchezza che il prodotto deve mantenere.
Il rapporto indica quindi la curvatura del materiale e il rapporto d'aspetto al taglio di destinazione. Specifica inoltre la capacità del modello e il rivestimento utilizzato per la lavorazione. Il valore di bianchezza può quindi essere confrontato con tale costruzione. Un preventivo elaborato senza questi cinque elementi tende a non essere conforme in fase di collaudo. A quel punto, il materiale è già nel silo.
Richiedi un test di macinazione del talco
Informazioni su EPIC Powder. Realizziamo mulini a getto per talco e altri minerali non metallici. La gamma MQW copre da 0,3 a 8.000 kg/h con una granulometria di taglio superiore da 3 a 45 µm. Le parti a contatto possono essere fornite in ceramica. La velocità del classificatore è impostata dal PLC, quindi ogni cambio di granulometria segue la ricetta.
Ogni progetto inizia con un test sul materiale del cliente. Il report fornisce la curva prima e dopo, insieme al rapporto d'aspetto al taglio target. gamma di prodotti elenca i modelli e le relative finestre di lavoro. Scrivi a mineral@epic-powder.com con i cinque elementi sopra indicati.
Polvere epica
Polvere epica è specializzata nella tecnologia di lavorazione delle polveri fini per l'industria mineraria, chimica, alimentare, farmaceutica, ecc. Il nostro team ha più di 20 anni di esperienza nella lavorazione di varie polveri e ha progettato e installato la più grande linea di mulini a getto per la produzione di polvere di barite ultrafine in Cina.
Siamo un fornitore professionale di progetti di lavorazione delle polveri, in particolare macinazione, classificazione, dispersione e trattamento superficiale delle polveri e riciclaggio dei rifiuti. Offriamo consulenza, collaudo, progettazione, macchinari, messa in servizio e formazione.
Grazie per aver letto. Spero che il mio articolo ti sia utile. Lascia un commento qui sotto. Puoi anche contattare EPIC Rappresentante del cliente online di Powder Molly per ulteriori informazioni."
— Emily Chen, Ingegnere Senior