A especificação do talco geralmente contém um único número, o D97. O valor que define a venda está fora da especificação. Trata-se da estrutura da placa que permanece após a moagem. moinho a jato Começa com uma vantagem, já que as partículas se quebram umas contra as outras e não há pressão de aço sobre as placas. Essa vantagem não é automática, pois a pressão incorreta também pode danificar as placas. Este artigo aborda as configurações que influenciam a finura e a integridade das placas, juntamente com as verificações que diferenciam as duas.
O que o comprador avalia
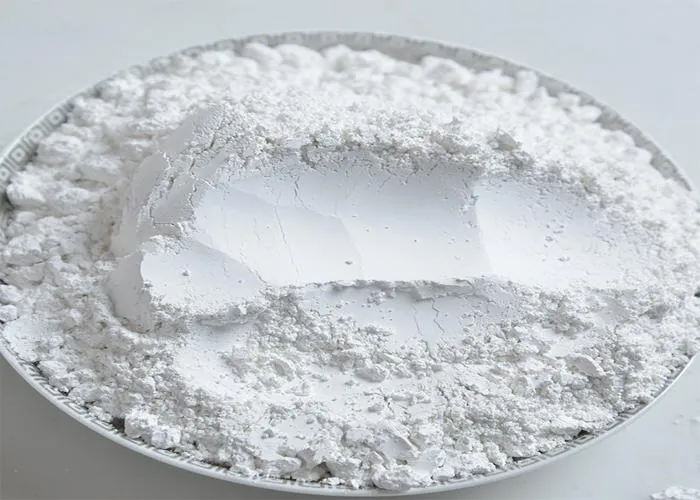
Um fabricante de compostos plásticos compra rigidez, e a rigidez provém de placas que suportam a carga ao longo de sua superfície. Um formulador de tintas compra desempenho de barreira, já que as placas sobrepostas aumentam o percurso do vapor através da película. Um comprador de cosméticos paga pela sensação de sabão, que provém do mesmo padrão das placas. Nenhuma dessas propriedades aparece em uma figura D97.
A relação de aspecto é a razão entre o diâmetro e a espessura da placa, e um medidor a laser não consegue medi-la. O instrumento retorna um diâmetro esférico equivalente, que não leva em consideração a espessura. Portanto, dois pós com o mesmo D97 podem diferir por um fator de dois. Uma especificação escrita apenas em D97 deixa a propriedade paga sem ser medida. A microscopia eletrônica de varredura fornece a relação de aspecto, e várias centenas de placas fornecem uma distribuição.
Tabela 1. As medidas que um comprador de talco realiza e como cada uma delas é obtida.
| Métrica | O que descreve | Como é medido | Por que o comprador se importa? |
|---|---|---|---|
| D97 | Corte superior da distribuição | Difração a laser, com a pressão de dispersão indicada. | Partículas grossas causam manchas e defeitos de brilho. |
| D50 | Tamanho mediano | Difração a laser na mesma amostra | Define o comportamento de carga e dispersão do material de enchimento. |
| Proporção | Diâmetro da placa dividido pela espessura | Análise de imagens SEM em centenas de placas | Rigidez em plásticos, barreira em revestimentos |
| densidade aparente | Embalagem do pó seco | Método do funil padrão | Comportamento alimentar e dispersão |
| Brancura | Cor do pó | R457 ou refletância de luz azul | Nível de escolaridade e preço de venda |
| Resíduo | Material deixado na peneira | peneira de teste de 45 µm | Traçado grosseiro que o corte superior pode esconder |
As figuras descrevem as propriedades em teste. Para cada uma delas, é necessário que o método e a preparação da amostra sejam comparáveis entre os fornecedores.
As configurações que importam em um moinho a jato
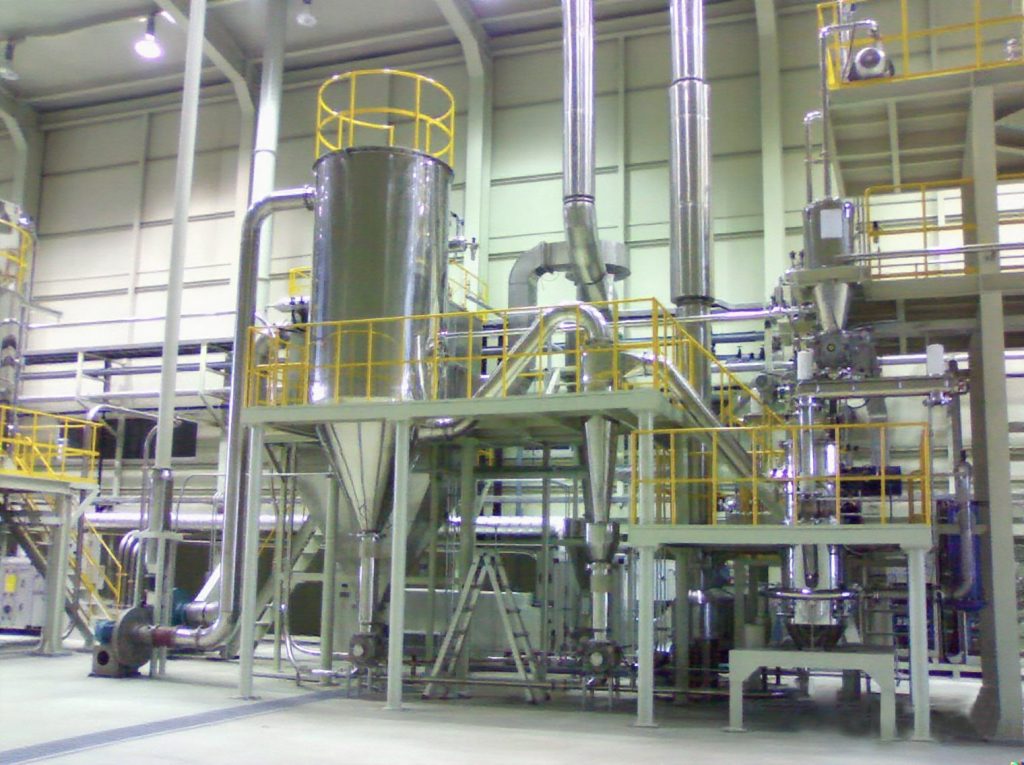
Quatro configurações determinam o que sai de um moinho de jato de leito fluidizado. A pressão do bico define a energia de colisão e a velocidade do classificador define o corte superior. A taxa de alimentação define a carga na zona de classificação e o tamanho da alimentação define o número de passagens necessárias para uma partícula. Cada configuração afeta a finura e a integridade da placa em conjunto, portanto, nenhuma alteração é gratuita. comparação com um moinho de bolas Abrange os percursos onde o impacto provoca a travagem.
A pressão do bico na faixa MQW varia de 0,6 a 1,0 MPa. Pressões mais altas aumentam a energia de colisão e tornam a distribuição mais fina. A partir de certo ponto, a energia extra se transforma em quebra das bordas. A placa então perde diâmetro sem perder espessura. O resultado é um D97 mais fino com uma relação de aspecto menor, o que não é o que o comprador esperava.
A velocidade do classificador define o corte e é responsável pela maioria das alterações de granulometria em uma linha de produção. Uma velocidade mais alta retorna mais partículas à mesa, resultando em um produto mais fino. Cada passagem adicional aumenta o número de colisões, e a população de placas diminui a cada colisão. A taxa de alimentação tem o efeito oposto, pois sobrecarregar a zona de classificação permite a passagem de partículas grossas. O D97 aumenta e o corte superior se alarga.
O tamanho de alimentação é fixo a montante, e a tabela do modelo exige material com granulometria inferior a 1 a 3 mm. Uma alimentação mais grossa requer mais passagens para atingir o mesmo corte. Isso compromete a capacidade e a integridade da chapa. A contrapressão é menos relevante na especificação e mais importante na prática. Um campo de fluxo instável desloca o corte, mesmo que o painel mostre as mesmas leituras.
Tabela 2. Efeito de cada configuração na finura e nas placas.
| Contexto | Aumentando-o | Diminuindo-o | Qual o custo da alteração? |
|---|---|---|---|
| Pressão do bocal | A energia de colisão aumenta, a distribuição se torna mais fina. | A distribuição torna-se mais grosseira. | Acima da janela de trabalho, as bordas da placa lascam. |
| Velocidade do classificador | A parte superior do corte diminui, a carga circulante aumenta. | A qualidade superior aumenta, assim como a produção. | Cada passagem extra adiciona mais uma rodada de colisões. |
| Taxa de alimentação | A produção aumenta | A produção diminui e a energia por tonelada aumenta. | A sobrecarga empurra o produto para tamanhos excessivos. |
| Tamanho da ração | Menos passes, maior capacidade | Mais passes no mesmo corte | Os danos na chapa se acumulam passada após passada. |
| Contrapressão | O campo de fluxo torna-se instável. | Corte as valas com a carga | A deriva aparece no teste de peneiramento, não no painel. |
A direção da mudança se mantém para o talco em uma máquina de leito fluidizado. A magnitude precisa ser testada na alimentação real.
A finura e a integridade da chapa são relações inversamente proporcionais.
Uma granulometria um grau mais fina sempre tem um custo. A partícula permanece mais tempo no moinho, sofre mais colisões e as bordas da placa lascam. O objetivo útil é a distribuição mais grossa que ainda atenda aos testes do cliente. Esse valor é determinado pela aplicação e geralmente é menor do que a granulometria inicialmente estimada.
As partículas de enchimento para plásticos geralmente têm granulometria D97 de 10 a 45 µm. As partículas para revestimento são mais finas, e o guia sobre talco em revestimentos O texto aborda esse mapa de gradação em detalhes. Um D97 abaixo de aproximadamente 5 µm precisa de dados de teste antes que alguém possa prometer uma relação de aspecto. A contagem de colisões aumenta acentuadamente nessa extremidade da faixa.
Tabela 3. Três faixas de trabalho e o que cada uma exige para a aceitação.
| Banda | D97 | Uso típico | Risco de prato | Foco na aceitação |
|---|---|---|---|---|
| Grosso | 30 a 45 µm | Carga plástica, cerâmica | Baixo | Resíduo e dispersão |
| Médio | 10 a 25 µm | Reforço de plásticos, papel | Moderado | D97 e proporção de aspecto amostrados juntos |
| Multar | 3 a 8 µm | Revestimentos, plásticos premium | Alto | Relação de aspecto SEM e energia por tonelada |
As faixas descrevem as classificações comerciais comuns. O processo de fabricação determina o corte real.
A seleção do modelo segue a mais alta qualidade.
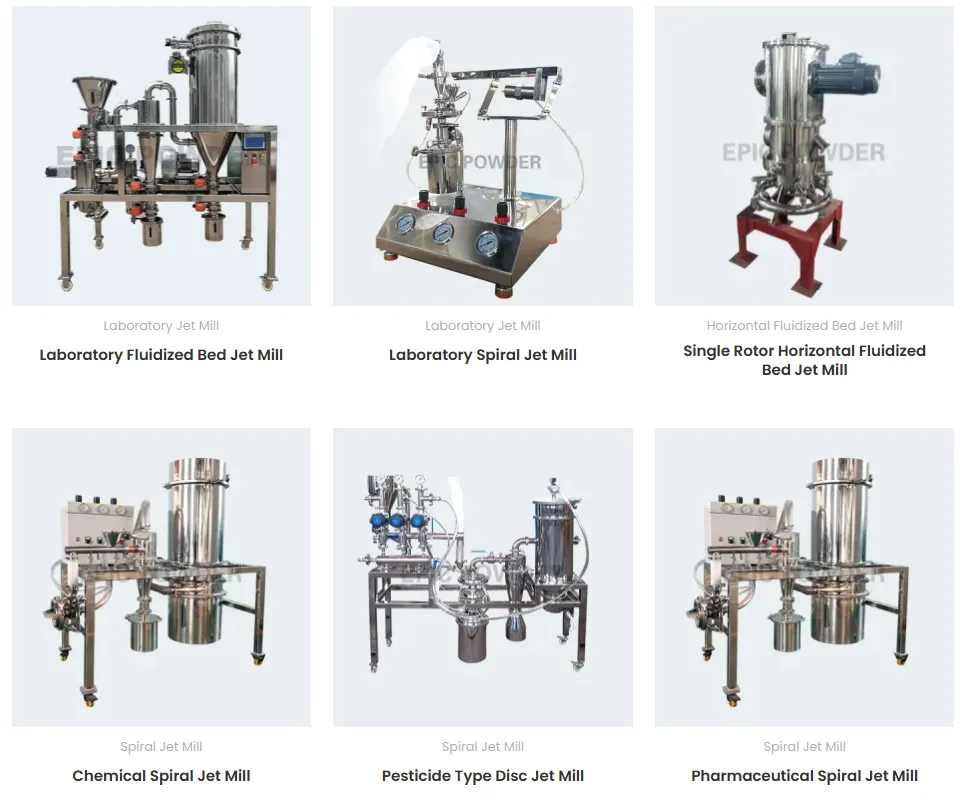
A gama MQW abrange capacidades de 0,3 a 8.000 kg/h em dez modelos. Todos os modelos especificam a granulometria D97 de 3 a 45 µm. A capacidade não é um número único, visto que a mesma máquina produz mais com um corte mais grosso. Uma linha com quatro granulometrias deve ser dimensionada com base na granulometria mais fina que precisa processar. O dimensionamento com base na média resulta em uma granulometria inferior, e essa deficiência se reflete na produção mensal.
Uma linha de produção de plásticos automotivos utilizou um classificador MQW40 com talco pré-triturado em D97 10 µm. A capacidade era de 1.200 kg/h, o limite máximo desse modelo. A unidade operava sob pressão negativa, mantendo a poeira dentro do circuito. O ângulo do bocal e a velocidade do classificador mantiveram a taxa de corte durante todo o processo.
Tabela 4. Modelos MQW, trecho da tabela publicada.
| Modelo | Capacidade (kg/h) | Tamanho da alimentação (mm) | D97 (µm) | Ar (m³/min) | Motor do classificador (kW) |
|---|---|---|---|---|---|
| MQW10 | 20 a 300 | <2 | 3 a 45 | 10 | 5.5 / 7.5 |
| MQW20 | 40 a 600 | <2 | 3 a 45 | 20 | 7.5 / 11 |
| MQW40 | 200 a 1200 | <3 | 3 a 45 | 40 | 15 / 7,5 × 3 |
| MQW60 | 500 a 2000 | <3 | 3 a 45 | 60 | 7,5 × 3 |
| MQW120 | 1500 a 6000 | <3 | 3 a 45 | 120 | 15 × 3 |
Fonte: a página do moinho de jato de minerais não metálicos. A capacidade depende do material e do corte desejado.
O que registrar no ato da aceitação
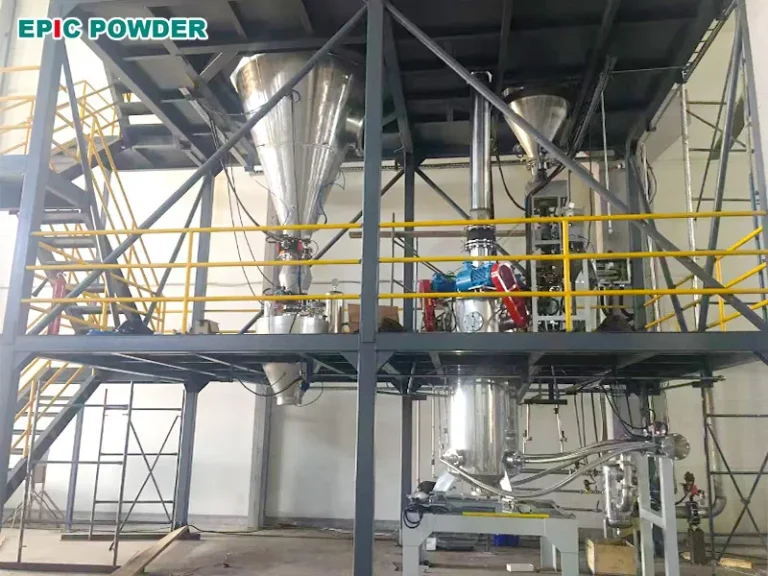
A aceitação exige mais do que um certificado com um único valor D97. Oito registros abrangem os pontos onde um circuito de talco normalmente apresenta desvios, e cada um deles pode ser incluído no pedido. Eles também fornecem um ponto de referência para a próxima alteração de grau. Isso reduz o período de testes subsequente a uma nova especificação.
Os oito parâmetros são a distribuição granulométrica da alimentação e o D97 com sua pressão de dispersão. Incluem também o D50, a relação de aspecto obtida por microscopia eletrônica de varredura (MEV) em 300 placas e a densidade aparente. A lista também inclui o grau de brancura e o resíduo na peneira de 45 µm. A energia por tonelada e o espalhamento D97 de quatro horas completam a análise. guia de energia Abrange para onde vai essa conta.
Uma dispersão dentro da faixa acordada confirma que o classificador mantém o corte sob carga. A brancura exige uma decisão tanto em relação ao material quanto ao processo. As peças de contato podem ser fornecidas em alumina, zircônia ou carboneto de silício, e cada uma delas reduz a absorção de metal. A escolha leva em conta a abrasão causada pela alimentação e o orçamento para os revestimentos. Um alto grau de brancura deve ser definido no material do revestimento antes do pedido, visto que uma adaptação posterior implica em uma parada da linha de produção.
O que enviar junto com uma amostra
Um teste retorna uma curva medida quando cinco itens chegam com a amostra. Envie o material com seu tamanho pré-triturado e o D97 alvo. Adicione um D50 e qualquer requisito de placa com uma micrografia de referência. Os itens restantes são a tonelagem, os graus por semana e a brancura que o produto deve apresentar.
O relatório então descreve a curvatura do material e a relação de aspecto no corte alvo. Também informa a capacidade que o modelo pode armazenar e o revestimento utilizado na produção. O índice de brancura pode então ser comparado com o da construção. Um orçamento elaborado sem esses cinco itens tende a apresentar problemas na fase de comissionamento. Nessa altura, o material já está no silo.
Solicite um teste de moagem de talco.
Sobre o pó EPIC. Fabricamos moinhos de jato para talco e outros minerais não metálicos. A gama MQW abrange capacidades de 0,3 a 8.000 kg/h, com um corte superior de 3 a 45 µm. As peças de contato podem ser fornecidas em cerâmica. A velocidade do classificador é definida pelo CLP, garantindo que cada mudança de granulometria siga a receita.
Todo projeto começa com um teste no material do cliente. O relatório apresenta a curvatura antes e depois do corte, juntamente com a proporção da peça no corte final. gama de produtos Lista os modelos e suas respectivas janelas de operação. Escreva para mineral@epic-powder.com com os cinco itens acima.
Pó épico
Pó épico Somos especializados em tecnologia de processamento de pós finos para as indústrias mineral, química, alimentícia, farmacêutica, entre outras. Nossa equipe possui mais de 20 anos de experiência no processamento de diversos pós e já projetou e instalou a maior linha de moinho de jato para produção de pó de barita ultrafino na China.
Somos um fornecedor profissional de projetos de processamento de pós, especialmente moagem, classificação, dispersão, tratamento de superfície e reciclagem de resíduos. Oferecemos consultoria, testes, projeto, máquinas, comissionamento e treinamento.
Obrigado pela leitura. Espero que meu artigo tenha ajudado. Deixe um comentário abaixo. Você também pode Entre em contato com a EPIC Representante de atendimento ao cliente online da Powder Molly Para quaisquer outras dúvidas.”
— Emily Chen, Engenheiro Sênior