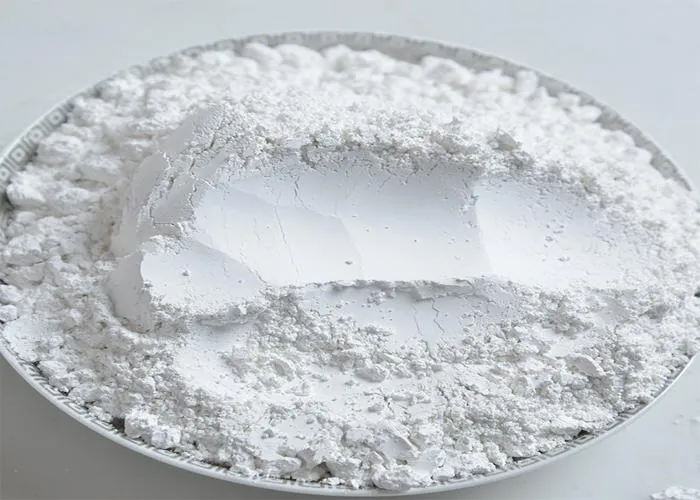
Spesifikasi bedak biasanya hanya mencantumkan satu angka, yaitu D97. Angka yang menentukan penjualan berada di luar spesifikasi. Angka tersebut adalah struktur lempeng yang tetap utuh setelah proses penggilingan. pabrik jet Dimulai dengan sebuah keuntungan, karena partikel-partikel saling bertabrakan dan tidak ada media baja yang menekan pelat. Keuntungan ini tidak otomatis, karena tekanan yang salah juga dapat merusak pelat. Artikel ini membahas pengaturan yang memengaruhi kehalusan dan integritas pelat, beserta pemeriksaan yang memisahkan keduanya.
Apa yang Diukur Pembeli
Seorang pengolah plastik membeli kekakuan, dan kekakuan berasal dari pelat yang menahan beban di sepanjang permukaannya. Seorang perumus cat membeli kinerja penghalang, karena pelat yang saling tumpang tindih memperpanjang jalur uap melalui lapisan film. Seorang pembeli kosmetik membayar untuk rasa seperti sabun, yang berasal dari kebiasaan pelat yang sama. Tak satu pun dari sifat-sifat ini muncul dalam gambar D97.
Rasio aspek adalah perbandingan diameter pelat terhadap ketebalan pelat, dan pengukur laser tidak dapat melaporkannya. Instrumen tersebut mengembalikan diameter bola ekuivalen, yang tidak memperhitungkan ketebalan. Oleh karena itu, dua bubuk dengan D97 yang sama dapat berbeda hingga faktor dua. Spesifikasi yang hanya ditulis dalam D97 tidak mengukur sifat yang dibayar. Mikroskop elektron pemindaian memberikan rasio aspek, dan beberapa ratus pelat memberikan distribusi.
Tabel 1. Angka-angka yang diukur oleh pembeli bedak, dan bagaimana masing-masing angka tersebut diperoleh.
| Metrik | Apa yang dijelaskannya | Bagaimana cara mengukurnya? | Mengapa pembeli peduli |
|---|---|---|---|
| D97 | Potongan teratas dari distribusi | Difraksi laser, dengan tekanan dispersi yang dinyatakan. | Partikel kasar menyebabkan bintik-bintik dan cacat kilap. |
| D50 | Ukuran median | Difraksi laser pada sampel yang sama | Mengatur pemuatan pengisi dan perilaku dispersi. |
| Rasio aspek | Diameter pelat dibagi dengan ketebalan | Analisis citra SEM pada beberapa ratus pelat | Kekakuan pada plastik, penghalang pada lapisan pelapis. |
| Kepadatan curah | Pengemasan bubuk kering | Metode corong standar | Perilaku makan dan penyebaran |
| Putihnya | Warna bubuk | R457 atau pantulan cahaya biru | Tingkat kelas dan harga jual |
| Residu | Material yang tersisa di saringan | Saringan uji 45 µm | Sisa rambut kasar yang bisa disembunyikan oleh potongan rambut bagian atas. |
Angka-angka tersebut menggambarkan sifat-sifat yang diuji. Masing-masing membutuhkan metode dan persiapan sampel yang dapat dibandingkan antar pemasok.
Pengaturan yang Penting dalam Mesin Jet Mill
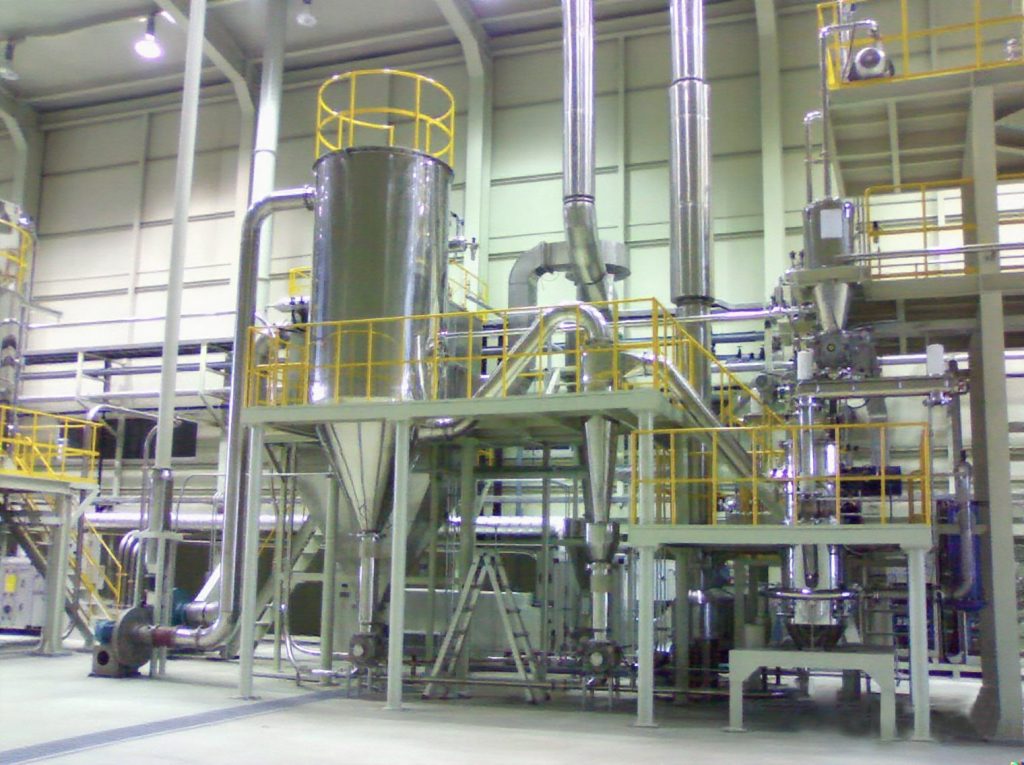
Empat pengaturan menentukan apa yang keluar dari penggiling jet fluidized bed. Tekanan nosel mengatur energi tumbukan, dan kecepatan pengklasifikasi mengatur pemotongan teratas. Laju umpan mengatur beban pada zona klasifikasi, dan ukuran umpan mengatur jumlah lintasan yang dibutuhkan partikel. Setiap pengaturan memengaruhi kehalusan dan integritas pelat secara bersamaan, sehingga tidak ada perubahan yang gratis. perbandingan dengan penggiling bola mencakup rute-rute di mana benturan berperan dalam pengereman.
Tekanan nosel pada rentang MQW berkisar dari 0,6 hingga 1,0 MPa. Tekanan yang lebih tinggi meningkatkan energi tumbukan dan menghasilkan distribusi yang lebih halus. Setelah titik tertentu, energi ekstra tersebut digunakan untuk memecah tepi. Pelat kemudian kehilangan diameter tanpa kehilangan ketebalan. Hasilnya adalah D97 yang lebih halus dengan rasio aspek yang lebih rendah, yang bukan merupakan hal yang diharapkan pembeli.
Kecepatan pengklasifikasi menentukan pemisahan dan membawa sebagian besar perubahan tingkat kehalusan pada jalur produksi. Kecepatan yang lebih tinggi mengembalikan lebih banyak partikel ke lapisan, sehingga produk menjadi lebih halus. Setiap lintasan tambahan menambah tumbukan, dan populasi pelat menurun dengan setiap lintasan. Laju umpan bekerja sebaliknya, karena kelebihan beban pada zona klasifikasi memungkinkan partikel kasar melewatinya. D97 naik dan pemisahan bagian atas melebar.
Ukuran umpan ditetapkan di bagian hulu, dan tabel model meminta material di bawah 1 hingga 3 mm. Umpan yang lebih kasar membutuhkan lebih banyak lintasan untuk mencapai pemotongan yang sama. Hal itu akan mengurangi kapasitas dan integritas pelat secara bersamaan. Tekanan balik kurang penting dalam spesifikasi dan lebih penting dalam praktiknya. Medan aliran yang tidak stabil akan menggeser pemotongan sementara panel menunjukkan pembacaan yang sama.
Tabel 2. Pengaruh setiap pengaturan terhadap kehalusan dan tampilan piring.
| Pengaturan | Menaikkannya | Menurunkannya | Berapa biaya perubahannya? |
|---|---|---|---|
| Tekanan nosel | Energi tumbukan meningkat, distribusi menjadi lebih halus. | Distribusi menjadi lebih kasar | Di atas jendela kerja, tepi pelat terkelupas. |
| Kecepatan pengklasifikasi | Potongan atas turun, beban sirkulasi naik | Potongan bagian atas naik, produksi meningkat. | Setiap operan tambahan menambah satu putaran tabrakan lagi. |
| Tingkat umpan | Produksi meningkat | Produksi menurun dan energi per ton meningkat. | Kelebihan muatan mendorong ukuran yang terlalu besar ke dalam produk. |
| Ukuran pakan | Jumlah tiket lebih sedikit, kapasitas lebih tinggi. | Lebih banyak umpan pada potongan yang sama | Kerusakan pelat menumpuk dari lintasan ke lintasan. |
| Tekanan balik | Medan aliran menjadi tidak stabil | Potong jalur terowongan dengan beban | Penyimpangan tersebut terlihat pada uji ayakan, bukan pada panel. |
Arah perubahan berlaku untuk bedak talk pada mesin fluidized bed. Besarnya perubahan perlu diuji pada bahan baku yang sebenarnya.
Kehalusan dan Integritas Pelat Saling Bertentangan
Target ukuran butiran yang lebih halus selalu membutuhkan biaya tambahan. Partikel menghabiskan waktu lebih lama di dalam penggiling, mengalami lebih banyak benturan, dan tepi pelat akan terkelupas. Target yang bermanfaat adalah distribusi paling kasar yang masih lolos uji pelanggan. Angka tersebut berasal dari aplikasi, dan biasanya lebih kasar daripada yang disarankan pada permintaan awal.
Ukuran partikel pengisi plastik umumnya berada pada D97 10 hingga 45 µm. Ukuran partikel pelapis lebih halus, dan panduan bedak talk dalam pelapis mencakup peta tingkatan tersebut secara detail. D97 di bawah sekitar 5 µm membutuhkan data uji sebelum siapa pun menjanjikan rasio aspek. Jumlah tabrakan meningkat tajam di ujung rentang tersebut.
Tabel 3. Tiga kelompok kerja dan apa yang masing-masing kelompok tuntut pada saat penerimaan.
| Pita | D97 | Penggunaan umum | Risiko pelat | Fokus penerimaan |
|---|---|---|---|---|
| Kasar | 30 hingga 45 µm | Pengisi plastik, keramik | Rendah | Residu dan dispersi |
| Sedang | 10 hingga 25 µm | Penguatan plastik, kertas | Sedang | D97 dan rasio aspek diambil sampelnya bersama-sama |
| Bagus | 3 hingga 8 µm | Pelapis, plastik premium | Tinggi | Rasio aspek SEM dan energi per ton |
Label-label tersebut menggambarkan tingkatan komersial umum. Aplikasi menentukan pemotongan sebenarnya.
Pemilihan Model Mengikuti Kualitas Terbaik
Rentang MQW mencakup 0,3 hingga 8.000 kg/jam di sepuluh model. Setiap model mencantumkan D97 3 hingga 45 µm. Kapasitas bukanlah angka tunggal, karena mesin yang sama menghasilkan lebih banyak pada pemotongan kasar. Jalur dengan empat tingkatan harus diukur berdasarkan tingkatan paling halus yang harus ditampungnya. Pengukuran berdasarkan rata-rata akan menyebabkan kekurangan pada tingkatan tersebut, dan kekurangan tersebut akan terlihat pada output bulanan.
Sebuah lini produksi plastik otomotif menggunakan MQW40 pada bedak talk yang telah dihancurkan sebelumnya pada ukuran D97 10 µm. Kapasitasnya mencapai 1.200 kg/jam, yang merupakan kapasitas tertinggi dari model tersebut. Unit ini beroperasi di bawah tekanan negatif, sehingga debu tetap berada di dalam sirkuit. Sudut nosel dan kecepatan pengklasifikasi menjaga hasil pemotongan tetap optimal selama proses produksi.
Tabel 4. Model MQW, cuplikan dari tabel yang dipublikasikan
| Model | Kapasitas (kg/jam) | Ukuran umpan (mm) | D97 (µm) | Udara (m³/menit) | Motor pengklasifikasi (kW) |
|---|---|---|---|---|---|
| MQW10 | 20 hingga 300 | <2 | 3 sampai 45 | 10 | 5.5 / 7.5 |
| MQW20 | 40 hingga 600 | <2 | 3 sampai 45 | 20 | 7.5 / 11 |
| MQW40 | 200 hingga 1200 | <3 | 3 sampai 45 | 40 | 15 / 7,5 × 3 |
| MQW60 | 500 hingga 2000 | <3 | 3 sampai 45 | 60 | 7,5 × 3 |
| MQW120 | 1500 hingga 6000 | <3 | 3 sampai 45 | 120 | 15 × 3 |
Sumber: halaman penggiling jet mineral non-logam. Kapasitas tergantung pada material dan target pemotongan.
Apa yang Harus Dicatat Saat Penerimaan
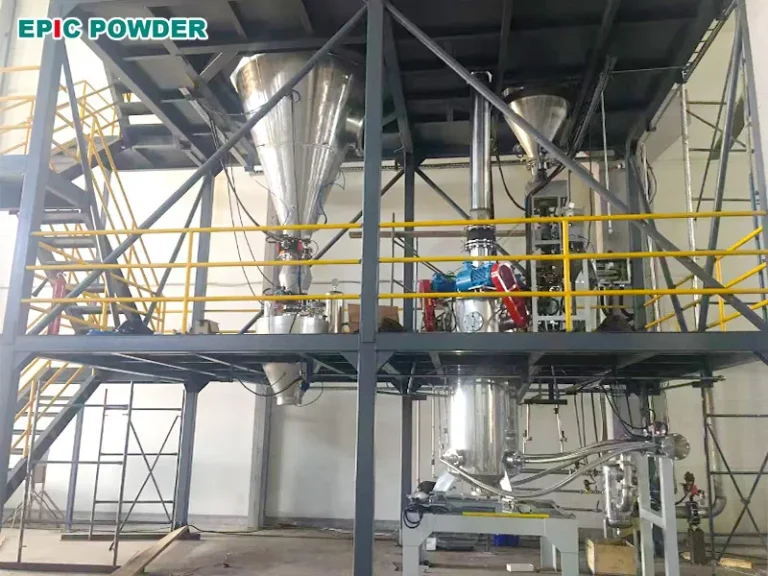
Penerimaan membutuhkan lebih dari sekadar sertifikat yang memuat satu nilai D97. Delapan catatan mencakup titik-titik di mana sirkuit bedak biasanya mengalami penyimpangan, dan masing-masing dapat ditulis ke dalam urutan tersebut. Catatan-catatan ini juga memberikan titik acuan untuk perubahan tingkatan berikutnya. Hal itu mempersingkat uji coba yang mengikuti spesifikasi baru.
Kedelapan parameter tersebut adalah distribusi ukuran umpan dan D97 dengan tekanan dispersinya. Parameter tersebut meliputi D50, jumlah rasio aspek SEM lebih dari 300 pelat, dan densitas curah. Daftar tersebut juga mencakup keputihan dan residu pada saringan 45 µm. Energi per ton dan penyebaran D97 selama empat jam melengkapinya, dan panduan energi menjelaskan ke mana tagihan itu akan dialokasikan.
Penyebaran di dalam rentang yang disepakati menegaskan bahwa pengklasifikasi mempertahankan pemotongan di bawah beban. Tingkat keputihan membutuhkan keputusan material maupun proses. Bagian kontak dapat dipasok dalam alumina, zirkonia, atau silikon karbida, dan masing-masing menurunkan penyerapan logam. Pilihan tersebut mengikuti abrasi yang disebabkan oleh umpan dan anggaran untuk pelapis. Tingkat keputihan yang tinggi harus ditentukan material pelapis sebelum pemesanan, karena pemasangan ulang akan menyebabkan penghentian produksi.
Apa yang Harus Dikirim Bersama Sampel?
Pengujian menghasilkan kurva terukur ketika lima item tiba bersama sampel. Kirimkan material dengan ukuran pra-penghancuran dan target D97. Tambahkan D50 dan persyaratan pelat apa pun dengan mikrograf referensi. Item yang tersisa adalah tonase, tingkatan per minggu, dan tingkat keputihan yang harus dipertahankan produk.
Laporan tersebut kemudian menyatakan kurva pada material tersebut dan rasio aspek pada potongan target. Laporan tersebut juga menyebutkan kapasitas yang dapat ditampung oleh model dan lapisan yang digunakan pada proses tersebut. Angka keputihan kemudian dapat dibaca berdasarkan konstruksi tersebut. Penawaran yang dibuat tanpa kelima item tersebut cenderung gagal pada saat commissioning. Pada saat itu, material sudah berada di dalam silo.
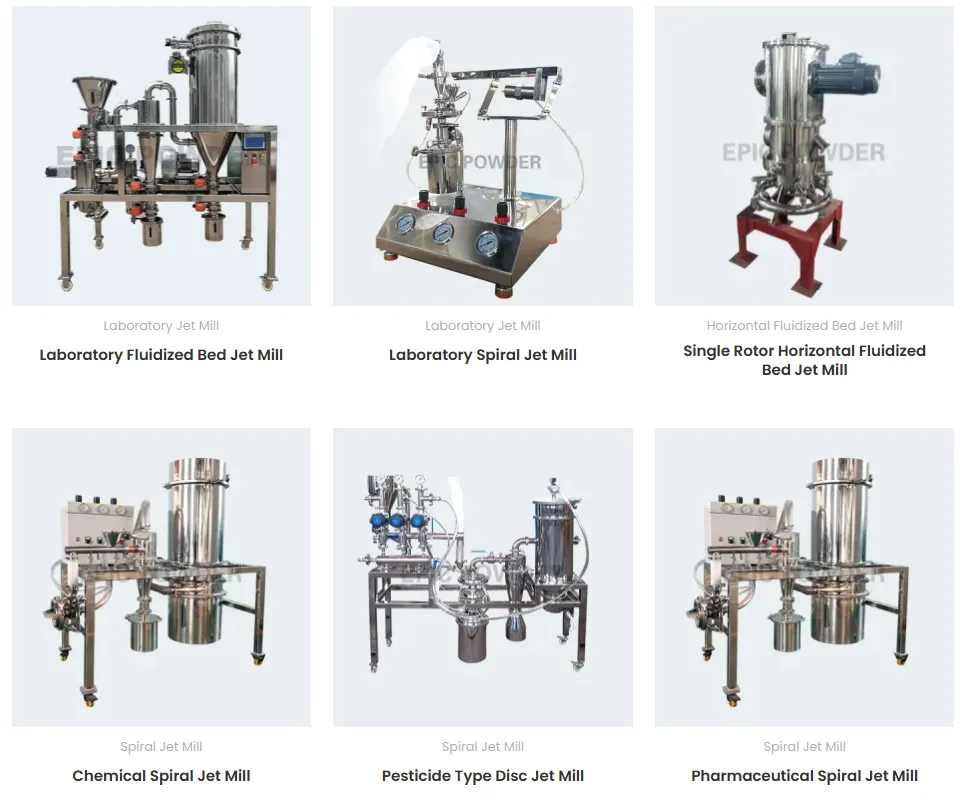
Tentang EPIC Powder. Kami memproduksi mesin penggiling jet untuk talk dan mineral non-logam lainnya. Rentang MQW mencakup 0,3 hingga 8.000 kg/jam dengan ukuran pemisahan tertinggi dari 3 hingga 45 µm. Komponen kontak dapat dipasok dalam bahan keramik. Kecepatan pengklasifikasi diatur dari PLC, sehingga setiap perubahan ukuran mengikuti resep yang telah ditentukan.
Setiap proyek dimulai dengan pengujian pada material pelanggan. Laporan tersebut memberikan kurva sebelum dan sesudah, bersama dengan rasio aspek pada potongan target. rangkaian produk Daftar model dan jendela kerja (windows) penggunaannya. Tulis ke mineral@epic-powder.com dengan lima item di atas.
Bubuk Epik
Bubuk Epik Perusahaan kami mengkhususkan diri dalam teknologi pengolahan bubuk halus untuk industri mineral, industri kimia, industri makanan, industri farmasi, dll. Tim kami memiliki pengalaman lebih dari 20 tahun dalam pengolahan berbagai bubuk dan pernah merancang serta memasang lini penggilingan jet terbesar untuk produksi bubuk barit ultra-halus di Tiongkok.
Kami adalah pemasok profesional untuk proyek pengolahan bubuk, khususnya penggilingan bubuk, pengklasifikasian bubuk, pendispersian bubuk, pengolahan permukaan bubuk, dan daur ulang limbah. Kami menyediakan layanan konsultasi, pengujian, desain proyek, mesin, pengoperasian, dan pelatihan.
Terima kasih sudah membaca. Semoga artikel saya membantu. Silakan tinggalkan komentar di bawah. Anda juga bisa hubungi EPIC Perwakilan pelanggan online Powder Molly untuk pertanyaan lebih lanjut.”
— Emily Chen, Insinyur Senior