Talk spesifikasyonunda genellikle D97 numarası bulunur. Satışı belirleyen rakam ise spesifikasyonun dışında yer alır. Fabrikadan çıkan plaka yapısı bu rakamla belirlenir. jet değirmeni Başlangıçta bir avantaj söz konusudur, çünkü parçacıklar birbirine sürtünerek kırılır ve çelik ortam plakalara baskı yapmaz. Ancak bu avantaj otomatik değildir, çünkü yanlış basınç da plakaları kırar. Bu makale, incelik ve plaka bütünlüğünü etkileyen ayarları ve ikisini birbirinden ayıran kontrolleri ele almaktadır.
Alıcının Ölçtüğü Şeyler
Plastik bileşik üreticisi sertlik satın alır ve sertlik, yükü yüzeyleri boyunca taşıyan plakalardan gelir. Boya formülatörü bariyer performansı satın alır, çünkü üst üste binen plakalar film içindeki buhar yolunu uzatır. Kozmetik alıcısı, aynı plaka yapısından kaynaklanan sabunsu hissi için ödeme yapar. Bu özelliklerin hiçbiri D97 figüründe görünmez.
En boy oranı, plaka çapının plaka kalınlığına oranıdır ve lazer boyutlandırma cihazı bunu rapor edemez. Cihaz, kalınlıktan bağımsız olarak eşdeğer bir küresel çap döndürür. Bu nedenle, aynı D97 değerine sahip iki toz, iki kat farklılık gösterebilir. Sadece D97 cinsinden yazılmış bir spesifikasyon, ücretli özelliği ölçülmemiş bırakır. Taramalı elektron mikroskobu en boy oranını verir ve birkaç yüz plaka bir dağılım sağlar.
Tablo 1. Talk pudrası alıcısının ölçtüğü rakamlar ve her birinin nasıl elde edildiği
| Metrik | Neyi tanımlıyor? | Nasıl ölçülür? | Alıcının önemsemesinin sebebi |
|---|---|---|---|
| D97 | Dağıtımın en iyi kesimi | Belirtilen dağılım basıncı ile lazer kırınımı | Kaba parçacıklar beneklere ve parlaklık kusurlarına neden olur. |
| D50 | Ortanca boyut | Aynı numune üzerinde lazer kırınımı | Dolgu malzemesinin yüklenme ve dağılım davranışını ayarlar. |
| En boy oranı | Plaka çapının kalınlığa bölünmesi | Yüzlerce plaka üzerinde SEM görüntü analizi | Plastiklerde sertlik, kaplamalarda bariyer özelliği |
| Hacimsel yoğunluk | Kuru tozun paketlenmesi | Standart huni yöntemi | Beslenme davranışı ve dağılımı |
| Beyazlık | Tozun rengi | R457 veya mavi ışık yansıtma | Sınıf düzeyi ve satış fiyatı |
| Kalıntı | Elekte kalan malzeme | 45 µm test eleği | Üst kesimin gizleyebileceği kaba kalıntılar |
Şekiller, test edilen özellikleri tanımlar. Her birinin, tedarikçiler arasında karşılaştırılabilir yöntem ve numune hazırlama şekline ihtiyacı vardır.
Jet Frezede Önemli Ayarlar
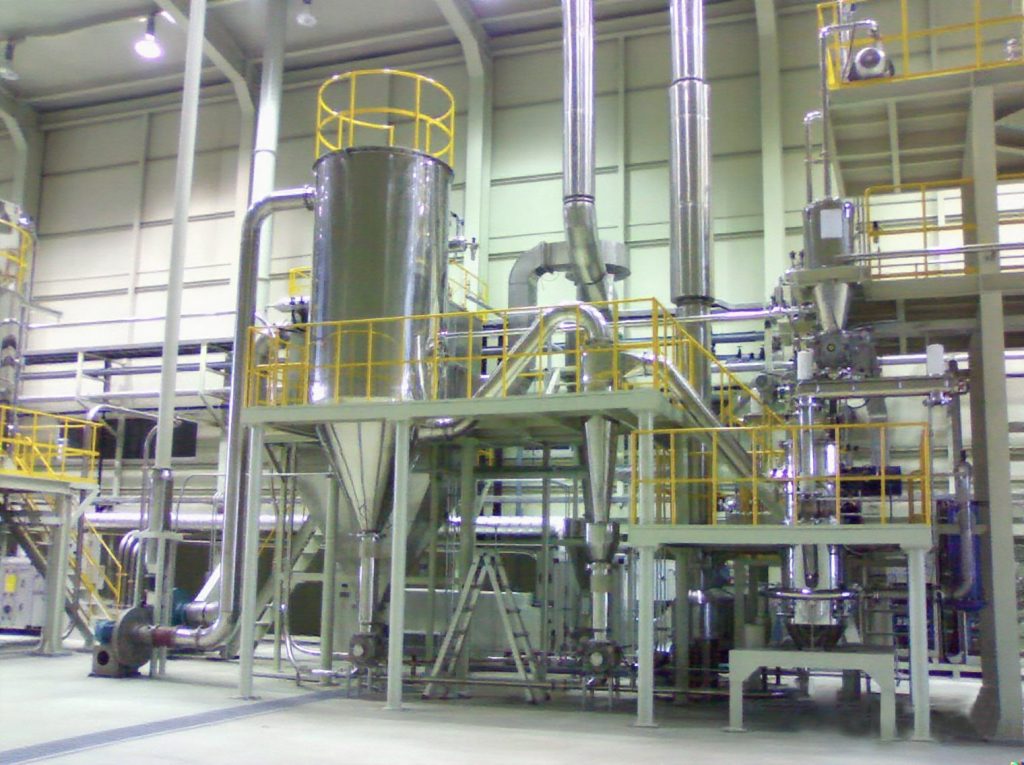
Akışkan yataklı jet değirmeninden çıkan malzemeyi dört ayar belirler. Meme basıncı çarpışma enerjisini, sınıflandırıcı hızı ise üst kesimi belirler. Besleme hızı sınıflandırma bölgesindeki yükü, besleme boyutu ise bir parçacığın ihtiyaç duyduğu geçiş sayısını belirler. Her ayar inceliği ve plaka bütünlüğünü birlikte etkiler, bu nedenle hiçbir değişiklik ücretsiz değildir. bilyalı değirmenle karşılaştırma Darbenin kırılmaya neden olduğu yolları kapsar.
MQW serisinde nozul basıncı 0,6 ile 1,0 MPa arasında değişmektedir. Daha yüksek basınç, çarpışma enerjisini artırır ve dağılımı daha ince hale getirir. Bir noktadan sonra, fazladan enerji kenar kırılmasına gider. Plaka daha sonra kalınlığını kaybetmeden çapını kaybeder. Sonuç olarak, daha düşük en boy oranına sahip daha ince bir D97 elde edilir ki bu da alıcının ödediği paranın karşılığını vermez.
Sınıflandırıcı hızı, kesimi belirler ve hat üzerindeki çoğu kalite değişikliğini taşır. Daha yüksek hız, yatağa daha fazla parçacık gönderir, böylece ürün daha ince hale gelir. Her ekstra geçiş çarpışmaları artırır ve her geçişte plaka popülasyonu azalır. Besleme hızı ise tam tersi şekilde çalışır, çünkü sınıflandırma bölgesinin aşırı yüklenmesi iri parçacıkların geçmesine izin verir. D97 yükselir ve üst kesim genişler.
Besleme boyutu yukarı akışta sabittir ve model tablosu 1 ila 3 mm'den daha küçük malzeme istemektedir. Daha kaba bir besleme, aynı kesime ulaşmak için daha fazla geçiş gerektirir. Bu da hem kapasiteyi hem de plaka bütünlüğünü olumsuz etkiler. Geri basınç, teknik özelliklerde daha az, pratikte ise daha çok önem taşır. Kararsız bir akış alanı, panel aynı değerleri gösterirken kesimi kaydırır.
Tablo 2. Her ayarın inceliğe ve tabaklara etkisi.
| Ayar | Onu yükseltmek | Onu düşürmek | Değişikliğin maliyeti nedir? |
|---|---|---|---|
| Meme basıncı | Çarpışma enerjisi artar, dağılım daha ince hale gelir. | Dağılım daha kaba hale geliyor. | Çalışma penceresinin üstünde plaka kenarları kırılıyor. |
| Sınıflandırıcı hızı | Üst kesim düşer, dolaşan yük artar. | En yüksek kesim oranları yükseliyor, üretim artıyor. | Her ek geçiş, bir çarpışma turu daha ekler. |
| İlerleme hızı | Üretim artıyor | Üretim düşüyor ve ton başına enerji artıyor. | Aşırı yükleme, ürünün içine aşırı büyüklük girmesine neden olur. |
| Besleme boyutu | Daha az geçiş, daha yüksek kapasite | Aynı kesimde daha fazla geçiş | Plaka hasarı, geçişten geçişe birikir. |
| Geri basınç | Akış alanı kararsız hale gelir. | Yükle birlikte kazılan yollarda kaymalar meydana gelir. | Sapma, panelde değil, elek testinde ortaya çıkar. |
Akışkan yataklı makinede talk için değişim yönü geçerlidir. Büyüklük için gerçek besleme üzerinde test yapılması gerekir.
İnce işçilik ve tabak bütünlüğü birbirleriyle rekabet halindedir.
Hedeflenen tanecik boyutunun bir kademe daha ince olması her zaman bir maliyet getirir. Parçacık öğütme makinesinde daha uzun süre kalır, daha fazla çarpışmaya maruz kalır ve plaka kenarları kırılır. Kullanışlı hedef, müşterinin testlerinden geçen en kaba dağılımdır. Bu sayı uygulamadan gelir ve genellikle ilk sorgulamada belirtilenden daha kaba olur.
Plastik dolgu malzemelerinin tane boyutu genellikle D97 10 ila 45 µm arasındadır. Kaplama malzemelerinin tane boyutu ise daha incedir. Kaplamalarda talk kullanımı kılavuzu Bu, renk sınıflandırma haritasını ayrıntılı olarak ele alıyor. Yaklaşık 5 µm'nin altındaki bir D97 için, herhangi birinin en boy oranı vaat etmeden önce test verilerine ihtiyaç duyuluyor. Çarpışma sayısı, aralığın bu ucunda hızla artıyor.
Tablo 3. Üç çalışma bandı ve her birinin kabul için gereksinimleri.
| Bant | D97 | Tipik kullanım | Plaka riski | Kabul odaklı yaklaşım |
|---|---|---|---|---|
| Kaba | 30 ila 45 µm | Plastik dolgu maddesi, seramik | Düşük | Kalıntı ve dağılım |
| Orta | 10 ila 25 µm | Plastik takviye, kağıt | Ilıman | D97 ve en boy oranı birlikte örneklenmiştir. |
| İyi | 3 ila 8 µm | Kaplamalar, yüksek kaliteli plastikler | Yüksek | SEM en boy oranı ve ton başına enerji |
Bu bantlar, yaygın ticari kaliteleri tanımlar. Uygulama, gerçek kesim şeklini belirler.
Model Seçimi En İyi Kaliteye Göre Yapılır
MQW serisi, on farklı modelde 0,3 ila 8.000 kg/saat kapasiteyi kapsar. Her modelde D97 3 ila 45 µm aralığında değerler belirtilmiştir. Kapasite tek bir rakamla ifade edilemez, çünkü aynı makine daha kaba kesimde daha fazla üretim yapar. Dört farklı kaliteye sahip bir hat, en ince kaliteye göre boyutlandırılmalıdır. Ortalama boyutlandırma, o kaliteyi yetersiz bırakır ve bu yetersizlik aylık üretimde kendini gösterir.
Otomotiv plastikleri için kullanılan bir hatta, D97 10 µm'lik önceden kırılmış talk üzerinde MQW40 modeli kullanıldı. Bu model, saatte 1200 kg kapasiteye sahipti ki bu da o modelin en üst kapasitesidir. Ünite negatif basınç altında çalıştığı için toz devrenin içinde kaldı. Meme açısı ve sınıflandırıcı hızı, kesim boyunca kesme işlemini sabit tuttu.
Tablo 4. MQW modelleri, yayınlanan tablodan bir alıntı.
| Model | Kapasite (kg/saat) | Besleme boyutu (mm) | D97 (µm) | Hava (m³/dak) | Sınıflandırıcı motor (kW) |
|---|---|---|---|---|---|
| MQW10 | 20 ila 300 | <2 | 3 ila 45 | 10 | 5.5 / 7.5 |
| MQW20 | 40 ila 600 | <2 | 3 ila 45 | 20 | 7.5 / 11 |
| MQW40 | 200 ila 1200 | <3 | 3 ila 45 | 40 | 15 / 7,5 × 3 |
| MQW60 | 500 ila 2000 | <3 | 3 ila 45 | 60 | 7,5 × 3 |
| MQW120 | 1500 ila 6000 | <3 | 3 ila 45 | 120 | 15 × 3 |
Kaynak: the metalik olmayan mineral jet değirmeni sayfası. Kapasite, malzemeye ve hedef kesime bağlıdır.
Kabul sırasında kaydedilmesi gerekenler
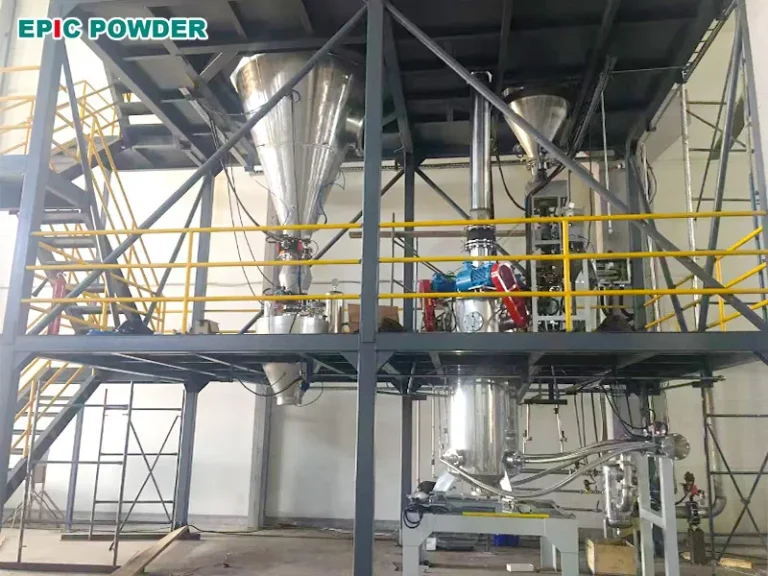
Kabul için tek bir D97 değeri taşıyan bir sertifikadan daha fazlası gerekir. Sekiz kayıt, talk devresinin genellikle sapma gösterdiği noktaları kapsar ve her biri siparişe yazılabilir. Ayrıca, bir sonraki kalite değişikliği için bir referans noktası sağlarlar. Bu da yeni bir spesifikasyonun ardından gelen deneme sürecini kısaltır.
Sekiz parametre arasında besleme boyut dağılımı ve dağılım basıncı ile D97 yer alıyor. Bunlara D50, 300 plaka üzerinden SEM en boy oranı sayımı ve yığın yoğunluğu da dahil. Liste ayrıca beyazlık ve 45 µm elekteki kalıntıyı da içeriyor. Ton başına enerji ve dört saatlik D97 yayılımı da listeyi tamamlıyor. enerji rehberi Bu faturanın nereye gideceğini kapsıyor.
Anlaşmaya varılan aralık içindeki bir yayılım, sınıflandırıcının yük altında kesimi koruduğunu doğrular. Beyazlık, işlem kararı kadar malzeme kararı da gerektirir. Temas eden parçalar alümina, zirkonya veya silisyum karbürden yapılabilir ve bunların her biri metal emilimini azaltır. Seçim, beslemenin neden olduğu aşınmaya ve astarlar için ayrılan bütçeye bağlıdır. Yüksek beyazlık derecesi, siparişten önce astar malzemesinin belirlenmesini gerektirir, çünkü sonradan değiştirme işlemi bir durdurma maliyetine neden olur.
Numune ile birlikte ne göndermelisiniz?
Test, numuneyle birlikte beş parça geldiğinde ölçülmüş bir eğri döndürür. Malzemeyi önceden ezilmiş boyutu ve hedef D97 değeriyle birlikte gönderin. Bir D50 değeri ve referans mikrografı ile birlikte plaka gereksinimini ekleyin. Geri kalan maddeler tonaj, haftalık kalite dereceleri ve ürünün sahip olması gereken beyazlıktır.
Raporda daha sonra o malzemenin eğrisi ve hedef kesimdeki en boy oranı belirtilir. Ayrıca modelin taşıyabileceği kapasite ve kullanılan astar da belirtilir. Beyazlık değeri daha sonra bu yapıya göre okunabilir. Bu beş madde olmadan oluşturulan bir teklif, devreye alma aşamasında genellikle başarısız olur. O zamana kadar malzeme zaten siloda olur.
EPIC Powder hakkında. Talk ve diğer metalik olmayan mineraller için jet değirmenleri üretiyoruz. MQW serisi, 3 ila 45 µm arasında üst kesim hassasiyetiyle 0,3 ila 8.000 kg/saat kapasiteyi kapsar. Temas eden parçalar seramikten temin edilebilir. Sınıflandırıcı hızı PLC'den ayarlanır, bu nedenle her sınıf değişikliği reçeteye uygun olarak gerçekleşir.
Her proje, müşterinin malzemesi üzerinde yapılan bir testle başlar. Rapor, hedef kesimdeki en boy oranıyla birlikte, test öncesi ve sonrası eğriyi verir. ürün yelpazesi Modelleri ve çalışma sürelerini listeler. Yazmak için: mineral@epic-powder.com Yukarıdaki beş maddeyle birlikte.
Epik Toz
Epik Toz Madencilik, kimya, gıda, ilaç vb. sektörler için ince toz işleme teknolojisinde uzmanlaşmış bir firmayız. Ekibimiz, çeşitli toz işleme alanında 20 yılı aşkın deneyime sahiptir ve Çin'deki en büyük ultra ince barit tozu üretim hattı olan Jet Değirmen Hattı'nı tasarlayıp kurmuştur.
Toz işleme projelerinde, özellikle toz öğütme, toz sınıflandırma, toz dağıtma, toz yüzey işleme ve atık geri dönüşümü konularında profesyonel bir tedarikçiyiz. Danışmanlık, test, proje tasarımı, makineler, devreye alma ve eğitim hizmetleri sunuyoruz.
"Okuduğunuz için teşekkürler. Umarım makalem yardımcı olur. Lütfen aşağıya yorum bırakın. Ayrıca şunları da yapabilirsiniz: EPIC ile iletişime geçin Toz çevrimiçi müşteri temsilcisi Molly Daha fazla bilgi için bize ulaşın.”
— Emily Chen, Kıdemli Mühendis