Une spécification de talc comporte généralement un seul numéro, le D97. Le paramètre déterminant la vente ne figure pas dans la spécification. Il s'agit de la structure de la plaque qui résiste à la transformation. broyeur à jet Le procédé présente un avantage initial : les particules se brisent les unes contre les autres et aucun média en acier n’exerce de pression sur les plaques. Cet avantage n’est toutefois pas automatique, car une pression inadéquate peut également endommager les plaques. Cet article aborde les paramètres qui influent sur la finesse de gravure et l’intégrité des plaques, ainsi que les vérifications permettant de les distinguer.
Ce que mesure l'acheteur
Un fabricant de compoundage de plastiques recherche la rigidité, qui provient de plaques supportant la charge sur leur surface. Un formulateur de peinture recherche l'efficacité de la barrière, car le chevauchement des plaques allonge le trajet de la vapeur à travers le film. Un acheteur de cosmétiques privilégie la sensation savonneuse, due à la même configuration des plaques. Aucune de ces propriétés n'apparaît sur une figure D97.
Le rapport d'aspect est le rapport entre le diamètre et l'épaisseur d'une plaquette. Un calibreur laser ne peut pas le mesurer. L'instrument fournit un diamètre sphérique équivalent, qui ne tient pas compte de l'épaisseur. Deux poudres ayant le même D97 peuvent donc différer d'un facteur deux. Une spécification rédigée uniquement en D97 ne permet pas de mesurer la propriété recherchée. La microscopie électronique à balayage permet de déterminer le rapport d'aspect, et l'analyse de plusieurs centaines de plaquettes permet d'obtenir une distribution granulométrique.
Tableau 1. Les chiffres mesurés par un acheteur de talc et la manière dont chacun est obtenu.
| Métrique | Ce que cela décrit | Comment cela se mesure | Pourquoi l'acheteur s'en soucie |
|---|---|---|---|
| D97 | Meilleure coupe de la distribution | Diffraction laser, avec la pression de dispersion indiquée | Les particules grossières provoquent des taches et des défauts de brillance. |
| D50 | Taille médiane | Diffraction laser sur le même échantillon | Définit le comportement de chargement et de dispersion de la charge. |
| Rapport d'aspect | Diamètre de la plaque divisé par l'épaisseur | Analyse d'images MEB sur plusieurs centaines de plaques | Rigidité des plastiques, barrière des revêtements |
| densité apparente | Conditionnement de la poudre sèche | Méthode d'entonnoir standard | Comportement alimentaire et dispersion |
| Blancheur | Couleur de la poudre | Réflectance R457 ou lumière bleue | niveau scolaire et prix de vente |
| Résidu | Matière restante sur un tamis | tamis d'essai de 45 µm | Gros résidu que la coupe supérieure peut masquer |
Les figures décrivent les propriétés testées. Pour que la méthode et la préparation des échantillons soient comparables d'un fournisseur à l'autre, il est nécessaire que chacune soit identique.
Les réglages importants d'un broyeur à réaction
Quatre paramètres déterminent ce qui sort d'un broyeur à jet à lit fluidisé. La pression de la buse détermine l'énergie de collision, et la vitesse du classificateur détermine la finesse de coupe. Le débit d'alimentation détermine la charge sur la zone de classification, et la taille des particules détermine le nombre de passages nécessaires. Chaque paramètre influe simultanément sur la finesse et l'intégrité des plaques ; aucun changement n'est donc gratuit. comparaison avec un broyeur à boulets couvre les itinéraires où l'impact provoque le freinage.
La pression dans les buses de la gamme MQW varie de 0,6 à 1,0 MPa. Une pression plus élevée augmente l'énergie de collision et affine la distribution. Au-delà d'un certain seuil, l'énergie excédentaire provoque la rupture des bords. La plaque perd alors en diamètre sans perdre en épaisseur. Il en résulte une plaque D97 plus fine avec un rapport d'aspect inférieur, ce qui ne correspond pas aux attentes du client.
La vitesse du classificateur détermine la granulométrie de coupe et influence fortement les variations de calibre sur une ligne de production. Une vitesse plus élevée renvoie davantage de particules sur le lit, ce qui affine le produit. Chaque passage supplémentaire augmente les collisions et réduit la densité des plaques. Le débit d'alimentation a l'effet inverse : une surcharge de la zone de classification laisse passer les particules grossières. Le D97 remonte et la granulométrie supérieure s'élargit.
La granulométrie d'alimentation est fixe en amont, et le modèle prévoit un matériau de 1 à 3 mm. Une alimentation plus grossière nécessite davantage de passages pour obtenir la même coupe, ce qui réduit la capacité de coupe et nuit à l'intégrité de la plaque. La contre-pression est moins importante dans les spécifications que dans la pratique. Un écoulement instable décale la coupe, même si le panneau affiche les mêmes valeurs.
Tableau 2. Effet de chaque réglage sur la finesse et sur les plaques
| Paramètre | L'élever | L'abaisser | Quel est le coût du changement ? |
|---|---|---|---|
| Pression de la buse | L'énergie de collision augmente, la distribution devient plus fine | La distribution devient plus grossière | Au-dessus de la fenêtre de travail, les bords de la plaque s'écaillent. |
| Vitesse du classificateur | La coupe supérieure diminue, la charge circulante augmente | Les salaires augmentent, la production s'accroît | Chaque passage supplémentaire ajoute une série de collisions de plus. |
| Taux d'alimentation | La production augmente | La production diminue et l'énergie par tonne augmente | La surcharge pousse le surdimensionné dans le produit |
| Taille de l'alimentation | Moins de passages, capacité accrue | Plusieurs passages au même endroit | Les dommages aux plaques s'accumulent passage après passage. |
| Contre-pression | Le champ d'écoulement devient instable | Découpez les gouffres avec la charge | La dérive apparaît lors du test de tamisage, et non sur le panneau. |
Le sens de la variation est valable pour le talc dans une machine à lit fluidisé. L'amplitude doit être testée sur l'alimentation réelle.
La finesse et l'intégrité de la plaque sont des compromis opposés.
Une granulométrie légèrement plus fine a toujours un coût. Les particules restent plus longtemps dans le broyeur, subissent davantage de collisions et les bords de la plaque s'ébrèchent. L'idéal est d'obtenir la granulométrie la plus grossière possible tout en satisfaisant aux exigences du client. Cette granulométrie dépend de l'application et est généralement plus grossière que ne le laissait supposer la première demande.
Les charges plastiques ont généralement une granulométrie D97 de 10 à 45 µm. Les charges de revêtement sont plus fines, et Guide sur le talc dans les revêtements Ce document décrit en détail la carte de qualité. Pour un D97 inférieur à environ 5 µm, des données de test sont nécessaires avant de pouvoir garantir un rapport d'aspect. Le nombre de collisions augmente fortement à cette extrémité de la plage.
Tableau 3. Trois bandes de travail et leurs exigences respectives en matière d'acceptation
| Groupe | D97 | Utilisation typique | Risque de plaque | L'acceptation au centre |
|---|---|---|---|---|
| Grossier | 30 à 45 µm | Charge plastique, céramique | Faible | Résidus et dispersion |
| Moyen | 10 à 25 µm | Renforcement plastique, papier | Modéré | D97 et rapport d'aspect échantillonnés ensemble |
| Bien | 3 à 8 µm | Revêtements, plastiques haut de gamme | Haut | Rapport d'aspect SEM et énergie par tonne |
Les catégories correspondent aux qualités commerciales courantes. L'application détermine la coupe réelle.
La sélection du modèle suit la meilleure qualité
La gamme MQW couvre une capacité de 0,3 à 8 000 kg/h répartie sur dix modèles. Chaque modèle affiche une granulométrie D97 de 3 à 45 µm. La capacité n'est pas une valeur unique, car une même machine produit davantage avec une granulométrie plus grossière. Une ligne à quatre granulométries doit être calibrée en fonction de la granulométrie la plus fine requise. Un calibrage basé sur la moyenne entraîne un déficit pour cette granulométrie, ce qui se répercute sur la production mensuelle.
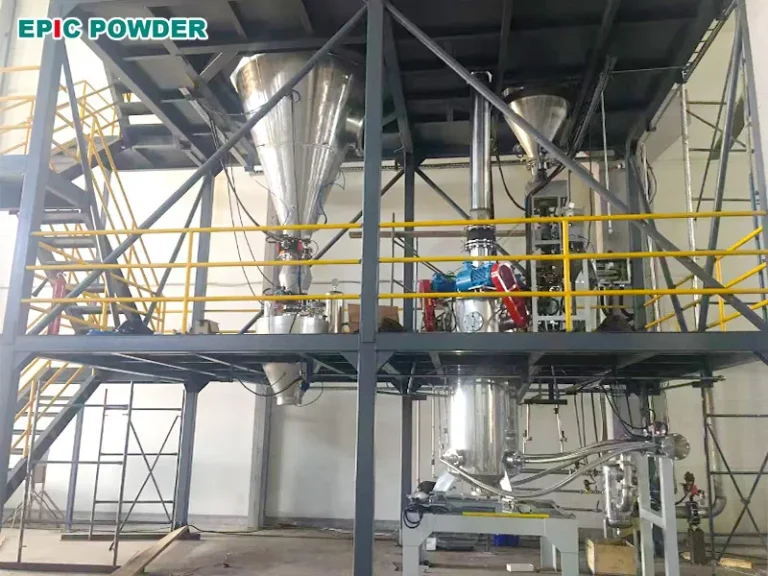
Une ligne de production de plastiques automobiles utilisait un classificateur MQW40 sur du talc pré-broyé à une granulométrie D97 de 10 µm. Son débit était de 1 200 kg/h, soit le débit maximal de ce modèle. L'unité fonctionnait en dépression, ce qui permettait de contenir la poussière dans le circuit. L'angle de la buse et la vitesse du classificateur assuraient une coupe régulière tout au long du processus.
Tableau 4. Modèles MQW, extrait du tableau publié
| Modèle | Capacité (kg/h) | Taille de l'alimentation (mm) | D97 (µm) | Air (m³/min) | Moteur classificateur (kW) |
|---|---|---|---|---|---|
| MQW10 | 20 à 300 | <2 | 3 à 45 | 10 | 5.5 / 7.5 |
| MQW20 | 40 à 600 | <2 | 3 à 45 | 20 | 7.5 / 11 |
| MQW40 | 200 à 1200 | <3 | 3 à 45 | 40 | 15 / 7,5 × 3 |
| MQW60 | 500 à 2000 | <3 | 3 à 45 | 60 | 7,5 × 3 |
| MQW120 | 1500 à 6000 | <3 | 3 à 45 | 120 | 15 × 3 |
Source : page de broyeur à jet de minéraux non métalliques. La capacité dépend du matériau et de la découpe cible.
Que faut-il consigner lors de l'acceptation ?
L'homologation requiert davantage qu'un certificat comportant une seule valeur D97. Huit enregistrements couvrent les points de dérive habituels d'un circuit de talc, et chacun peut être intégré à la commande. Ils servent également de point de référence pour la prochaine modification de grade, ce qui raccourcit la période d'essai suivant une nouvelle spécification.
Les huit paramètres sont la granulométrie de l'alimentation et le D97 avec sa pression de dispersion. Ils incluent un D50, un rapport d'aspect MEB sur 300 plaques et la masse volumique apparente. La liste comprend également la blancheur et le résidu sur tamis de 45 µm. L'énergie par tonne et l'étalement D97 sur quatre heures complètent la liste. guide énergétique couvre l'endroit où cette facture est envoyée.
Une dispersion à l'intérieur de la plage convenue confirme que le classificateur maintient la coupe sous charge. Le choix de la blancheur dépend autant du matériau que du procédé. Les pièces en contact avec le produit peuvent être en alumine, en zircone ou en carbure de silicium, chacun de ces matériaux réduisant l'entraînement de métal. Ce choix est déterminé par l'abrasion induite par l'alimentation et le budget alloué aux revêtements. Un degré de blancheur élevé doit être défini pour le matériau du revêtement avant la commande, car une modification ultérieure entraîne un arrêt de production.
Que faut-il envoyer avec l'échantillon ?
Un test permet d'obtenir une courbe de mesure lorsque cinq éléments accompagnent l'échantillon. Veuillez envoyer le matériau pré-broyé avec sa granulométrie et la valeur cible D97. Indiquez également la valeur D50 et, le cas échéant, les exigences relatives aux plaques, ainsi qu'une micrographie de référence. Enfin, veuillez préciser le tonnage, les grades de production hebdomadaires et le degré de blancheur requis pour le produit.
Le rapport indique ensuite la courbe du matériau et le rapport d'aspect à la coupe cible. Il précise également la capacité du modèle et le revêtement utilisé. L'indice de blancheur peut alors être comparé à cette construction. Un devis établi sans ces cinq éléments risque d'être erroné lors de la mise en service, car le matériau est alors déjà dans le silo.
Demander un test de broyage du talc
À propos de la poudre EPIC. Nous fabriquons des broyeurs à jet pour le talc et autres minéraux non métalliques. La gamme MQW couvre des débits de 0,3 à 8 000 kg/h avec une granulométrie de 3 à 45 µm. Les pièces en contact avec le produit peuvent être fournies en céramique. La vitesse du classificateur est paramétrée par automate programmable, garantissant ainsi la précision du processus de tri.
Chaque projet commence par un test sur le matériau du client. Le rapport indique la courbe avant et après, ainsi que le rapport d'aspect à la coupe cible. gamme de produits liste les modèles et leurs fenêtres de fonctionnement. Écrire à mineral@epic-powder.com avec les cinq éléments ci-dessus.
Poudre épique
Poudre épique Notre entreprise est spécialisée dans les technologies de traitement des poudres fines pour les industries minière, chimique, alimentaire, pharmaceutique, etc. Notre équipe possède plus de 20 ans d'expérience dans le traitement de diverses poudres et a notamment conçu et installé la plus grande ligne de broyage à jet pour la production de poudre de barytine ultra-fine en Chine.
Nous sommes un fournisseur spécialisé dans les projets de traitement des poudres, notamment le broyage, le classement, la dispersion, le traitement de surface et le recyclage des déchets. Nous proposons des services de conseil, d'essais, de conception de projets, de fourniture de machines, de mise en service et de formation.
Merci d'avoir lu cet article. J'espère qu'il vous sera utile. N'hésitez pas à laisser un commentaire ci-dessous. Vous pouvez également… contacter EPIC Représentant du service client en ligne de Powder Molly pour toute autre question.
— Emily Chen, Ingénieur principal