โดยทั่วไปแล้ว ข้อกำหนดเกี่ยวกับแร่ทัลก์จะมีตัวเลขเพียงตัวเดียว คือ D97 แต่ตัวเลขที่ตัดสินการขายนั้นอยู่นอกเหนือข้อกำหนด นั่นคือโครงสร้างของแผ่นแร่ที่คงอยู่หลังจากผ่านกระบวนการผลิตแล้ว เจ็ทมิลล์ ข้อดีของการพิมพ์ 3 มิติ คือ อนุภาคจะแตกตัวเมื่อกระทบกันเอง และไม่มีเม็ดเหล็กกดทับแผ่นพิมพ์ ข้อดีนี้ไม่ได้เกิดขึ้นโดยอัตโนมัติ เพราะแรงดันที่ไม่เหมาะสมก็อาจทำให้แผ่นพิมพ์เสียหายได้เช่นกัน บทความนี้จะกล่าวถึงการตั้งค่าที่ส่งผลต่อความละเอียดและความสมบูรณ์ของแผ่นพิมพ์ รวมถึงการตรวจสอบที่แยกแยะความแตกต่างระหว่างสองสิ่งนี้.
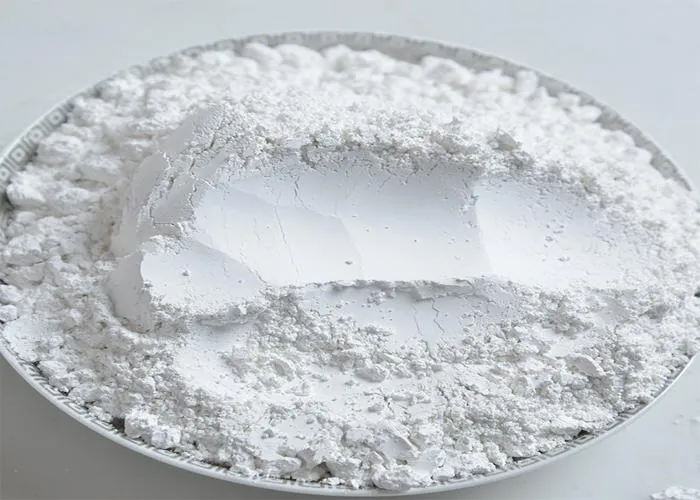
สิ่งที่ผู้ซื้อวัดผล
ผู้ผลิตสารประกอบพลาสติกต้องการความแข็งแกร่ง และความแข็งแกร่งนั้นมาจากการใช้แผ่นโลหะที่รับน้ำหนักตามพื้นผิว ผู้ผลิตสูตรสีต้องการประสิทธิภาพในการกั้น เพราะแผ่นโลหะที่ซ้อนทับกันจะทำให้เส้นทางการซึมผ่านของไอระเหยผ่านฟิล์มยาวขึ้น ผู้ซื้อเครื่องสำอางจ่ายเงินเพื่อความรู้สึกเหมือนสบู่ ซึ่งมาจากการใช้แผ่นโลหะแบบเดียวกัน คุณสมบัติเหล่านี้ไม่มีปรากฏในรูปทรง D97 เลย.
อัตราส่วนด้าน (Aspect ratio) คืออัตราส่วนระหว่างเส้นผ่านศูนย์กลางของแผ่นโลหะต่อความหนาของแผ่นโลหะ ซึ่งเครื่องวัดขนาดด้วยเลเซอร์ไม่สามารถรายงานค่านี้ได้ เครื่องมือจะแสดงค่าเส้นผ่านศูนย์กลางทรงกลมเทียบเท่า ซึ่งไม่คำนึงถึงความหนา ดังนั้นผงโลหะสองชนิดที่มีค่า D97 เท่ากันจึงอาจแตกต่างกันได้ถึงสองเท่า ข้อกำหนดที่เขียนไว้เฉพาะในหน่วย D97 ทำให้คุณสมบัติที่จ่ายเงินไปนั้นไม่ได้รับการวัดอย่างแม่นยำ การใช้กล้องจุลทรรศน์อิเล็กตรอนแบบสแกน (Scanning electron microscopy) จะให้ค่าอัตราส่วนด้าน และการใช้แผ่นโลหะหลายร้อยแผ่นจะให้ค่าการกระจายตัวของอัตราส่วนด้าน.
ตารางที่ 1. ตัวเลขที่ผู้ซื้อทัลก์วัด และวิธีการได้มาซึ่งตัวเลขแต่ละตัว
| เมตริก | มันอธิบายถึงอะไร | วิธีการวัด | เหตุใดผู้ซื้อจึงสนใจ |
|---|---|---|---|
| ดี 97 | การตัดส่วนบนสุดของการแจกจ่าย | การเลี้ยวเบนของแสงเลเซอร์ โดยระบุความดันการกระจายตัวไว้ | อนุภาคขนาดใหญ่ทำให้เกิดจุดด่างและตำหนิบนพื้นผิว |
| ดี50 | ขนาดมัธยฐาน | การเลี้ยวเบนของแสงเลเซอร์บนตัวอย่างเดียวกัน | กำหนดปริมาณการบรรจุและการกระจายตัวของสารเติมแต่ง |
| อัตราส่วนภาพ | เส้นผ่านศูนย์กลางแผ่นหารด้วยความหนา | การวิเคราะห์ภาพ SEM จากแผ่นตัวอย่างหลายร้อยแผ่น | ความแข็งแกร่งในพลาสติก คุณสมบัติในการกั้นในสารเคลือบ |
| ความหนาแน่นรวม | การบรรจุผงแห้ง | วิธีการกรวยมาตรฐาน | พฤติกรรมการกินและการกระจายตัว |
| ความขาว | สีของผง | R457 หรือค่าการสะท้อนแสงสีฟ้า | ระดับชั้นเรียนและราคาขาย |
| เศษเหลือ | วัสดุที่เหลืออยู่บนตะแกรง | ตะแกรงทดสอบขนาด 45 µm | เส้นผมหยาบที่ตัดใหม่สามารถปกปิดได้ |
ภาพประกอบแสดงถึงคุณสมบัติที่กำลังทดสอบ แต่ละภาพจำเป็นต้องใช้วิธีการและขั้นตอนการเตรียมตัวอย่างที่สามารถเปรียบเทียบกันได้ระหว่างผู้ผลิตแต่ละราย.
การตั้งค่าที่สำคัญในเครื่องบดเจ็ท
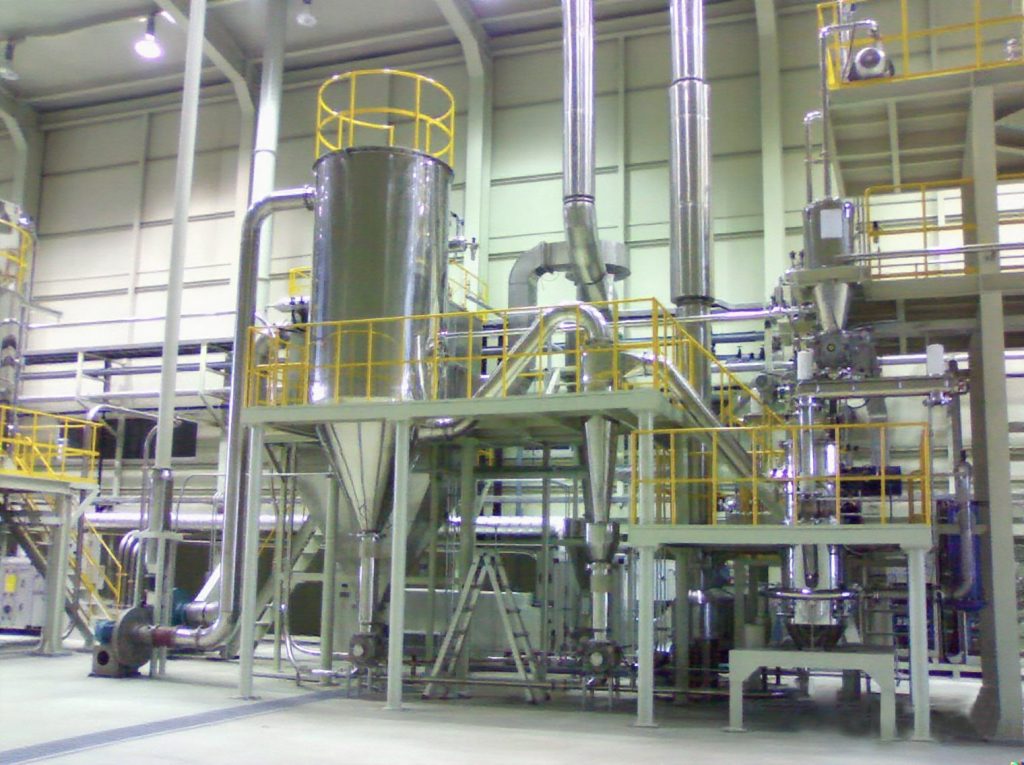
สี่การตั้งค่าจะเป็นตัวกำหนดว่าอนุภาคใดจะออกจากเครื่องบดแบบเจ็ทฟลูอิไดซ์เบด แรงดันหัวฉีดกำหนดพลังงานการชน และความเร็วของตัวคัดแยกกำหนดการตัดด้านบน อัตราการป้อนกำหนดภาระในโซนการคัดแยก และขนาดของวัสดุป้อนกำหนดจำนวนรอบที่อนุภาคต้องการ การตั้งค่าแต่ละอย่างจะส่งผลต่อความละเอียดและความสมบูรณ์ของแผ่นบด ดังนั้นการเปลี่ยนแปลงใดๆ ก็ตามย่อมมีผลกระทบตามมา การเปรียบเทียบกับเครื่องบดลูกบอล ครอบคลุมเส้นทางที่แรงกระแทกทำให้เกิดการแตกหัก.
แรงดันหัวฉีดในสายการผลิต MQW อยู่ระหว่าง 0.6 ถึง 1.0 MPa แรงดันที่สูงขึ้นจะเพิ่มพลังงานการชนและทำให้การกระจายตัวละเอียดขึ้น เมื่อถึงจุดหนึ่ง พลังงานส่วนเกินจะไปทำให้ขอบแผ่นโลหะแตกหัก ส่งผลให้แผ่นโลหะมีเส้นผ่านศูนย์กลางลดลงโดยไม่สูญเสียความหนา ผลลัพธ์ที่ได้คือแผ่นโลหะ D97 ที่ละเอียดขึ้นและมีอัตราส่วนความกว้างต่อความยาวต่ำลง ซึ่งไม่ใช่สิ่งที่ผู้ซื้อต้องการ.
ความเร็วของเครื่องคัดแยกกำหนดขนาดอนุภาคและทำให้เกิดการเปลี่ยนแปลงขนาดอนุภาคส่วนใหญ่ในสายการผลิต ความเร็วที่สูงขึ้นจะส่งอนุภาคกลับไปยังแท่นคัดแยกมากขึ้น ทำให้ผลิตภัณฑ์มีขนาดเล็กลง การผ่านแต่ละครั้งจะเพิ่มจำนวนการชนกัน และจำนวนอนุภาคบนแผ่นคัดแยกจะลดลงในแต่ละครั้ง อัตราการป้อนวัสดุทำงานในทางตรงกันข้าม เนื่องจากหากป้อนวัสดุมากเกินไปในโซนคัดแยก อนุภาคขนาดใหญ่จะผ่านไปได้ เมื่อเครื่อง D97 ยกตัวขึ้น ขนาดอนุภาคที่ตัดด้านบนจะกว้างขึ้น.
ขนาดของวัสดุที่ป้อนเข้าถูกกำหนดไว้ตั้งแต่ต้นทาง และตารางแบบจำลองต้องการวัสดุที่มีขนาดต่ำกว่า 1 ถึง 3 มม. หากใช้ขนาดวัสดุที่หยาบกว่า จะต้องผ่านการตัดหลายครั้งเพื่อให้ได้ขนาดการตัดที่เท่ากัน ซึ่งจะทำให้สูญเสียกำลังการผลิตและความสมบูรณ์ของแผ่นโลหะ แรงดันย้อนกลับมีความสำคัญน้อยกว่าในข้อกำหนด แต่มีความสำคัญมากกว่าในทางปฏิบัติ สนามการไหลที่ไม่เสถียรจะทำให้การตัดเปลี่ยนไป ในขณะที่แผงแสดงค่าการวัดเท่าเดิม.
ตารางที่ 2. ผลของการตั้งค่าแต่ละแบบต่อความละเอียดและต่อแผ่นเพลท
| การตั้งค่า | การยกขึ้น | ลดระดับลง | การเปลี่ยนแปลงนี้มีค่าใช้จ่ายเท่าไหร่ |
|---|---|---|---|
| แรงดันหัวฉีด | พลังงานการชนเพิ่มสูงขึ้น การกระจายตัวละเอียดขึ้น | การกระจายตัวหยาบขึ้น | ขอบแผ่นโลหะเหนือช่องทำงานเริ่มบิ่น |
| ความเร็วของตัวจำแนก | ระดับการตัดสูงสุดลดลง ระดับภาระหมุนเวียนเพิ่มขึ้น | ยอดตัดสูงขึ้น ผลผลิตเพิ่มขึ้น | การผ่านแต่ละครั้งจะเพิ่มรอบการชนกันอีกหนึ่งรอบ |
| อัตราการป้อน | ผลผลิตเพิ่มขึ้น | ผลผลิตลดลง แต่พลังงานต่อตันเพิ่มขึ้น | น้ำหนักเกินทำให้ผลิตภัณฑ์มีขนาดใหญ่เกินไป |
| ขนาดฟีด | จำนวนบัตรผ่านน้อยลง แต่ความจุสูงขึ้น | ผ่านการตัดต่อหลายครั้งที่จุดเดิม | ความเสียหายของแผ่นเหล็กสะสมขึ้นทีละน้อย |
| แรงดันย้อนกลับ | สนามการไหลเริ่มไม่เสถียร | ตัดร่องน้ำด้วยน้ำหนักบรรทุก | การเปลี่ยนแปลงจะปรากฏในผลการทดสอบตะแกรง ไม่ใช่บนแผงควบคุม |
ทิศทางการเปลี่ยนแปลงนั้นใช้ได้กับแร่ทัลก์ในเครื่องฟลูอิไดซ์เบด ส่วนขนาดของการเปลี่ยนแปลงนั้นต้องทดสอบกับวัตถุดิบจริง.
ความละเอียดและความสมบูรณ์ของแผ่นโลหะมีการแลกเปลี่ยนกัน
การเลือกขนาดอนุภาคที่ละเอียดขึ้นอีกหนึ่งระดับย่อมมีต้นทุนเสมอ อนุภาคจะใช้เวลาอยู่ในโรงบดนานขึ้น เกิดการชนกันมากขึ้น และขอบแผ่นบดจะบิ่น ขนาดอนุภาคที่เหมาะสมคือขนาดที่หยาบที่สุดที่ยังคงผ่านการทดสอบของลูกค้า ตัวเลขนั้นได้มาจากลักษณะการใช้งาน และโดยปกติแล้วจะหยาบกว่าที่ลูกค้าสอบถามในครั้งแรก.
โดยทั่วไปแล้ว ขนาดของอนุภาคฟิลเลอร์พลาสติกจะอยู่ที่ D97 10 ถึง 45 ไมโครเมตร ส่วนอนุภาคสำหรับเคลือบผิวจะมีขนาดเล็กกว่า และ คู่มือการใช้ทัลก์ในสารเคลือบ ครอบคลุมแผนที่เกรดนั้นโดยละเอียด ค่า D97 ที่ต่ำกว่าประมาณ 5 µm จำเป็นต้องมีข้อมูลการทดสอบก่อนที่ใครจะรับประกันอัตราส่วนภาพ จำนวนการชนกันเพิ่มขึ้นอย่างรวดเร็วที่ปลายช่วงนั้น.
ตารางที่ 3. แถบการทำงานสามแถบและสิ่งที่แต่ละแถบต้องการเมื่อได้รับการยอมรับ
| วงดนตรี | ดี 97 | การใช้งานทั่วไป | ความเสี่ยงของแผ่น | การมุ่งเน้นการยอมรับ |
|---|---|---|---|---|
| หยาบ | 30 ถึง 45 ไมโครเมตร | สารเติมแต่งพลาสติก, เซรามิก | ต่ำ | สารตกค้างและการกระจายตัว |
| ปานกลาง | 10 ถึง 25 ไมโครเมตร | การเสริมแรงด้วยพลาสติก กระดาษ | ปานกลาง | D97 และอัตราส่วนภาพถูกสุ่มตัวอย่างร่วมกัน |
| ดี | 3 ถึง 8 ไมโครเมตร | สารเคลือบผิว พลาสติกคุณภาพสูง | สูง | อัตราส่วนภาพ SEM และพลังงานต่อตัน |
แถบต่างๆ อธิบายถึงเกรดทางการค้าทั่วไป การกำหนดขนาดตัดจริงขึ้นอยู่กับการใช้งาน.
การคัดเลือกแบบจำลองเป็นไปตามมาตรฐานคุณภาพสูงสุด
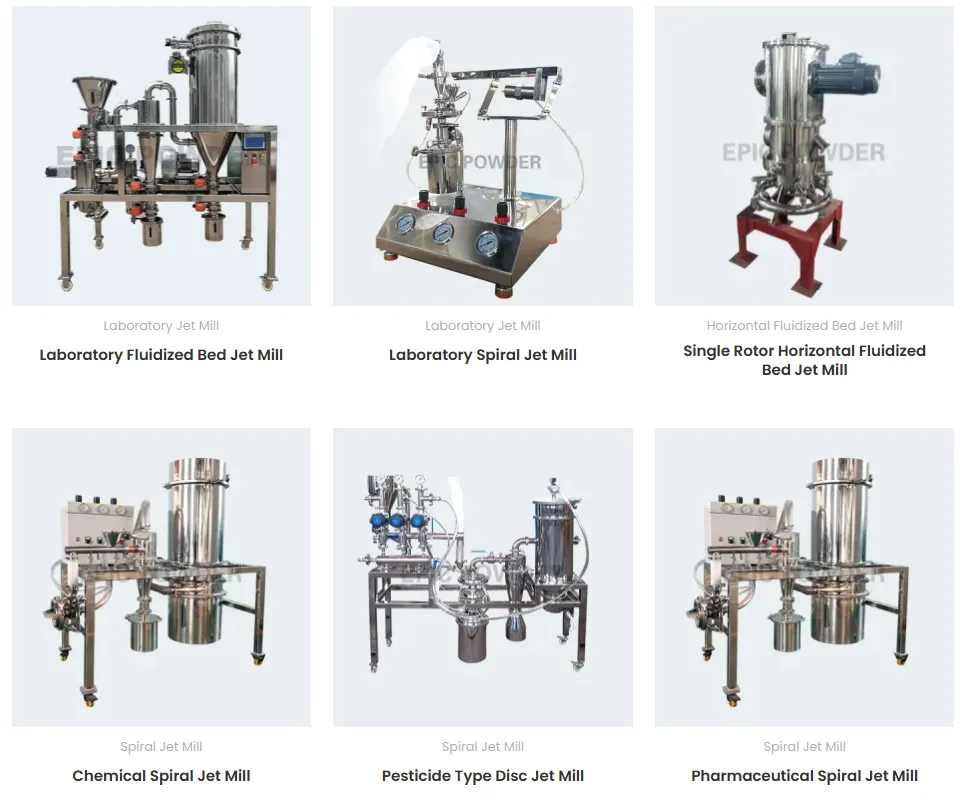
กลุ่มผลิตภัณฑ์ MQW ครอบคลุมกำลังการผลิตตั้งแต่ 0.3 ถึง 8,000 กก./ชม. ใน 10 รุ่น ทุกรุ่นระบุขนาดเม็ด D97 ตั้งแต่ 3 ถึง 45 µm กำลังการผลิตไม่ใช่ตัวเลขเดียว เนื่องจากเครื่องจักรเดียวกันสามารถผลิตได้มากขึ้นเมื่อตัดหยาบกว่า สายการผลิตที่มีสี่เกรดควรเลือกขนาดเม็ดตามเกรดที่ละเอียดที่สุดที่เครื่องจักรนั้นสามารถรองรับได้ การเลือกขนาดเม็ดโดยเฉลี่ยจะทำให้ขนาดเม็ดนั้นไม่เพียงพอ และปริมาณที่ขาดหายไปจะส่งผลต่อผลผลิตรายเดือน.
สายการผลิตพลาสติกสำหรับยานยนต์ใช้เครื่อง MQW40 กับผงทัลค์บดละเอียดที่ D97 10 µm มีกำลังการผลิต 1,200 กก./ชม. ซึ่งเป็นกำลังการผลิตสูงสุดของรุ่นนั้น เครื่องทำงานภายใต้แรงดันลบ ทำให้ฝุ่นอยู่ภายในวงจร มุมของหัวฉีดและความเร็วของเครื่องคัดแยกช่วยรักษาระดับการตัดตลอดการทำงาน.
ตารางที่ 4. แบบจำลอง MQW (คัดลอกจากตารางที่ตีพิมพ์)
| แบบอย่าง | ความจุ (กก./ชม.) | ขนาดป้อน (มม.) | D97 (µm) | อากาศ (ลบ.ม./นาที) | มอเตอร์ตัวแยก (กิโลวัตต์) |
|---|---|---|---|---|---|
| MQW10 | 20 ถึง 300 | <2 | 3 ถึง 45 | 10 | 5.5 / 7.5 |
| MQW20 | 40 ถึง 600 | <2 | 3 ถึง 45 | 20 | 7.5 / 11 |
| MQW40 | 200 ถึง 1200 | <3 | 3 ถึง 45 | 40 | 15 / 7.5 × 3 |
| MQW60 | 500 ถึง 2000 | <3 | 3 ถึง 45 | 60 | 7.5 × 3 |
| MQW120 | 1500 ถึง 6000 | <3 | 3 ถึง 45 | 120 | 15 × 3 |
ที่มา: the หน้าเครื่องบดเจ็ทแร่ที่ไม่ใช่โลหะ. ความสามารถในการตัดขึ้นอยู่กับวัสดุและเป้าหมายการตัด.
สิ่งที่ต้องบันทึกในขั้นตอนการตอบรับ
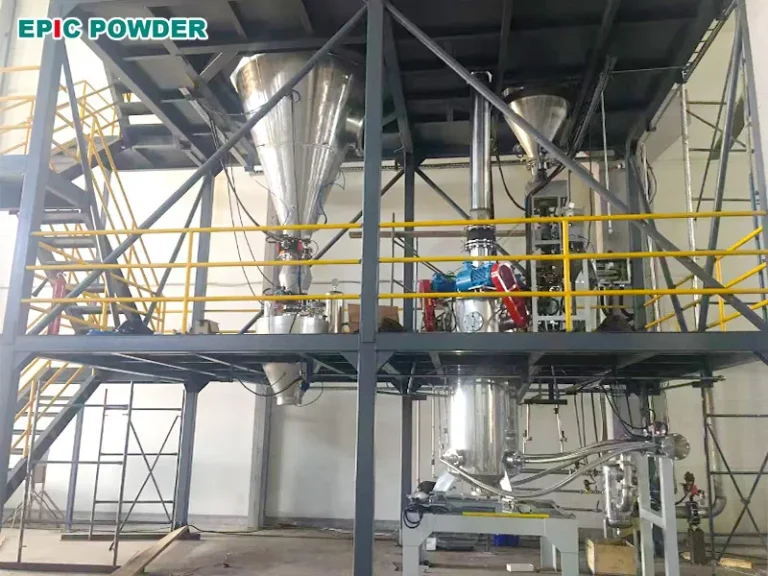
การยอมรับนั้นต้องการมากกว่าแค่ใบรับรองที่มีค่า D97 เพียงค่าเดียว ต้องมีบันทึกแปดรายการที่ครอบคลุมจุดที่วงจรทัลค์มักจะเบี่ยงเบน และแต่ละรายการสามารถเขียนลงในคำสั่งซื้อได้ นอกจากนี้ยังเป็นจุดอ้างอิงสำหรับการเปลี่ยนแปลงเกรดครั้งต่อไป ซึ่งจะช่วยลดระยะเวลาการทดลองที่ตามมาหลังจากข้อกำหนดใหม่.
ตัวแปรทั้งแปด ได้แก่ การกระจายขนาดของวัตถุดิบและค่า D97 พร้อมแรงดันการกระจายตัว รวมถึงค่า D50, อัตราส่วนภาพ SEM ที่นับได้มากกว่า 300 เพลท และความหนาแน่นรวม นอกจากนี้ยังมีค่าความขาวและปริมาณสารตกค้างบนตะแกรงขนาด 45 ไมโครเมตร พลังงานต่อตันและการกระจายตัวของ D97 ในสี่ชั่วโมงก็เป็นส่วนประกอบที่สมบูรณ์ และ... คู่มือพลังงาน ครอบคลุมถึงสถานที่ที่บิลนั้นจะไปอยู่.
การกระจายตัวภายในช่วงที่ตกลงกันไว้เป็นการยืนยันว่าตัวคัดแยกสามารถควบคุมการตัดภายใต้ภาระได้ ความขาวนั้นจำเป็นต้องมีการตัดสินใจเกี่ยวกับวัสดุมากพอๆ กับกระบวนการผลิต ชิ้นส่วนสัมผัสสามารถทำจากอลูมินา เซอร์โคเนีย หรือซิลิคอนคาร์ไบด์ ซึ่งแต่ละชนิดจะช่วยลดการดูดซับโลหะ การเลือกวัสดุขึ้นอยู่กับการสึกหรอที่เกิดจากวัสดุป้อนและงบประมาณสำหรับแผ่นรอง ควรเลือกวัสดุแผ่นรองที่มีความขาวสูงก่อนสั่งซื้อ เนื่องจากหากต้องเปลี่ยนใหม่จะต้องหยุดการทำงาน.
สิ่งที่ควรส่งไปพร้อมกับตัวอย่างสินค้า
การทดสอบจะให้ผลลัพธ์เป็นเส้นโค้งที่วัดได้เมื่อมีองค์ประกอบห้าอย่างมาพร้อมกับตัวอย่าง ส่งวัสดุที่มีขนาดก่อนการบดและค่า D97 เป้าหมาย เพิ่มค่า D50 และข้อกำหนดเกี่ยวกับแผ่นทดสอบพร้อมภาพจุลทรรศน์อ้างอิง องค์ประกอบที่เหลือคือปริมาณ (ตัน) เกรดต่อสัปดาห์ และความขาวที่ผลิตภัณฑ์ต้องคงอยู่.
รายงานระบุถึงความโค้งของวัสดุนั้นและอัตราส่วนความกว้างต่อความสูง ณ จุดตัดเป้าหมาย นอกจากนี้ยังระบุถึงความจุที่แบบจำลองสามารถรองรับได้และวัสดุบุภายในที่ใช้ในการผลิต ค่าความขาวสามารถอ่านได้จากโครงสร้างนั้น ใบเสนอราคาที่ขาดรายละเอียดทั้งห้าข้อนี้มักจะไม่ผ่านขั้นตอนการทดสอบระบบ เนื่องจากวัสดุนั้นได้ถูกบรรจุอยู่ในไซโลแล้ว.
เกี่ยวกับผง EPIC. เราผลิตเครื่องบดแบบเจ็ทสำหรับแร่ทัลก์และแร่ที่ไม่ใช่โลหะอื่นๆ กลุ่มผลิตภัณฑ์ MQW ครอบคลุมกำลังการผลิต 0.3 ถึง 8,000 กก./ชม. โดยมีขนาดอนุภาคตัดขวางตั้งแต่ 3 ถึง 45 ไมโครเมตร ชิ้นส่วนที่สัมผัสกับวัสดุสามารถผลิตจากเซรามิกได้ ความเร็วของเครื่องคัดแยกถูกตั้งค่าจาก PLC ดังนั้นการเปลี่ยนเกรดแต่ละครั้งจึงเป็นไปตามสูตรที่กำหนดไว้.
ทุกโครงการเริ่มต้นด้วยการทดสอบกับวัสดุของลูกค้า รายงานจะแสดงเส้นโค้งก่อนและหลังการทดสอบ พร้อมทั้งอัตราส่วนด้านที่จุดตัดเป้าหมาย กลุ่มผลิตภัณฑ์ แสดงรายการรุ่นและช่วงเวลาการทำงาน เขียนถึง mineral@epic-powder.com โดยมีองค์ประกอบทั้งห้าอย่างข้างต้น.
ผงมหากาพย์
ผงมหากาพย์ บริษัทมีความเชี่ยวชาญด้านเทคโนโลยีการแปรรูปผงละเอียดสำหรับอุตสาหกรรมแร่ อุตสาหกรรมเคมี อุตสาหกรรมอาหาร อุตสาหกรรมยา และอื่นๆ ทีมงานของเรามีประสบการณ์มากกว่า 20 ปีในการแปรรูปผงชนิดต่างๆ และเคยออกแบบและติดตั้งสายการผลิตผงแบไรต์ละเอียดพิเศษแบบเจ็ทมิลล์ที่ใหญ่ที่สุดในประเทศจีน.
เราเป็นผู้จัดจำหน่ายมืออาชีพด้านโครงการแปรรูปผง โดยเฉพาะอย่างยิ่งการบดผง การคัดแยกผง การกระจายผง การปรับสภาพพื้นผิวผง และการรีไซเคิลของเสีย เราให้บริการด้านการให้คำปรึกษา การทดสอบ การออกแบบโครงการ เครื่องจักร การทดสอบระบบ และการฝึกอบรม.
ขอบคุณที่อ่าน ฉันหวังว่าบทความของฉันจะเป็นประโยชน์ โปรดแสดงความคิดเห็นด้านล่าง คุณยังสามารถ ติดต่อ EPIC ตัวแทนลูกค้าออนไลน์ของ Powder มอลลี่ หากต้องการสอบถามเพิ่มเติม”
- เอมิลี่ เฉิน, วิศวกรอาวุโส