عادةً ما تحمل مواصفات بودرة التلك رقمًا واحدًا، وهو D97. أما الرقم الذي يحدد سعر البيع فيقع خارج نطاق المواصفات، وهو بنية الصفائح التي تبقى بعد عملية التصنيع. طاحونة نفاثة يبدأ الأمر بميزة، حيث تتكسر الجزيئات عند اصطدامها ببعضها البعض، ولا توجد وسائط فولاذية تضغط على الصفائح. لكن هذه الميزة ليست تلقائية، لأن الضغط غير المناسب قد يؤدي إلى كسر الصفائح أيضًا. تتناول هذه المقالة الإعدادات التي تؤثر على دقة الطحن وسلامة الصفائح، بالإضافة إلى الفحوصات التي تفصل بينهما.
ما يقيسه المشتري
يشتري مُصنِّع مركبات البلاستيك الصلابة، وتنتج الصلابة عن الألواح التي تحمل الحمل على طول سطحها. ويشتري مُصنِّع تركيبات الدهانات أداء العزل، لأن الألواح المتداخلة تُطيل مسار البخار عبر الطبقة. ويدفع مشتري مستحضرات التجميل مقابل الملمس الصابوني، الذي ينتج عن نفس آلية الألواح. لا تظهر أي من هذه الخصائص في شكل D97.
نسبة الأبعاد هي نسبة قطر الصفيحة إلى سمكها، ولا يمكن لجهاز قياس الليزر تحديدها. يُعطي الجهاز قطرًا كرويًا مكافئًا، لا يعتمد على السمك. لذا، قد يختلف مسحوقان لهما نفس قيمة D97 بمقدار الضعف. المواصفات المكتوبة بوحدة D97 فقط لا تُحدد الخاصية المطلوبة. يُمكن الحصول على نسبة الأبعاد باستخدام المجهر الإلكتروني الماسح، وتُعطي مئات الصفائح توزيعًا لها.
الجدول 1. الأرقام التي يقيسها مشتري بودرة التلك، وكيفية الحصول على كل منها
| متري | ما يصفه | كيفية قياسه | لماذا يهتم المشتري |
|---|---|---|---|
| د97 | أعلى شريحة من التوزيع | حيود الليزر، مع تحديد ضغط التشتت | تتسبب الجسيمات الخشنة في ظهور بقع وعيوب في اللمعان |
| D50 | الحجم المتوسط | حيود الليزر على نفس العينة | يحدد سلوك تحميل الحشو وتشتته |
| نسبة العرض إلى الارتفاع | قطر الصفيحة مقسوماً على سمكها | تحليل صور المجهر الإلكتروني الماسح على عدة مئات من اللوحات | الصلابة في البلاستيك، والحاجز في الطلاءات |
| الكثافة الظاهرية | تعبئة المسحوق الجاف | طريقة القمع القياسية | سلوك التغذية والانتشار |
| بياض | لون المسحوق | R457 أو انعكاس الضوء الأزرق | المستوى الدراسي وسعر البيع |
| بقايا | المواد المتبقية على المنخل | منخل اختبار 45 ميكرومتر | بقايا خشنة يمكن أن يخفيها القص العلوي |
توضح الأشكال الخصائص قيد الاختبار. ويتطلب كل منها أن تكون طريقة التحضير وإعداد العينة قابلة للمقارنة بين الموردين.
الإعدادات المهمة في مطحنة النفاث
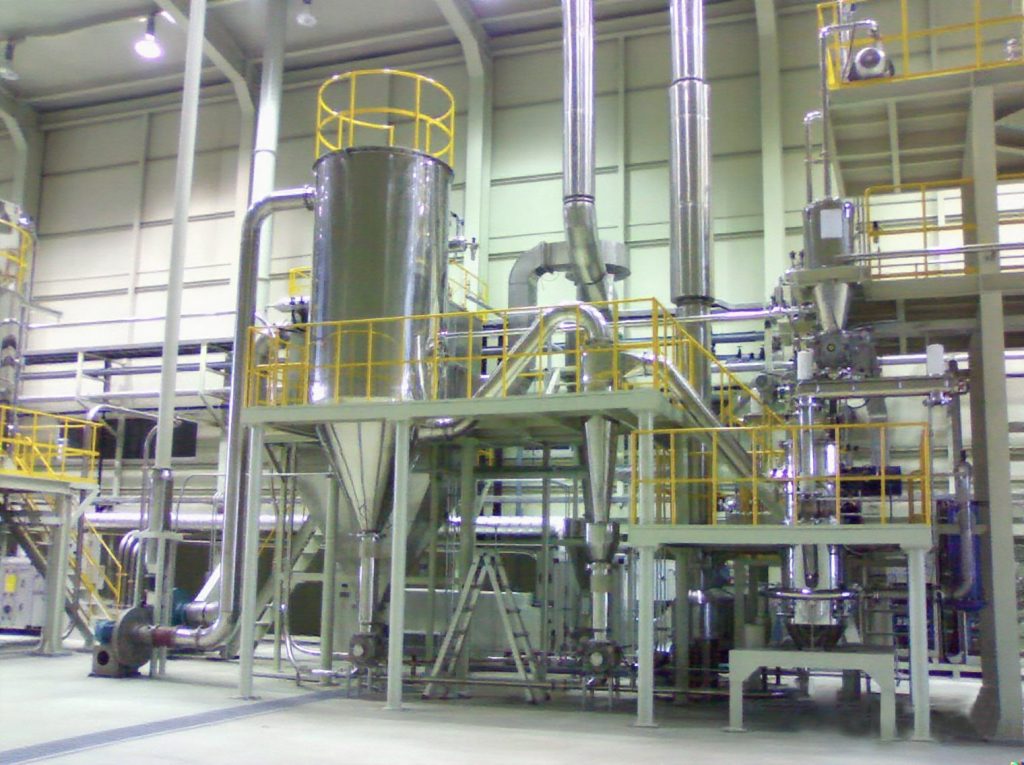
تحدد أربعة إعدادات ما يخرج من مطحنة النفث ذات الطبقة المميعة. يحدد ضغط الفوهة طاقة التصادم، وتحدد سرعة المصنف القطع العلوي. يحدد معدل التغذية الحمل على منطقة التصنيف، ويحدد حجم التغذية عدد مرات مرور الجسيمات. يؤثر كل إعداد على نعومة الجسيمات وسلامة الصفيحة معًا، لذا لا يوجد تغيير مجاني. مقارنة مع مطحنة الكرات يغطي هذا التقرير المسارات التي يحدث فيها الكسر نتيجة الاصطدام.
يتراوح ضغط الفوهة في سلسلة MQW بين 0.6 و1.0 ميجا باسكال. يؤدي الضغط العالي إلى زيادة طاقة التصادم، مما يُحسّن دقة التوزيع. بعد حد معين، تتحول الطاقة الزائدة إلى تكسر الحواف، فتفقد الصفيحة قطرها دون أن تفقد سمكها. والنتيجة هي توزيع D97 أدق بنسبة أبعاد أقل، وهو ما لم يدفعه المشتري.
تحدد سرعة المصنف درجة القطع وتُحدث معظم تغييرات الدرجات على خط التشغيل. تزيد السرعة العالية من كمية الجزيئات المُعادة إلى طبقة التصنيف، مما يجعل المنتج أنعم. مع كل تمريرة إضافية، تزداد التصادمات، ويقل عدد الجزيئات على سطح الطبقة مع كل تصادم. أما معدل التغذية فيعمل في الاتجاه المعاكس، حيث أن زيادة الحمل على منطقة التصنيف تسمح بمرور الجزيئات الخشنة. يرتفع قطر D97 ويتسع القطع العلوي.
حجم التغذية ثابت في الجزء العلوي من خط القطع، ويطلب جدول النموذج موادًا يتراوح حجمها بين 1 و3 مم. تتطلب التغذية الخشنة عددًا أكبر من مرات المرور للوصول إلى نفس القطع، مما يؤثر سلبًا على السعة وسلامة اللوحة. يُعدّ الضغط الخلفي أقل أهمية في المواصفات، ولكنه أكثر أهمية في التطبيق العملي. يؤدي عدم استقرار مجال التدفق إلى تغيير موضع القطع بينما تُظهر اللوحة نفس القراءات.
الجدول 2. تأثير كل إعداد على دقة الطباعة وعلى الألواح
| جلسة | رفعه | خفضه | تكلفة التغيير |
|---|---|---|---|
| ضغط الفوهة | ترتفع طاقة التصادم، ويصبح التوزيع أدق | تتحرك عمليات التوزيع بشكل أكثر خشونة | فوق نافذة العمل، تتشقق حواف اللوحة |
| سرعة المصنف | ينخفض القطع العلوي، ويرتفع الحمل المتداول | يرتفع القطع العلوي، ويزداد الإنتاج | كل تمريرة إضافية تضيف جولة أخرى من التصادمات |
| معدل التغذية | يرتفع الإنتاج | ينخفض الإنتاج وترتفع الطاقة لكل طن | يؤدي التحميل الزائد إلى دفع الأحجام الكبيرة إلى المنتج |
| حجم العلف | عدد أقل من الممرات، سعة أكبر | المزيد من المحاولات على نفس القطع | يتراكم التلف في لوحة العدادات مع كل تمريرة. |
| ضغط خلفي | يصبح مجال التدفق غير مستقر | قم بقطع الأنفاق باستخدام الحمولة | يظهر الانحراف في اختبار المنخل، وليس على اللوحة. |
ينطبق اتجاه التغيير على بودرة التلك في آلة ذات طبقة مميعة. أما المقدار فيحتاج إلى اختبار على التغذية الفعلية.
تتنافس دقة الطباعة وسلامة اللوحة مع بعضها البعض.
إن الوصول إلى درجة أدقّ من الهدف يتطلب تكلفة إضافية. إذ يقضي الجزيء وقتًا أطول في المطحنة، ويتعرض لمزيد من الاصطدامات، وتتلف حواف الصفائح. الهدف الأمثل هو الحصول على أدقّ توزيع ممكن يفي بمتطلبات العميل. ويُحدد هذا الرقم بناءً على التطبيق، وعادةً ما يكون أدقّ مما يُشير إليه الاستفسار الأولي.
تتراوح أحجام حبيبات حشو البلاستيك عادةً بين 10 و45 ميكرومتر (D97). أما حبيبات الطلاء فتكون أدق، و دليل استخدام التلك في الطلاء يُغطي هذا المخطط التفصيلي نطاق الدرجات. يحتاج D97 الذي يقل عن 5 ميكرومتر تقريبًا إلى بيانات اختبار قبل أن يُقدّم أي شخص ضمانًا لنسبة العرض إلى الارتفاع. يرتفع عدد التصادمات بشكل حاد عند هذا الحد من النطاق.
الجدول 3. ثلاث مجموعات عمل وما تتطلبه كل منها عند القبول
| فرقة | د97 | الاستخدام النموذجي | مخاطر الألواح | التركيز على القبول |
|---|---|---|---|---|
| خشن | من 30 إلى 45 ميكرومتر | حشوات بلاستيكية، سيراميك | قليل | البقايا والتشتت |
| واسطة | من 10 إلى 25 ميكرومتر | تقوية البلاستيك، الورق | معتدل | تم أخذ عينات D97 ونسبة العرض إلى الارتفاع معًا |
| بخير | من 3 إلى 8 ميكرومتر | الطلاءات، والبلاستيك الممتاز | عالي | نسبة أبعاد المجهر الإلكتروني الماسح والطاقة لكل طن |
تصف الدرجات التصنيفات التجارية الشائعة. ويحدد التطبيق القطع الفعلي.
يتم اختيار النموذج وفقًا لأعلى المعايير
تغطي مجموعة MQW نطاق إنتاج يتراوح من 0.3 إلى 8000 كجم/ساعة عبر عشرة طرازات. يُدرج كل طراز D97 بمقاسات تتراوح من 3 إلى 45 ميكرومتر. لا تُعتبر السعة رقمًا واحدًا، إذ تُنتج الآلة نفسها كمية أكبر عند القطع الخشن. يجب تحديد حجم خط الإنتاج ذي الأربع درجات بناءً على أدق درجة يجب أن يُعالجها. يؤدي تحديد الحجم بناءً على المتوسط إلى نقص في تلك الدرجة، ويظهر هذا النقص في الإنتاج الشهري.
استخدم خط إنتاج البلاستيك المستخدم في صناعة السيارات جهاز MQW40 لمعالجة مسحوق التلك المطحون مسبقًا بحجم حبيبات D97 10 ميكرومتر. بلغت طاقته الإنتاجية 1200 كيلوغرام/ساعة، وهو الحد الأقصى لنطاق هذا الطراز. كان الجهاز يعمل تحت ضغط سلبي، مما ساهم في بقاء الغبار داخل الدائرة. وحافظت زاوية الفوهة وسرعة المصنف على دقة القطع طوال فترة التشغيل.
الجدول 4. نماذج MQW، مقتطف من الجدول المنشور
| نموذج | السعة (كجم/ساعة) | حجم التغذية (مم) | D97 (ميكرومتر) | الهواء (م³/دقيقة) | محرك المصنف (كيلوواط) |
|---|---|---|---|---|---|
| MQW10 | من 20 إلى 300 | <2 | من 3 إلى 45 | 10 | 5.5 / 7.5 |
| MQW20 | من 40 إلى 600 | <2 | من 3 إلى 45 | 20 | 7.5 / 11 |
| MQW40 | من 200 إلى 1200 | <3 | من 3 إلى 45 | 40 | 15 / 7.5 × 3 |
| MQW60 | من 500 إلى 2000 | <3 | من 3 إلى 45 | 60 | 7.5 × 3 |
| MQW120 | من 1500 إلى 6000 | <3 | من 3 إلى 45 | 120 | 15 × 3 |
المصدر: صفحة مطحنة المعادن غير المعدنية. تعتمد القدرة على نوع المادة والقطع المستهدف.
ما يجب تسجيله عند القبول
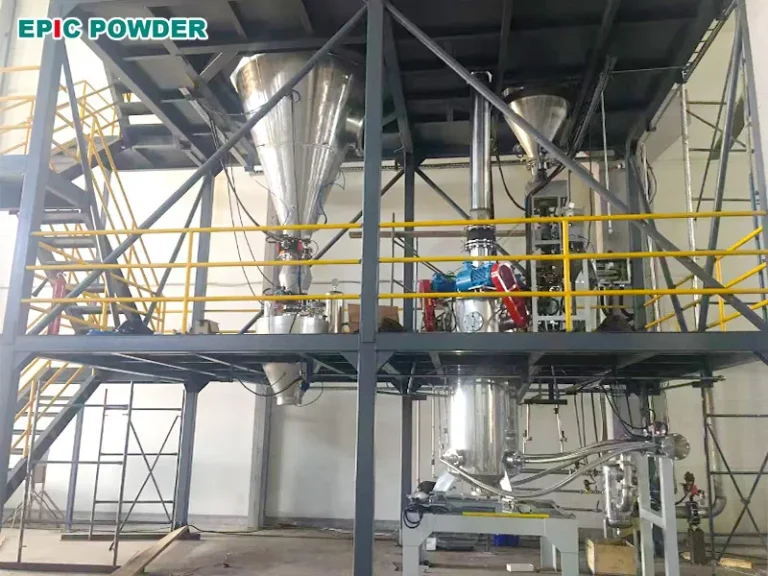
لا يكفي مجرد شهادة تحمل قيمة D97 واحدة للقبول. ثمانية سجلات تغطي النقاط التي ينحرف عندها منحنى تركيز بودرة التلك عادةً، ويمكن إدراج كل منها في الطلب. كما أنها توفر نقطة مرجعية لتغيير الدرجة التالي، مما يُقصر فترة التجربة التي تلي المواصفات الجديدة.
تتضمن المعايير الثمانية توزيع حجم المواد الخام وقيمة D97 مع ضغط التشتت الخاص بها. وتشمل أيضًا قيمة D50، ونسبة أبعاد الصورة المحسوبة باستخدام المجهر الإلكتروني الماسح (SEM) لأكثر من 300 لوحة، والكثافة الظاهرية. كما تتضمن القائمة درجة البياض والمتبقيات على منخل 45 ميكرومتر. وتكتمل القائمة باستهلاك الطاقة لكل طن وانتشار D97 خلال أربع ساعات. دليل الطاقة يغطي هذا المبلغ وجهة إنفاق الفاتورة.
يؤكد الانتشار داخل النطاق المتفق عليه أن المصنف يحافظ على القطع تحت الحمل. تتطلب درجة البياض اختيارًا دقيقًا للمادة بقدر ما تتطلب اختيارًا دقيقًا للعملية. يمكن توفير الأجزاء الملامسة من الألومينا أو الزركونيا أو كربيد السيليكون، وكل منها يقلل من امتصاص المعدن. يعتمد الاختيار على التآكل الناتج عن التغذية وميزانية البطانات. يجب تحديد درجة البياض العالية لمادة البطانة قبل الطلب، لأن التحديث يتطلب إيقاف التشغيل.
ما يجب إرساله مع العينة
يُظهر الاختبار منحنىً مُقاسًا عند وصول خمسة عناصر مع العينة. أرسل المادة بحجمها قبل الطحن وقيمة D97 المستهدفة. أضف قيمة D50 وأي متطلبات أخرى للوحة مع صورة مجهرية مرجعية. العناصر المتبقية هي الكمية، والدرجات أسبوعيًا، ودرجة البياض التي يجب أن يحافظ عليها المنتج.
ثم يوضح التقرير منحنى تلك المادة ونسبة العرض إلى الارتفاع عند القطع المستهدف. كما يحدد سعة النموذج ونوع البطانة المستخدمة. ويمكن بعد ذلك مقارنة قيمة البياض مع هذا التصميم. عادةً ما يكون عرض السعر الذي لا يتضمن هذه العناصر الخمسة غير دقيق عند بدء التشغيل، حيث تكون المادة قد تم تخزينها بالفعل في الصومعة.
حول مسحوق إيبك. نصنع مطاحن نفاثة للتلك والمعادن غير الفلزية الأخرى. تتراوح طاقة سلسلة MQW من 0.3 إلى 8000 كجم/ساعة، مع قطع علوي يتراوح حجمه من 3 إلى 45 ميكرومتر. يمكن توفير الأجزاء الملامسة من السيراميك. يتم ضبط سرعة المصنف من خلال وحدة التحكم المنطقية القابلة للبرمجة (PLC)، بحيث يتم كل تغيير في الدرجة وفقًا للبروتوكول.
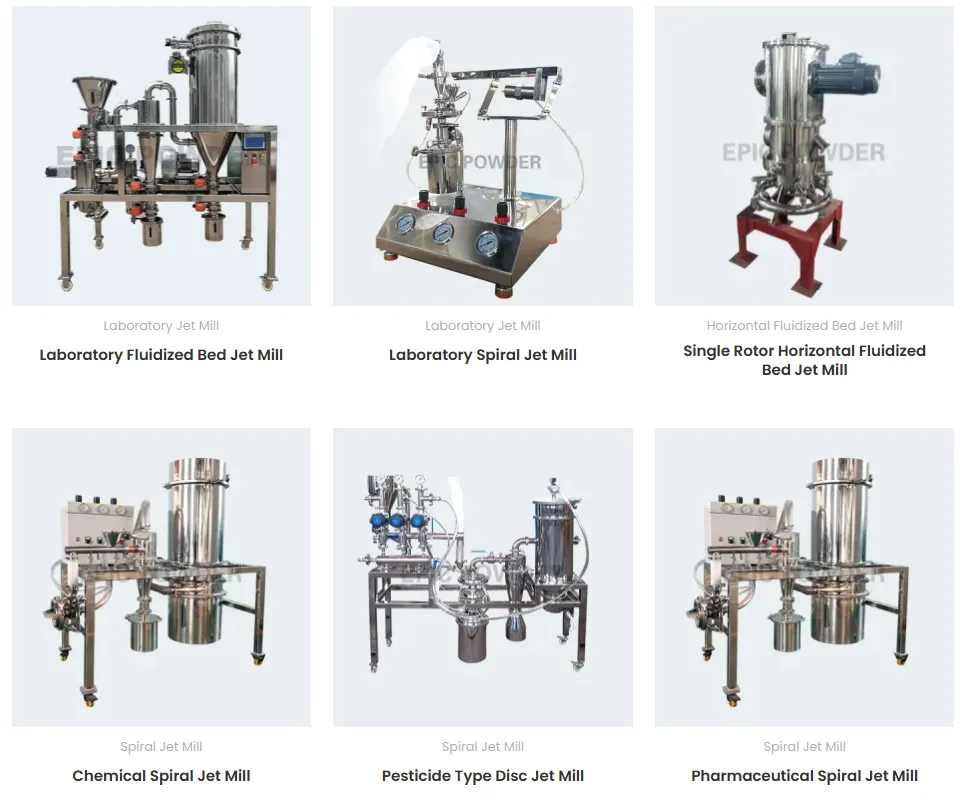
يبدأ كل مشروع باختبار على مواد العميل. يقدم التقرير منحنى القطع قبل وبعد الاختبار، بالإضافة إلى نسبة العرض إلى الارتفاع عند القطع المستهدف. مجموعة المنتجات يعرض هذا القسم نماذج النوافذ ونوافذها العاملة. راسلنا على metal@epic-powder.com مع العناصر الخمسة المذكورة أعلاه.
مسحوق ملحمي
مسحوق ملحمي نحن متخصصون في تكنولوجيا معالجة المساحيق الدقيقة للصناعات المعدنية والكيميائية والغذائية والصيدلانية وغيرها. يتمتع فريقنا بخبرة تزيد عن 20 عامًا في معالجة مختلف أنواع المساحيق، وقد قمنا بتصميم وتركيب أكبر خط إنتاج مطاحن نفاثة لإنتاج مسحوق الباريت فائق النعومة في الصين.
نحن شركة متخصصة في توريد حلول معالجة المساحيق، لا سيما طحن المساحيق، وتصنيفها، وتشتيتها، ومعالجة أسطحها، وإعادة تدوير النفايات. نقدم خدمات الاستشارات، والاختبار، وتصميم المشاريع، والآلات، والتشغيل، والتدريب.
شكرًا لقراءتكم. آمل أن يكون مقالي مفيدًا. يُرجى ترك تعليق أدناه. يمكنك أيضًا اتصل بـ EPIC ممثل خدمة العملاء عبر الإنترنت مولي "لأي استفسارات أخرى."
— إميلي تشين, مهندس أول