A Strahlmühle Der Kompressor verbraucht den größten Teil seines Stroms für die Drucklufterzeugung. Er macht 40–601 TP3T der Anlaufkosten des Systems aus und ist der Hauptenergieverbraucher. Daher hängen die Energiekosten pro Tonne stärker vom Druckluftsystem und dem Mahlgut als von der Mahlkammer selbst ab.
Wohin die Energie fließt
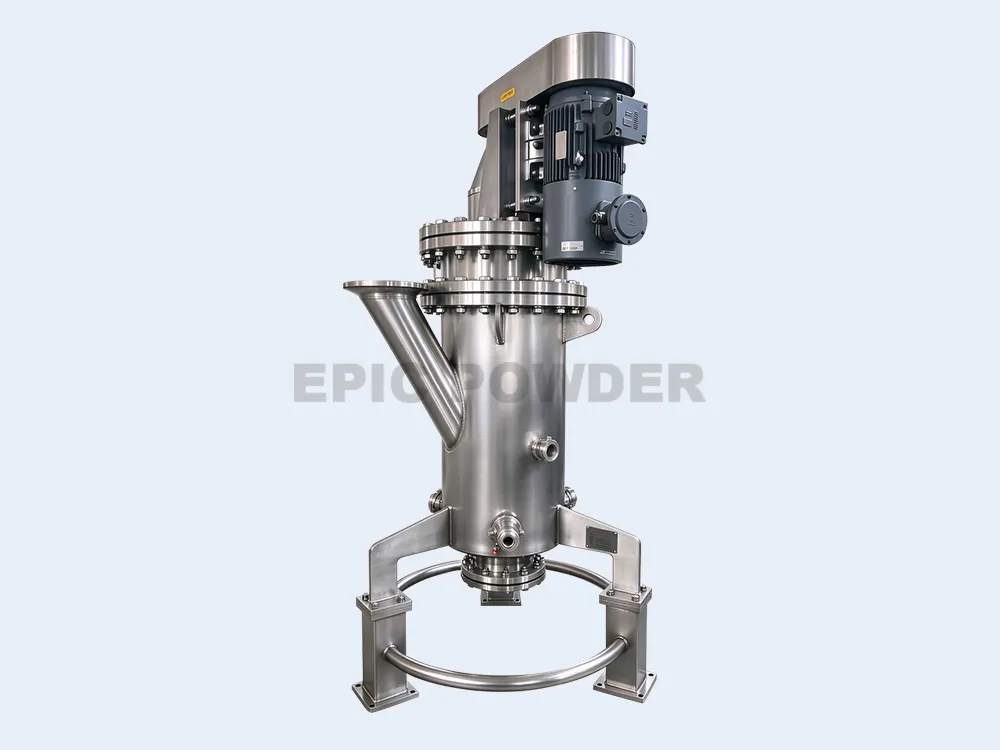
Eine Strahlmühle mahlt mit Druckluft oder Inertgas. Sie führt keine rotierenden Mahlkörper mit sich. Der Kompressor übernimmt die Arbeit und hält den vollen Druck aufrecht, unabhängig davon, ob die Mühle beladen ist oder leer läuft.
Der spezifische Energieverbrauch einer Druckluftstrahlmühle liegt bei 35–60 kWh pro Tonne bei einem D50-Wert von ca. 3 µm. Härtere Materialien und feinere Werkstücke erhöhen den Verbrauch auf 300–800 kWh pro Tonne. Die größten Einsparungen ergeben sich im Bereich zwischen diesen beiden Werten.
Bei der Produktionsumsetzung steigen die Kosten. Eine Strahlmühle mit einer Kapazität von 10 t/h, die CaCO₃ auf D97 = 5 µm vermahlt, verbraucht je nach lokalen Tarifen jährlich 1.800.000 bis 1.800.000 TP4T.
Stellen Sie das Schleifziel auf die Anwendung ein.
Der Energieaufwand steigt mit sinkender Zielpartikelgröße stark an. Eine Trennstufe von D97 = 20–45 µm kann mit einer einfachen Konfiguration durchgeführt werden. Für D97 = 5 µm sind ein Hochleistungsklassierer und eine präzise Luftstromregelung erforderlich. D97 = 3 µm oder darunter erfordert zusätzliche Klassifizierungsstufen und engere Toleranzen.
Abfall entsteht durch zu feines Mahlen, wenn das Produkt nicht ausreichend fein gemahlen wird. Wenn ein Beschichtungsfüllstoff bei D97 = 20 µm optimale Ergebnisse liefert, erhöht das Anstreben von D97 = 5 µm den Energieaufwand pro Tonne, ohne die Eigenschaften des Endprodukts zu verändern. Ein Materialtest klärt diese Frage. Testen Sie das Pulver bei zwei oder drei Zielkorngrößen und prüfen Sie, ab welcher Korngröße die nachfolgende Anwendung keinen Nutzen mehr bringt.
Die Vorschubgeschwindigkeit bestimmt den Schnitt
Die Zufuhrrate steuert die Verweilzeit. Bei konstantem Gasdruck führt eine höhere Zufuhrrate zu einer höheren Beladung der Mühle, verkürzt die Verweilzeit und ergibt ein gröberes Produkt. Eine niedrigere Zufuhrrate führt zu feineren Partikeln. Oftmals erreichen die Bediener die gewünschte Korngröße durch Verlangsamung der Zufuhrrate und tragen dann die damit verbundenen Energiekosten. Ein gravimetrischer Dosierer hält die Zufuhrrate konstant und ermöglicht die Korngrößenregelung durch den Sichter.
Passen Sie den Düsendruck dem Material an.
Jedes Material hat einen kritischen Bruchdruck. Wird dieser knapp überschritten – typischerweise 1,5- bis 3-facher Schalldruck –, wird die Partikel ausreichend beschleunigt, ohne zusätzliche Luft zu verbrauchen. Quarz lässt sich bei 0,6–0,8 MPa gut schleifen; duktile Kunststoffe benötigen einen höheren Druck.
Laval-Düsen wandeln Druck in einen Überschallstrahl um. Abgenutzte Düsen verlieren diese Umwandlungsleistung, und der Kompressor muss für das gleiche Mahlgut mehr leisten. Düsensätze haben in der Regel eine Lebensdauer von 6–12 Monaten, und ein kompletter Ersatzsatz für eine mittelgroße Mühle kostet $2.000–$8.000.
Halten Sie die Klassiervorrichtung auf Spezifikation.
In einer Wirbelschicht-Strahlmühle trennt das Sichterrad feine von groben Partikeln. Grobe Partikel fallen zurück in die Mahlzone. Feine Partikel werden mit dem Gas abgeführt. Bei Abweichungen der Raddrehzahl oder des Luftstroms gelangen feine Partikel zurück in die Mahlzone und werden erneut vermahlen. Durch die Einstellung des Trennpunktes auf die Produktspezifikation wird die Rückführungsbelastung gering gehalten.
Futter trocknen
Feuchtes Aufgabematerial haftet an der Kammerwand und an sich selbst, bietet dem Strahl Widerstand und erfordert mehrere Durchgänge. Eine gleichmäßige Feuchtigkeit des Aufgabematerials vor dem Mahlen erspart diesen Mehraufwand.
Gas und Wärme wiederverwenden
Beim Strahlfräsen wird kalt gearbeitet. Die Gasausdehnung kühlt die Kammer, was für wärmeempfindliche Materialien geeignet ist. Geschlossene Inertgassysteme Stickstoff wird rezirkuliert und nur wenig davon abgeleitet. Bei sauerstoffempfindlichen oder entzündlichen Pulvern reduziert dies den Gasverbrauch und die Kosten.
Wählen Sie den Fräsmaschinentyp für die jeweilige Aufgabe.
Spiralstrahlmühlen eignen sich für kleinere Chargen und gröbere Zerkleinerungsgrade und sind kostengünstiger in der Herstellung. Wirbelschichtstrahlmühlen fördern mehr Produkt pro Lufteinheit und erzielen eine engere Partikelgrößenverteilung, was für feine Zerkleinerungsgrade im Produktionsmaßstab von Vorteil ist. Laborstrahlmühlen dienen der Prozessüberprüfung, bevor eine Produktionslinie in Betrieb genommen wird.
Episches Pulver
Episches Pulver Maschinen bauen die MQW-, MQL- und MQP-Wirbelschichtstrahlmühlen, Spiralstrahlmühlen und Laborstrahlmühlen. Die MQW verwendet Laval-Düsen und ein horizontales Klassierrad, wobei ein oder mehrere Räder mit unterschiedlichen Kapazitäten zum Einsatz kommen.
Die Anlagen decken Anwendungsbereiche ab, darunter Lithiumbatteriematerialien, NdFeB-Magnete, nichtmetallische Mineralien und die Inertgasvermahlung von brennbaren oder oxidierbaren Pulvern. Innenwände, Klassierscheiben und Düsen sind mit Aluminiumoxid, Zirkonoxid oder Siliziumkarbid geschützt, sodass der Mahlweg frei von Metallkontakt bleibt.
Epic Powder führt Materialtests im eigenen Labor durch. Käufer können so spezifische Energie, Durchsatz und Partikelgröße ihres eigenen Pulvers messen, bevor sie sich für eine Konfiguration entscheiden.
Energie pro Tonne ist eine technische Entscheidung
Der Energieverbrauch pro Tonne einer Strahlmühle ergibt sich aus dem Luftsystem und dem Mahlziel, die beide von den Ingenieuren vor der Mühlenbestellung festgelegt werden. Ein Materialtest mit zwei Zielgrößen zeigt, welche Kombination die Spezifikation bei niedrigstem spezifischem Energieverbrauch erfüllt.
Vielen Dank fürs Lesen. Ich hoffe, mein Artikel war hilfreich. Hinterlassen Sie gerne einen Kommentar. Kontaktieren Sie EPIC Online-Kundendienstmitarbeiter von Powder Zelda „Für weitere Fragen.“
— Jason Wang, Ingenieur