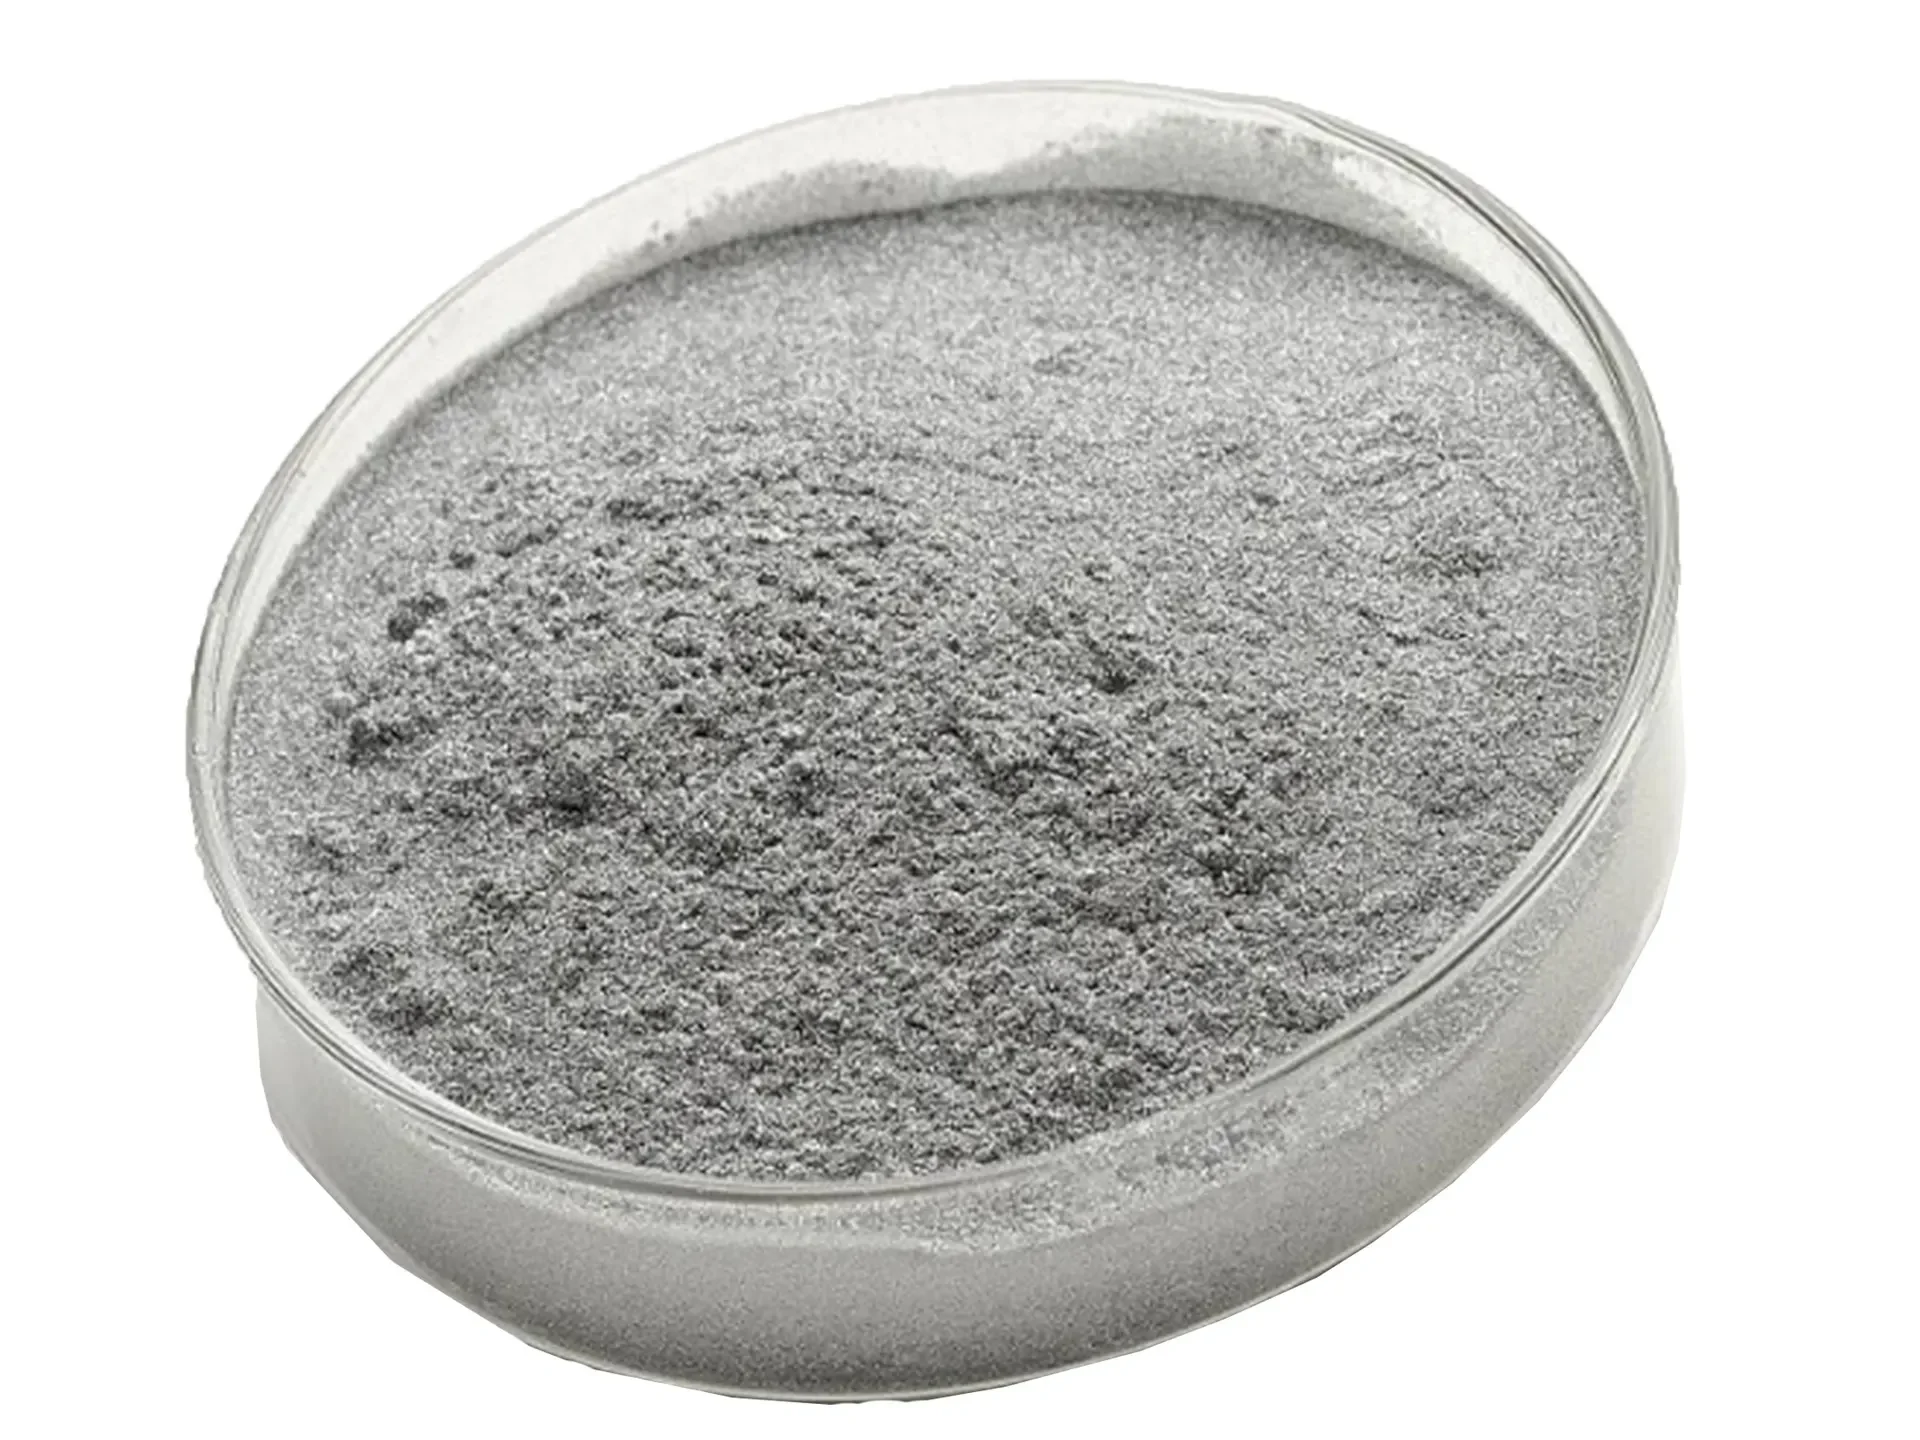
ਫੋਟੋਵੋਲਟੇਇਕ ਚਾਂਦੀ ਦਾ ਪੇਸਟ ਸੋਲਰ ਸੈੱਲ ਇਲੈਕਟ੍ਰੋਡਾਂ ਨੂੰ ਧਾਤੂ ਬਣਾਉਣ ਲਈ ਮੁੱਖ ਸਮੱਗਰੀ ਹੈ। ਚਾਂਦੀ ਦਾ ਪਾਊਡਰ ਭਾਰ ਦੇ ਹਿਸਾਬ ਨਾਲ ਪੇਸਟ ਦੇ 70% ਤੋਂ 90% ਲਈ ਜ਼ਿੰਮੇਵਾਰ ਹੈ। ਇਹ ਇਸਨੂੰ ਸਭ ਤੋਂ ਵੱਧ ਲਾਗਤ ਵਾਲਾ ਹਿੱਸਾ ਅਤੇ ਸੈੱਲ ਕੁਸ਼ਲਤਾ 'ਤੇ ਸਭ ਤੋਂ ਪ੍ਰਭਾਵਸ਼ਾਲੀ ਕਾਰਕ ਬਣਾਉਂਦਾ ਹੈ। ਪੈਦਾ ਕੀਤਾ ਗਿਆ ਗੋਲਾਕਾਰ ਚਾਂਦੀ ਦਾ ਪਾਊਡਰ ਸੁਕਾਉਣ ਦੌਰਾਨ ਬਹੁਤ ਜ਼ਿਆਦਾ ਇਕੱਠਾ ਹੋ ਜਾਂਦਾ ਹੈ। ਇੱਕ ਵਾਰ ਜਦੋਂ ਇਹ ਸਮੂਹ ਬਣ ਜਾਂਦੇ ਹਨ, ਤਾਂ ਇਹਨਾਂ ਨੂੰ ਰਵਾਇਤੀ ਮਕੈਨੀਕਲ ਤਰੀਕਿਆਂ ਨਾਲ ਤੋੜਨਾ ਬਹੁਤ ਮੁਸ਼ਕਲ ਹੁੰਦਾ ਹੈ। ਜੈੱਟ ਮਿੱਲ ਇਕੱਠਾ ਕੀਤਾ ਗੋਲਾਕਾਰ ਚਾਂਦੀ ਪਾਊਡਰ ਖਿੰਡਾਉਣ ਅਤੇ ਕਣਾਂ ਦੇ ਆਕਾਰ ਦੀ ਵੰਡ ਨੂੰ ਕੰਟਰੋਲ ਕਰਨ ਲਈ ਮੁੱਖ ਉਪਕਰਣ ਬਣ ਗਿਆ ਹੈ।.
ਪੀਵੀ ਸਿਲਵਰ ਪੇਸਟ ਵਿੱਚ ਗੋਲਾਕਾਰ ਚਾਂਦੀ ਪਾਊਡਰ ਦੀ ਭੂਮਿਕਾ
ਪੀਵੀ ਸਿਲਵਰ ਪੇਸਟ ਨੂੰ ਫਰੰਟ-ਸਾਈਡ ਅਤੇ ਬੈਕ-ਸਾਈਡ ਪੇਸਟ ਵਿੱਚ ਵੰਡਿਆ ਗਿਆ ਹੈ, ਹਰੇਕ ਵਿੱਚ ਸਿਲਵਰ ਪਾਊਡਰ ਲਈ ਬਹੁਤ ਵੱਖਰੀਆਂ ਜ਼ਰੂਰਤਾਂ ਹਨ। ਫਰੰਟ-ਸਾਈਡ ਪੇਸਟ ਸੈੱਲ ਦੀ ਰੋਸ਼ਨੀ ਪ੍ਰਾਪਤ ਕਰਨ ਵਾਲੀ ਸਤ੍ਹਾ 'ਤੇ ਛਾਪਿਆ ਜਾਂਦਾ ਹੈ ਤਾਂ ਜੋ ਬਾਰੀਕ ਉਂਗਲਾਂ ਦੀਆਂ ਲਾਈਨਾਂ ਅਤੇ ਬੱਸਬਾਰ ਬਣ ਸਕਣ। ਇਹ ਫੋਟੋ-ਜਨਰੇਟ ਕੀਤੇ ਕੈਰੀਅਰਾਂ ਨੂੰ ਕੁਸ਼ਲਤਾ ਨਾਲ ਇਕੱਠਾ ਕਰਨ ਅਤੇ ਚਲਾਉਣ ਲਈ ਜ਼ਿੰਮੇਵਾਰ ਹੈ, ਇਸ ਲਈ ਪ੍ਰਿੰਟ ਸ਼ੁੱਧਤਾ, ਸੰਪਰਕ ਪ੍ਰਤੀਰੋਧ, ਅਤੇ ਇਲੈਕਟ੍ਰੀਕਲ ਚਾਲਕਤਾ ਲਈ ਜ਼ਰੂਰਤਾਂ ਬਹੁਤ ਜ਼ਿਆਦਾ ਹਨ। ਫਰੰਟ-ਸਾਈਡ ਪੇਸਟ ਨੂੰ ਉੱਚ-ਗੋਲਾਕਾਰ ਗੋਲਾਕਾਰ ਚਾਂਦੀ ਪਾਊਡਰ ਦੀ ਵਰਤੋਂ ਕਰਨੀ ਚਾਹੀਦੀ ਹੈ, ਕਿਉਂਕਿ ਗੋਲਾਕਾਰ ਕਣ ਚੰਗੀ ਤਰ੍ਹਾਂ ਵਹਿੰਦੇ ਹਨ, ਇਕਸਾਰ ਫੈਲਦੇ ਹਨ, ਅਤੇ ਸਕ੍ਰੀਨ ਪ੍ਰਿੰਟਿੰਗ ਦੌਰਾਨ ਸੈਟਲ ਹੋਣ ਦਾ ਵਿਰੋਧ ਕਰਦੇ ਹਨ। ਇਹ ਸਿੰਟਰਿੰਗ ਤੋਂ ਬਾਅਦ ਬਰੀਕ ਗਰਿੱਡ ਲਾਈਨ ਪਰਿਭਾਸ਼ਾ ਅਤੇ ਇੱਕ ਸੰਘਣੀ ਸੰਚਾਲਕ ਨੈਟਵਰਕ ਨੂੰ ਯਕੀਨੀ ਬਣਾਉਂਦਾ ਹੈ। ਬੈਕ-ਸਾਈਡ ਪੇਸਟ ਪਿਛਲੀ ਸਤ੍ਹਾ 'ਤੇ ਛਾਪਿਆ ਜਾਂਦਾ ਹੈ ਅਤੇ ਵੱਡੇ-ਖੇਤਰ ਦੇ ਕਰੰਟ ਸੰਗ੍ਰਹਿ ਅਤੇ ਅਡੈਸ਼ਨ ਨੂੰ ਸੰਭਾਲਦਾ ਹੈ। ਇਸ ਦੀਆਂ ਚਾਲਕਤਾ ਜ਼ਰੂਰਤਾਂ ਮੁਕਾਬਲਤਨ ਘੱਟ ਹਨ, ਅਤੇ ਇਹ ਆਮ ਤੌਰ 'ਤੇ ਫਲੇਕ ਸਿਲਵਰ ਪਾਊਡਰ ਨੂੰ ਮੁੱਖ ਹਿੱਸੇ ਵਜੋਂ ਵਰਤਦਾ ਹੈ, ਪ੍ਰਵਾਹਯੋਗਤਾ ਨੂੰ ਬਿਹਤਰ ਬਣਾਉਣ ਲਈ ਥੋੜ੍ਹੀ ਮਾਤਰਾ ਵਿੱਚ ਗੋਲਾਕਾਰ ਚਾਂਦੀ ਪਾਊਡਰ ਨਾਲ ਮਿਲਾਇਆ ਜਾਂਦਾ ਹੈ।.
ਮਾਰਕੀਟ ਡੇਟਾ ਦੇ ਸੰਦਰਭ ਵਿੱਚ, ਗੋਲਾਕਾਰ ਚਾਂਦੀ ਪਾਊਡਰ ਹੁਣ PV ਚਾਂਦੀ ਪਾਊਡਰ ਮਾਰਕੀਟ ਹਿੱਸੇਦਾਰੀ ਦੇ 95% ਤੋਂ ਵੱਧ ਰੱਖਦਾ ਹੈ ਅਤੇ PERC ਅਤੇ TOPCon ਸੈੱਲਾਂ ਦੋਵਾਂ ਦੇ ਵੱਡੇ ਉਤਪਾਦਨ ਲਈ ਲਾਜ਼ਮੀ ਵਿਕਲਪ ਹੈ। 2024 ਵਿੱਚ PV ਲਈ ਵਿਸ਼ਵਵਿਆਪੀ ਚਾਂਦੀ ਦੀ ਖਪਤ 6,146 ਟਨ ਤੱਕ ਪਹੁੰਚ ਗਈ, ਜੋ ਕੁੱਲ ਚਾਂਦੀ ਦੀ ਮੰਗ ਦਾ 17% ਹੈ, ਅਤੇ 2025 ਵਿੱਚ 7,560 ਟਨ ਤੱਕ ਵਧਣ ਦਾ ਅਨੁਮਾਨ ਹੈ। PV ਸਥਾਪਨਾ ਦਾ ਹਰੇਕ ਗੀਗਾਵਾਟ ਲਗਭਗ 70 ਟਨ ਚਾਂਦੀ ਦੀ ਖਪਤ ਕਰਦਾ ਹੈ। ਜਿਵੇਂ ਕਿ ਗਲੋਬਲ PV ਸਮਰੱਥਾ ਵਧਦੀ ਰਹਿੰਦੀ ਹੈ, ਉੱਚ-ਗੁਣਵੱਤਾ ਵਾਲੇ ਗੋਲਾਕਾਰ ਚਾਂਦੀ ਪਾਊਡਰ ਦੀ ਮੰਗ ਸਮਾਨਾਂਤਰ ਵਧਦੀ ਜਾਂਦੀ ਹੈ।.
ਇਕੱਠਾ ਹੋਣਾ: ਗੋਲਾਕਾਰ ਚਾਂਦੀ ਪਾਊਡਰ ਉਤਪਾਦਨ ਵਿੱਚ ਮੁੱਖ ਸਮੱਸਿਆ
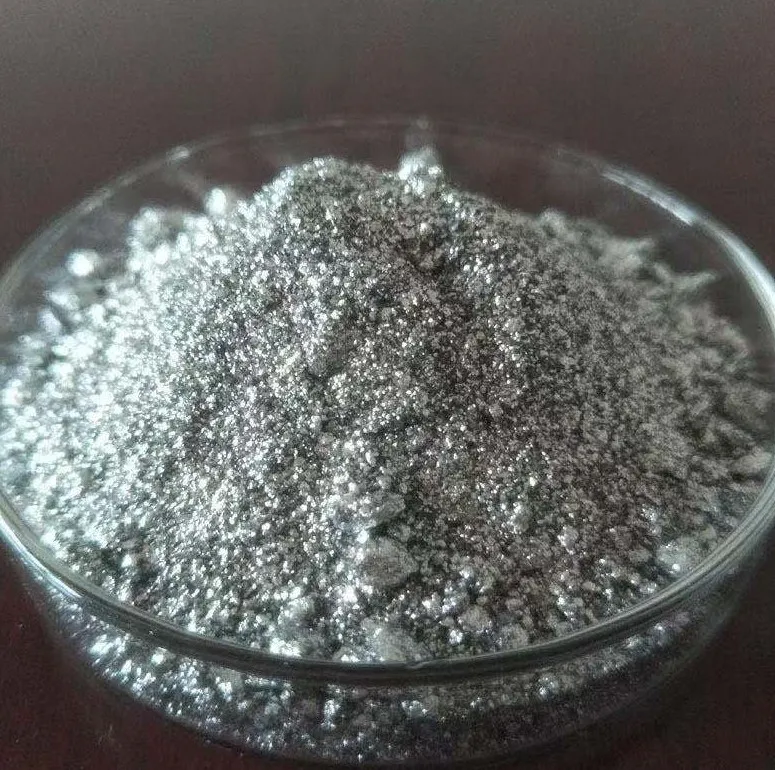
ਗੋਲਾਕਾਰ ਚਾਂਦੀ ਪਾਊਡਰ ਪੈਦਾ ਕਰਨ ਦਾ ਮੁੱਖ ਧਾਰਾ ਤਰੀਕਾ ਰਸਾਇਣਕ ਕਟੌਤੀ ਹੈ, ਜੋ pH, ਰਿਡਕਟੈਂਟ ਡ੍ਰਿੱਪ ਰੇਟ, ਅਤੇ ਡਿਸਪਰਸੈਂਟ ਖੁਰਾਕ ਨੂੰ ਐਡਜਸਟ ਕਰਕੇ ਕਣਾਂ ਦੇ ਆਕਾਰ ਨੂੰ ਨਿਯੰਤਰਿਤ ਕਰਦਾ ਹੈ। ਇਹ ਵਿਧੀ ਚਲਾਉਣ ਲਈ ਸਧਾਰਨ ਹੈ, ਚੰਗੀ ਨਿਯੰਤਰਣਯੋਗਤਾ ਪ੍ਰਦਾਨ ਕਰਦੀ ਹੈ, ਅਤੇ ਕ੍ਰਿਸਟਲਿਨ ਸਿਲੀਕਾਨ ਸੈੱਲ ਸਿਲਵਰ ਪਾਊਡਰ ਲਈ ਪ੍ਰਾਇਮਰੀ ਪ੍ਰਕਿਰਿਆ ਬਣੀ ਹੋਈ ਹੈ। ਹਾਲਾਂਕਿ, ਰਸਾਇਣਕ ਕਟੌਤੀ ਦੁਆਰਾ ਤਿਆਰ ਕੀਤੇ ਗਏ ਚਾਂਦੀ ਦੇ ਪਾਊਡਰ ਵਿੱਚ ਆਮ ਤੌਰ 'ਤੇ ਮਾਈਕ੍ਰੋਨ ਜਾਂ ਇੱਥੋਂ ਤੱਕ ਕਿ ਉਪ-ਮਾਈਕ੍ਰੋਨ ਰੇਂਜ ਵਿੱਚ ਇੱਕ ਕਣ ਦਾ ਆਕਾਰ ਹੁੰਦਾ ਹੈ, ਉੱਚ ਖਾਸ ਸਤਹ ਖੇਤਰ ਅਤੇ ਉੱਚ ਸਤਹ ਊਰਜਾ ਦੇ ਨਾਲ। ਸੁਕਾਉਣ ਦੌਰਾਨ, ਕਣ ਆਸਾਨੀ ਨਾਲ ਇਕੱਠੇ ਹੋ ਜਾਂਦੇ ਹਨ। ਇਹ ਇਕੱਠਾ ਹੋਣਾ ਸਧਾਰਨ ਭੌਤਿਕ ਕਲੱਸਟਰਿੰਗ ਨਹੀਂ ਹੈ ਬਲਕਿ ਵੈਨ ਡੇਰ ਵਾਲਸ ਬਲਾਂ ਅਤੇ ਸਤਹ ਚਾਰਜ ਪਰਸਪਰ ਕ੍ਰਿਆਵਾਂ ਦੁਆਰਾ ਬਣੇ ਸੰਘਣੇ ਇਕੱਠੇ ਹੋਣੇ ਹਨ। ਇੱਕ ਵਾਰ ਬਣਨ ਤੋਂ ਬਾਅਦ, ਇਹਨਾਂ ਇਕੱਠੇ ਹੋਣ ਵਾਲੇ ਇਕੱਠੇ ਹੋਣ ਨੂੰ ਆਮ ਮਕੈਨੀਕਲ ਸਟਰਿੰਗ ਜਾਂ ਅਲਟਰਾਸੋਨਿਕ ਤਰੀਕਿਆਂ ਦੀ ਵਰਤੋਂ ਕਰਕੇ ਪੂਰੀ ਤਰ੍ਹਾਂ ਖਿੰਡਾਉਣਾ ਬਹੁਤ ਮੁਸ਼ਕਲ ਹੁੰਦਾ ਹੈ।.
ਜੇਕਰ ਇਕੱਠੇ ਕੀਤੇ ਚਾਂਦੀ ਦੇ ਪਾਊਡਰ ਨੂੰ ਸਿੱਧੇ ਤੌਰ 'ਤੇ ਚਾਂਦੀ ਦੇ ਪੇਸਟ ਨੂੰ ਤਿਆਰ ਕਰਨ ਲਈ ਵਰਤਿਆ ਜਾਂਦਾ ਹੈ, ਤਾਂ ਸਮੱਸਿਆਵਾਂ ਦੀ ਇੱਕ ਲੜੀ ਪੈਦਾ ਹੁੰਦੀ ਹੈ। ਕਣਾਂ ਦੇ ਆਕਾਰ ਦੀ ਵੰਡ ਚੌੜੀ ਹੋ ਜਾਂਦੀ ਹੈ, ਅਤੇ ਵੱਡੇ ਕਣ ਸਕ੍ਰੀਨ ਪ੍ਰਿੰਟਿੰਗ ਜਾਲ ਦੇ ਖੁੱਲਣ ਨੂੰ ਰੋਕ ਸਕਦੇ ਹਨ, ਜਿਸ ਨਾਲ ਗਰਿੱਡ ਲਾਈਨ ਟੁੱਟ ਜਾਂਦੀ ਹੈ ਜਾਂ ਬਰਰ ਹੋ ਜਾਂਦੇ ਹਨ। ਚਾਂਦੀ ਦਾ ਪਾਊਡਰ ਜੈਵਿਕ ਵਾਹਨ ਵਿੱਚ ਤੇਜ਼ੀ ਨਾਲ ਸੈਟਲ ਹੋ ਜਾਂਦਾ ਹੈ, ਜਿਸ ਨਾਲ ਪੇਸਟ ਸਟੋਰੇਜ ਸਥਿਰਤਾ ਘੱਟ ਜਾਂਦੀ ਹੈ। ਸਿੰਟਰਿੰਗ ਦੌਰਾਨ, ਸਮੂਹਾਂ ਦੇ ਅੰਦਰਲੇ ਕਣ ਢੁਕਵੇਂ ਢੰਗ ਨਾਲ ਫਿਊਜ਼ ਨਹੀਂ ਹੁੰਦੇ, ਜਿਸ ਨਾਲ ਸੰਚਾਲਕ ਨੈੱਟਵਰਕ ਵਿੱਚ ਖਾਲੀ ਥਾਂਵਾਂ ਜਾਂ ਨੁਕਸ ਰਹਿ ਜਾਂਦੇ ਹਨ, ਜੋ ਸੰਪਰਕ ਪ੍ਰਤੀਰੋਧ ਨੂੰ ਵਧਾਉਂਦਾ ਹੈ ਅਤੇ ਅੰਤ ਵਿੱਚ ਸੈੱਲ ਪਰਿਵਰਤਨ ਕੁਸ਼ਲਤਾ ਨੂੰ ਘਟਾਉਂਦਾ ਹੈ। ਇਸ ਲਈ, ਪੇਸਟ ਫਾਰਮੂਲੇਸ਼ਨ ਵਿੱਚ ਦਾਖਲ ਹੋਣ ਤੋਂ ਪਹਿਲਾਂ ਚਾਂਦੀ ਦੇ ਪਾਊਡਰ ਨੂੰ ਪ੍ਰਭਾਵਸ਼ਾਲੀ ਫੈਲਾਅ ਵਿੱਚੋਂ ਗੁਜ਼ਰਨਾ ਚਾਹੀਦਾ ਹੈ।.
ਜੈੱਟ ਮਿਲਿੰਗ ਕਿਵੇਂ ਕੰਮ ਕਰਦੀ ਹੈ ਅਤੇ ਇਸਦੇ ਤਕਨੀਕੀ ਫਾਇਦੇ
ਇੱਕ ਜੈੱਟ ਮਿੱਲ ਉੱਚ-ਦਬਾਅ, ਉੱਚ-ਵੇਗ ਵਾਲੀ ਗੈਸ ਨੂੰ ਆਪਣੀ ਇਕਲੌਤੀ ਪੀਸਣ ਵਾਲੀ ਸ਼ਕਤੀ ਵਜੋਂ ਵਰਤਦੀ ਹੈ। ਪਦਾਰਥਕ ਕਣ ਉੱਚ-ਗਤੀ ਵਾਲੀ ਗੈਸ ਧਾਰਾ ਦੁਆਰਾ ਚਲਾਏ ਜਾਂਦੇ ਹਨ ਅਤੇ ਉੱਚ-ਆਵਿਰਤੀ ਵਾਲੇ ਕਣ-ਤੇ-ਕਣ ਟਕਰਾਅ, ਰਗੜ ਅਤੇ ਸ਼ੀਅਰ ਵਿੱਚੋਂ ਗੁਜ਼ਰਦੇ ਹਨ। ਇਹ ਪ੍ਰਕਿਰਿਆ ਸਮੂਹਾਂ ਨੂੰ ਤੋੜਦੀ ਹੈ ਅਤੇ ਅਤਿ-ਬਰੀਕ ਆਕਾਰ ਵਿੱਚ ਕਮੀ ਪ੍ਰਾਪਤ ਕਰਦੀ ਹੈ। ਬਿਲਟ-ਇਨ ਗਤੀਸ਼ੀਲ ਵਰਗੀਕਰਣ ਚੱਕਰ ਇੱਕੋ ਸਮੇਂ ਵਰਗੀਕਰਨ ਕਰਦਾ ਹੈ। ਮੋਟੇ ਕਣ ਹੋਰ ਪੀਸਣ ਲਈ ਵਾਪਸ ਆਉਂਦੇ ਹਨ ਜਦੋਂ ਕਿ ਬਰੀਕ ਕਣ ਵਰਗੀਕਰਣ ਚੱਕਰ ਵਿੱਚੋਂ ਲੰਘਦੇ ਹਨ ਅਤੇ ਬਾਹਰ ਨਿਕਲਦੇ ਹਨ, ਇੱਕ ਕਦਮ ਵਿੱਚ ਇੱਕ ਤੰਗ ਕਣ ਆਕਾਰ ਵੰਡ ਪ੍ਰਾਪਤ ਕਰਦੇ ਹਨ।.
ਜੈੱਟ ਮਿਲਿੰਗ ਗੋਲਾਕਾਰ ਚਾਂਦੀ ਪਾਊਡਰ ਫੈਲਾਅ ਲਈ ਤਿੰਨ ਮੁੱਖ ਫਾਇਦੇ ਪੇਸ਼ ਕਰਦੀ ਹੈ। ਸ਼ੁੱਧਤਾ ਦੇ ਮਾਮਲੇ ਵਿੱਚ, ਪੂਰੀ ਪ੍ਰਕਿਰਿਆ ਵਿੱਚ ਕੋਈ ਪੀਸਣ ਵਾਲਾ ਮੀਡੀਆ ਸ਼ਾਮਲ ਨਹੀਂ ਹੁੰਦਾ, ਜਿਸ ਨਾਲ ਸਰੋਤ 'ਤੇ ਧਾਤ ਦੀ ਗੰਦਗੀ ਖਤਮ ਹੋ ਜਾਂਦੀ ਹੈ। ਇਹ ਫਰੰਟ-ਸਾਈਡ ਚਾਂਦੀ ਪਾਊਡਰ ਲਈ ਮਹੱਤਵਪੂਰਨ ਹੈ, ਜਿਸ ਲਈ ਸੀਸੇ, ਲੋਹੇ ਅਤੇ ਤਾਂਬੇ ਦੀਆਂ ਅਸ਼ੁੱਧੀਆਂ ਦੇ ਸਖਤ ਨਿਯੰਤਰਣ ਦੇ ਨਾਲ ਅਤਿ-ਉੱਚ ਸ਼ੁੱਧਤਾ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ। ਗੋਲਾਕਾਰਤਾ ਦੇ ਮਾਮਲੇ ਵਿੱਚ, ਜੈੱਟ ਮਿਲਿੰਗ ਕਣ ਸਵੈ-ਟੱਕਰ ਦੁਆਰਾ ਫੈਲਾਅ ਪ੍ਰਾਪਤ ਕਰਦੀ ਹੈ। ਇਹ ਹੋਰ ਮਕੈਨੀਕਲ ਪੀਸਣ ਦੇ ਤਰੀਕਿਆਂ ਨਾਲੋਂ ਗੋਲਾਕਾਰ ਰੂਪ ਵਿਗਿਆਨ ਨੂੰ ਬਹੁਤ ਘੱਟ ਨੁਕਸਾਨ ਪਹੁੰਚਾਉਂਦਾ ਹੈ। ਖਿੰਡਿਆ ਹੋਇਆ ਚਾਂਦੀ ਪਾਊਡਰ ਇੱਕ ਉੱਚ ਗੋਲਾਕਾਰਤਾ ਨੂੰ ਬਰਕਰਾਰ ਰੱਖਦਾ ਹੈ। ਕਣ ਆਕਾਰ ਨਿਯੰਤਰਣ ਦੇ ਮਾਮਲੇ ਵਿੱਚ, ਨੋਜ਼ਲ ਦਬਾਅ, ਵਰਗੀਕਰਣ ਪਹੀਏ ਦੀ ਗਤੀ ਅਤੇ ਫੀਡ ਦਰ ਨੂੰ ਵਿਵਸਥਿਤ ਕਰਕੇ। D50 ਨੂੰ ਇੱਕ ਤੰਗ ਵੰਡ ਦੇ ਨਾਲ ਨਿਸ਼ਾਨਾ ਸੀਮਾ ਦੇ ਅੰਦਰ ਸਹੀ ਢੰਗ ਨਾਲ ਨਿਯੰਤਰਿਤ ਕੀਤਾ ਜਾ ਸਕਦਾ ਹੈ, PV ਸਿਲਵਰ ਪੇਸਟ ਦੀਆਂ ਸਖਤ ਜ਼ਰੂਰਤਾਂ ਨੂੰ ਪੂਰਾ ਕਰਦੇ ਹੋਏ।.
ਯੂਰਪੀਅਨ ਪੇਟੈਂਟ EP4516432A1 ਇੱਕ ਚਾਂਦੀ ਦੇ ਪਾਊਡਰ ਉਤਪਾਦਨ ਵਿਧੀ ਦਾ ਖੁਲਾਸਾ ਕਰਦਾ ਹੈ ਜਿਸ ਵਿੱਚ ਵਿਘਨ ਪਾਉਣ ਵਾਲਾ ਕਦਮ ਚਾਂਦੀ ਦੇ ਕਣਾਂ 'ਤੇ ਸਤਹ ਦੀਆਂ ਬੇਨਿਯਮੀਆਂ ਨੂੰ ਇੱਕੋ ਸਮੇਂ ਘਟਾਉਣ ਲਈ ਕਣਾਂ ਦੇ ਟਕਰਾਅ ਦੀ ਵਰਤੋਂ ਕਰਦਾ ਹੈ, ਜਿਸ ਨਾਲ ਸਤਹ ਸਮੂਥਿੰਗ ਪ੍ਰਾਪਤ ਹੁੰਦੀ ਹੈ। ਸਮੂਥ ਕੀਤੀਆਂ ਸਤਹਾਂ ਵਾਲਾ ਚਾਂਦੀ ਦਾ ਪਾਊਡਰ ਬਿਹਤਰ ਵਹਿੰਦਾ ਹੈ, ਇਸਦੀ ਟੈਪ ਘਣਤਾ ਵਧੇਰੇ ਹੁੰਦੀ ਹੈ, ਅਤੇ ਜੈਵਿਕ ਵਾਹਨਾਂ ਵਿੱਚ ਬਿਹਤਰ ਫੈਲਾਅ ਸਥਿਰਤਾ ਦਿਖਾਉਂਦਾ ਹੈ। ਜੈੱਟ ਮਿੱਲ ਪ੍ਰੋਸੈਸਿੰਗ ਤੋਂ ਬਾਅਦ, ਚਾਂਦੀ ਦੇ ਪਾਊਡਰ ਟੈਪ ਘਣਤਾ 4.0 g/cm3 ਤੋਂ ਉੱਪਰ ਪਹੁੰਚ ਸਕਦੀ ਹੈ, ਪ੍ਰੀਮੀਅਮ ਉਤਪਾਦ 4.2 ਤੋਂ 5.0 g/cm3 ਪ੍ਰਾਪਤ ਕਰਦੇ ਹਨ। ਉੱਚ ਟੈਪ ਘਣਤਾ ਦਾ ਅਰਥ ਹੈ ਪ੍ਰਤੀ ਯੂਨਿਟ ਵਾਲੀਅਮ ਵਿੱਚ ਵਧੇਰੇ ਕਿਰਿਆਸ਼ੀਲ ਸੰਚਾਲਕ ਸਮੱਗਰੀ, ਜਿਸਦੇ ਨਤੀਜੇ ਵਜੋਂ ਸੰਘਣੀ ਸਿੰਟਰਡ ਮੋਟੀ ਫਿਲਮਾਂ ਅਤੇ ਘੱਟ ਵਿਰੋਧ ਹੁੰਦਾ ਹੈ।.
ਇਨਰਟ ਗੈਸ ਪ੍ਰੋਟੈਕਸ਼ਨ ਅਤੇ ਬੰਦ-ਲੂਪ ਪ੍ਰੋਸੈਸਿੰਗ
ਚਾਂਦੀ ਦੇ ਪਾਊਡਰ ਦੇ ਹਵਾ ਵਿੱਚ ਤੇਜ਼ ਰਫ਼ਤਾਰ ਨਾਲ ਟਕਰਾਉਣ ਨਾਲ ਆਕਸੀਕਰਨ ਦਾ ਖ਼ਤਰਾ ਹੁੰਦਾ ਹੈ। ਸਤਹੀ ਆਕਸਾਈਡ ਪਰਤਾਂ ਪਾਊਡਰ ਦੀ ਸਿੰਟਰਿੰਗ ਗਤੀਵਿਧੀ ਅਤੇ ਬਿਜਲੀ ਪ੍ਰਦਰਸ਼ਨ ਨੂੰ ਕਾਫ਼ੀ ਘਟਾਉਂਦੀਆਂ ਹਨ।. ਐਪਿਕ ਪਾਊਡਰ ਕੀਮਤੀ ਧਾਤ ਪਾਊਡਰ ਪ੍ਰੋਸੈਸਿੰਗ ਲਈ ਇੱਕ ਬੰਦ-ਲੂਪ ਇਨਰਟ ਗੈਸ ਸੁਰੱਖਿਆ ਹੱਲ ਪੇਸ਼ ਕਰਦਾ ਹੈ। ਪੂਰਾ ਜੈੱਟ ਮਿੱਲ ਸਿਸਟਮ ਸੀਲਬੰਦ ਸਥਿਤੀ ਵਿੱਚ ਕੰਮ ਕਰਦਾ ਹੈ, ਨਾਈਟ੍ਰੋਜਨ ਜਾਂ ਆਰਗਨ ਨੂੰ ਪੀਸਣ ਵਾਲੇ ਗੈਸ ਮਾਧਿਅਮ ਵਜੋਂ ਵਰਤਦਾ ਹੈ, ਆਕਸੀਜਨ ਸਮੱਗਰੀ ਨੂੰ ਬਹੁਤ ਘੱਟ ਪੱਧਰ ਤੱਕ ਨਿਯੰਤਰਿਤ ਕੀਤਾ ਜਾਂਦਾ ਹੈ ਤਾਂ ਜੋ ਚਾਂਦੀ ਦੀ ਸਤਹ ਦੇ ਆਕਸੀਕਰਨ ਨੂੰ ਪ੍ਰਭਾਵਸ਼ਾਲੀ ਢੰਗ ਨਾਲ ਰੋਕਿਆ ਜਾ ਸਕੇ। ਬੰਦ-ਲੂਪ ਡਿਜ਼ਾਈਨ ਜ਼ੀਰੋ ਧੂੜ ਨਿਕਾਸ ਨੂੰ ਵੀ ਪ੍ਰਾਪਤ ਕਰਦਾ ਹੈ, ਕੰਮ ਕਰਨ ਵਾਲੇ ਵਾਤਾਵਰਣ ਦੀ ਰੱਖਿਆ ਕਰਦਾ ਹੈ ਅਤੇ ਕੀਮਤੀ ਧਾਤ ਸਮੱਗਰੀ ਦੇ ਨੁਕਸਾਨ ਨੂੰ ਰੋਕਦਾ ਹੈ।.
ਅਯੋਗ ਗੈਸ ਹਾਲਤਾਂ ਦੇ ਤਹਿਤ, ਚਾਂਦੀ ਦੇ ਕਣਾਂ ਦੀਆਂ ਸਤਹਾਂ 'ਤੇ ਆਕਸਾਈਡ ਪਰਤ ਦੇ ਗਠਨ ਨੂੰ ਦਬਾਇਆ ਜਾਂਦਾ ਹੈ, ਸਿੰਟਰਿੰਗ ਗਤੀਵਿਧੀ ਨੂੰ ਸੁਰੱਖਿਅਤ ਰੱਖਦਾ ਹੈ। ਇਹ ਖਾਸ ਤੌਰ 'ਤੇ N-ਕਿਸਮ ਦੇ ਸੈੱਲਾਂ ਲਈ ਮਹੱਤਵਪੂਰਨ ਹੈ। TOPCon ਅਤੇ HJT ਸੈੱਲ ਪੈਸੀਵੇਟਿਡ ਸੰਪਰਕ ਢਾਂਚੇ ਅਤੇ ਘੱਟ-ਤਾਪਮਾਨ ਸਿੰਟਰਿੰਗ ਪ੍ਰਕਿਰਿਆਵਾਂ ਦੀ ਵਰਤੋਂ ਕਰਦੇ ਹਨ, ਸਿੰਟਰਿੰਗ ਤਾਪਮਾਨ ਰਵਾਇਤੀ PERC ਨਾਲੋਂ 200 ਤੋਂ 300 ਡਿਗਰੀ ਘੱਟ ਹੁੰਦਾ ਹੈ। ਇਹ ਚਾਂਦੀ ਦੇ ਪਾਊਡਰ ਦੀ ਸਿੰਟਰਿੰਗ ਗਤੀਵਿਧੀ 'ਤੇ ਉੱਚ ਮੰਗ ਰੱਖਦਾ ਹੈ। ਜੇਕਰ ਚਾਂਦੀ ਦੀ ਸਤ੍ਹਾ 'ਤੇ ਇੱਕ ਆਕਸਾਈਡ ਪਰਤ ਮੌਜੂਦ ਹੈ, ਤਾਂ ਘੱਟ-ਤਾਪਮਾਨ ਸਿੰਟਰਿੰਗ ਦੌਰਾਨ ਪਾਊਡਰ ਪੂਰੀ ਤਰ੍ਹਾਂ ਫਿਊਜ਼ ਨਹੀਂ ਹੋ ਸਕਦਾ, ਅਤੇ ਸੰਪਰਕ ਪ੍ਰਤੀਰੋਧ ਕਾਫ਼ੀ ਵੱਧ ਜਾਂਦਾ ਹੈ। ਇਨਰਟ ਗੈਸ-ਸੁਰੱਖਿਅਤ ਜੈੱਟ ਮਿਲਿੰਗ ਸਰੋਤ 'ਤੇ ਇਸ ਜੋਖਮ ਨੂੰ ਖਤਮ ਕਰਦੀ ਹੈ।.
ਉਪਕਰਨ ਚੋਣ: ਤਕਨੀਕੀ ਕਰਮਚਾਰੀਆਂ ਲਈ ਮੁੱਖ ਮਾਪਦੰਡ
ਚਾਂਦੀ ਦੇ ਪਾਊਡਰ ਦੇ ਫੈਲਾਅ ਲਈ ਉਪਕਰਣਾਂ ਦੀ ਚੋਣ ਕਰਦੇ ਸਮੇਂ, ਤਕਨੀਕੀ ਕਰਮਚਾਰੀਆਂ ਨੂੰ ਕਈ ਮੁੱਖ ਪਹਿਲੂਆਂ 'ਤੇ ਧਿਆਨ ਕੇਂਦਰਿਤ ਕਰਨਾ ਚਾਹੀਦਾ ਹੈ। ਨੋਜ਼ਲ ਦਬਾਅ ਕਣਾਂ ਦੀ ਟੱਕਰ ਗਤੀ ਊਰਜਾ ਨੂੰ ਨਿਰਧਾਰਤ ਕਰਦਾ ਹੈ ਅਤੇ ਸਿੱਧੇ ਤੌਰ 'ਤੇ ਸਮੂਹਿਕ ਟੁੱਟਣ ਨੂੰ ਪ੍ਰਭਾਵਿਤ ਕਰਦਾ ਹੈ। ਚਾਂਦੀ ਦੇ ਪਾਊਡਰ ਦੇ ਫੈਲਾਅ ਲਈ ਆਮ ਤੌਰ 'ਤੇ 0.4 ਤੋਂ 0.8 MPa ਦੇ ਕੰਮ ਕਰਨ ਵਾਲੇ ਦਬਾਅ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ। ਵਰਗੀਕਰਣ ਪਹੀਏ ਦੀ ਗਤੀ ਕਣ ਦੇ ਆਕਾਰ ਦੇ ਕੱਟ ਬਿੰਦੂ ਨੂੰ ਨਿਯੰਤਰਿਤ ਕਰਦੀ ਹੈ: ਉੱਚ ਗਤੀ ਬਾਰੀਕ ਕੱਟ ਪੈਦਾ ਕਰਦੀ ਹੈ, ਅਤੇ ਲੋੜੀਂਦੀ ਗਤੀ ਸੀਮਾ ਦੀ ਗਣਨਾ ਟੀਚੇ D50 ਅਤੇ D97 ਤੋਂ ਕੀਤੀ ਜਾਣੀ ਚਾਹੀਦੀ ਹੈ। ਟੱਕਰ ਦੌਰਾਨ ਚੈਂਬਰ ਦੀਆਂ ਕੰਧਾਂ ਤੋਂ ਲੋਹੇ, ਕ੍ਰੋਮੀਅਮ ਅਤੇ ਹੋਰ ਅਸ਼ੁੱਧੀਆਂ ਨੂੰ ਰੋਕਣ ਲਈ ਪੀਸਣ ਵਾਲੀ ਚੈਂਬਰ ਸਮੱਗਰੀ ਵਸਰਾਵਿਕ ਜਾਂ ਪੌਲੀਯੂਰੀਥੇਨ ਜਾਂ ਸਮਾਨ ਗੈਰ-ਧਾਤੂ ਸਮੱਗਰੀ ਨਾਲ ਕਤਾਰਬੱਧ ਹੋਣੀ ਚਾਹੀਦੀ ਹੈ। ਗੈਸ ਸ਼ੁੱਧਤਾ ਗ੍ਰੇਡ ਉਤਪਾਦ ਸ਼ੁੱਧਤਾ ਨੂੰ ਪ੍ਰਭਾਵਿਤ ਕਰਦਾ ਹੈ: ਸੰਕੁਚਿਤ ਹਵਾ ਜਾਂ ਅਯੋਗ ਗੈਸ ਨੂੰ 0.01 ਪੀਪੀਐਮ ਤੋਂ ਘੱਟ ਨਿਯੰਤਰਿਤ ਤੇਲ ਸਮੱਗਰੀ ਅਤੇ ਧੂੜ ਫਿਲਟਰੇਸ਼ਨ 0.01 ਮਾਈਕ੍ਰੋਮੀਟਰ ਤੱਕ ਸ਼ੁੱਧਤਾ ਫਿਲਟਰੇਸ਼ਨ ਵਾਲੇ ਸ਼ੁੱਧਤਾ ਫਿਲਟਰਾਂ ਵਿੱਚੋਂ ਲੰਘਣਾ ਚਾਹੀਦਾ ਹੈ।.
ਬੰਦ-ਲੂਪ ਇਨਰਟ ਗੈਸ ਸਿਸਟਮਾਂ ਲਈ, ਗੈਸ ਰਿਕਵਰੀ ਅਤੇ ਸਰਕੂਲੇਸ਼ਨ ਸਿਸਟਮ ਦੀ ਸੀਲਿੰਗ ਕਾਰਗੁਜ਼ਾਰੀ ਦੀ ਵੀ ਪੁਸ਼ਟੀ ਕੀਤੀ ਜਾਣੀ ਚਾਹੀਦੀ ਹੈ। ਆਕਸੀਜਨ ਨਿਗਰਾਨੀ ਸ਼ੁੱਧਤਾ ਪੀਪੀਐਮ ਪੱਧਰ ਤੱਕ ਪਹੁੰਚਣੀ ਚਾਹੀਦੀ ਹੈ, ਓਪਰੇਸ਼ਨ ਦੌਰਾਨ ਚੈਂਬਰ ਆਕਸੀਜਨ ਗਾੜ੍ਹਾਪਣ ਦੀ ਨਿਰੰਤਰ ਨਿਗਰਾਨੀ ਅਤੇ ਜੇਕਰ ਪੱਧਰ ਥ੍ਰੈਸ਼ਹੋਲਡ ਤੋਂ ਵੱਧ ਜਾਂਦਾ ਹੈ ਤਾਂ ਆਟੋਮੈਟਿਕ ਗੈਸ ਰੀਪਲੇਸ਼ਮੈਂਟ ਅਤੇ ਸ਼ੁੱਧੀਕਰਨ ਦੇ ਨਾਲ। ਗੈਸ ਦੀ ਖਪਤ ਸਿੱਧੇ ਤੌਰ 'ਤੇ ਓਪਰੇਟਿੰਗ ਲਾਗਤਾਂ ਨੂੰ ਪ੍ਰਭਾਵਿਤ ਕਰਦੀ ਹੈ। ਸਿਲਵਰ ਪਾਊਡਰ ਡਿਸਪਰਸ਼ਨ ਲਈ ਆਮ ਗੈਸ ਦੀ ਖਪਤ ਲਗਭਗ 30 ਤੋਂ 50 Nm3 ਪ੍ਰਤੀ ਟਨ ਸਮੱਗਰੀ ਹੈ। ਉਪਕਰਣ ਡਿਜ਼ਾਈਨ ਨੂੰ ਇਨਰਟ ਗੈਸ ਮੇਕਅਪ ਵਾਲੀਅਮ ਨੂੰ ਘਟਾਉਣ ਲਈ ਸਰਕੂਲੇਸ਼ਨ ਕੁਸ਼ਲਤਾ ਨੂੰ ਵੱਧ ਤੋਂ ਵੱਧ ਕਰਨਾ ਚਾਹੀਦਾ ਹੈ।.
ਐਪਿਕ ਪਾਊਡਰ ਜੈੱਟ ਮਿੱਲ ਹੱਲ ਅਤੇ ਸਮੱਗਰੀ ਜਾਂਚ
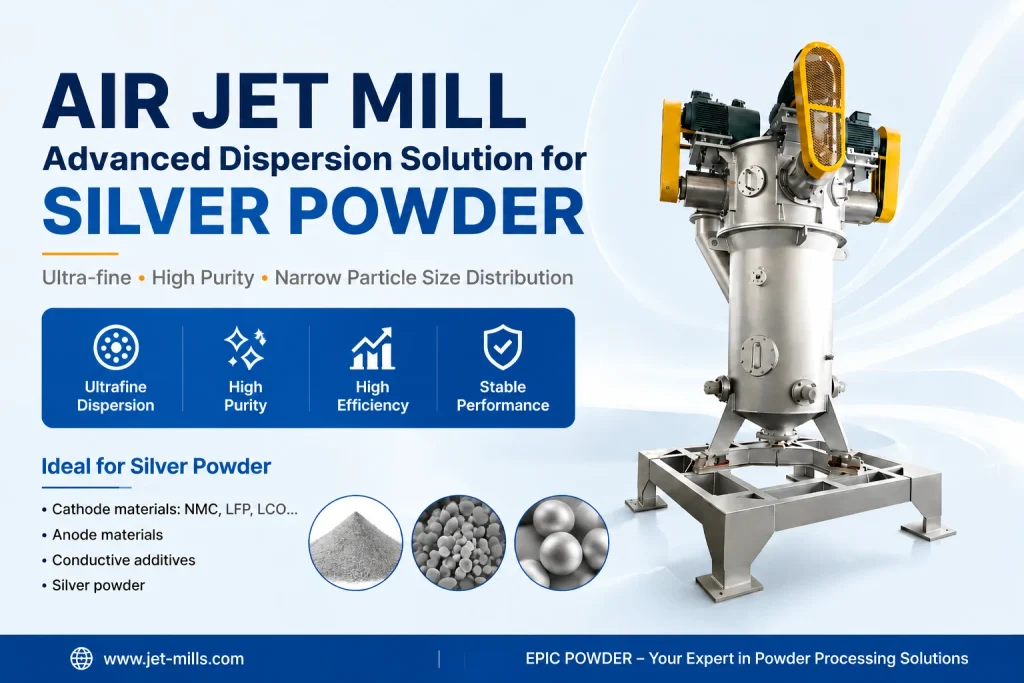
ਐਪਿਕ ਪਾਊਡਰ Fluidized ਬੈੱਡ ਵਿਰੋਧੀ ਏਅਰ ਜੈੱਟ ਮਿੱਲ ਇਹ ਚਾਂਦੀ ਦੇ ਪਾਊਡਰ ਦੇ ਫੈਲਾਅ ਲਈ ਢੁਕਵਾਂ ਮਾਡਲ ਹੈ। ਇਹ ਉਪਕਰਣ 1 ਤੋਂ 25 ਮਾਈਕ੍ਰੋਮੀਟਰ ਦੀ D50 ਨਿਯੰਤਰਣਯੋਗ ਰੇਂਜ ਅਤੇ 2 ਤੋਂ 45 ਮਾਈਕ੍ਰੋਮੀਟਰ ਤੱਕ D97 ਦੀ ਪੇਸ਼ਕਸ਼ ਕਰਦਾ ਹੈ, ਜਿਸ ਵਿੱਚ ਮੀਡੀਆ-ਮੁਕਤ ਘੱਟ-ਤਾਪਮਾਨ ਪੀਸਣਾ, ਸੀਲਬੰਦ ਧੂੜ-ਮੁਕਤ ਸੰਚਾਲਨ, ਅਤੇ ਤੰਗ ਕਣ ਆਕਾਰ ਵੰਡ ਹੈ। ਇਹ ਗਰਮੀ-ਸੰਵੇਦਨਸ਼ੀਲ, ਗੰਦਗੀ-ਪ੍ਰੋਣ, ਉੱਚ-ਮੁੱਲ ਵਾਲੀਆਂ ਸਮੱਗਰੀਆਂ ਲਈ ਢੁਕਵਾਂ ਹੈ। ਕਈ ਵਿਰੋਧੀ ਨੋਜ਼ਲ ਤਰਲ ਪਦਾਰਥ ਵਾਲੇ ਬਿਸਤਰੇ ਦੇ ਕੇਂਦਰ ਵਿੱਚ ਇੱਕ ਉੱਚ-ਗਾੜ੍ਹਾਪਣ ਟੱਕਰ ਜ਼ੋਨ ਬਣਾਉਂਦੇ ਹਨ, ਘੱਟ ਊਰਜਾ ਦੀ ਖਪਤ ਦੇ ਨਾਲ ਉੱਚ ਪੀਸਣ ਕੁਸ਼ਲਤਾ ਪ੍ਰਦਾਨ ਕਰਦੇ ਹਨ। ਬਿਲਟ-ਇਨ ਉੱਚ-ਕੁਸ਼ਲਤਾ ਵਰਗੀਕਰਣ ਚੱਕਰ ਚੰਗੀ ਪ੍ਰਜਨਨਯੋਗਤਾ ਦੇ ਨਾਲ ਕਣ ਆਕਾਰ ਦੇ ਸਹੀ ਕੱਟ ਪ੍ਰਦਾਨ ਕਰਦਾ ਹੈ।.
ਐਪਿਕ ਪਾਊਡਰ ਨੂੰ ਕੀਮਤੀ ਧਾਤ ਪਾਊਡਰ ਪ੍ਰੋਸੈਸਿੰਗ ਵਿੱਚ ਪਰਿਪੱਕ ਤਜਰਬਾ ਹੈ। ਅਸੀਂ ਚਾਂਦੀ, ਪਲੈਟੀਨਮ ਅਤੇ ਹੋਰ ਕੀਮਤੀ ਧਾਤ ਪਾਊਡਰਾਂ ਦੀ ਸੁਰੱਖਿਅਤ, ਆਕਸੀਕਰਨ-ਮੁਕਤ ਪ੍ਰੋਸੈਸਿੰਗ ਦੇ ਸਮਰੱਥ ਬੰਦ-ਲੂਪ ਇਨਰਟ ਗੈਸ ਪ੍ਰਕਿਰਿਆਵਾਂ ਪ੍ਰਦਾਨ ਕਰਦੇ ਹਾਂ। ਉਪਕਰਣ ਡਿਲੀਵਰੀ ਤੋਂ ਬਾਅਦ, ਐਪਿਕ ਪਾਊਡਰ ਇੰਸਟਾਲੇਸ਼ਨ, ਕਮਿਸ਼ਨਿੰਗ ਅਤੇ ਓਪਰੇਟਰ ਸਿਖਲਾਈ ਪ੍ਰਦਾਨ ਕਰਦਾ ਹੈ ਤਾਂ ਜੋ ਇਹ ਯਕੀਨੀ ਬਣਾਇਆ ਜਾ ਸਕੇ ਕਿ ਉਤਪਾਦਨ ਲਾਈਨ ਕਰਮਚਾਰੀ ਇਨਰਟ ਗੈਸ ਸ਼ੁੱਧੀਕਰਨ, ਕਣ ਆਕਾਰ ਸਮਾਯੋਜਨ, ਅਤੇ ਰੁਟੀਨ ਰੱਖ-ਰਖਾਅ ਨੂੰ ਸੰਭਾਲ ਸਕਦੇ ਹਨ।.
ਪੀਵੀ ਸਿਲਵਰ ਪੇਸਟ ਵਿੱਚ ਸਿਲਵਰ ਪਾਊਡਰ ਲਈ ਤਕਨੀਕੀ ਜ਼ਰੂਰਤਾਂ
| ਪੈਰਾਮੀਟਰ | ਲੋੜ | ਨੋਟਸ |
| D50 ਕਣ ਦਾ ਆਕਾਰ | 1.0 ਤੋਂ 3.0 ਮਾਈਕ੍ਰੋਮੀਟਰ | ਸਾਹਮਣੇ ਵਾਲੇ ਪਾਸੇ ਵਾਲਾ ਪੇਸਟ ਆਮ ਤੌਰ 'ਤੇ 1 ਤੋਂ 3 ਮਾਈਕ੍ਰੋਮੀਟਰ ਦੀ ਵਰਤੋਂ ਕਰਦਾ ਹੈ |
| ਕਣ ਆਕਾਰ ਵੰਡ | ਸੀਮਤ ਵੰਡ | ਪ੍ਰਿੰਟ ਸ਼ੁੱਧਤਾ ਅਤੇ ਸਿੰਟਰਿੰਗ ਚਾਲਕਤਾ ਨੂੰ ਯਕੀਨੀ ਬਣਾਉਂਦਾ ਹੈ। |
| ਗੋਲਾਕਾਰਤਾ | 0.9 ਤੋਂ ਵੱਡਾ ਜਾਂ ਇਸਦੇ ਬਰਾਬਰ | ਚੰਗੀ ਪ੍ਰਵਾਹਯੋਗਤਾ ਅਤੇ ਖਿੰਡਾਉਣਯੋਗਤਾ |
| ਟੈਪ ਘਣਤਾ | 4.0 ਗ੍ਰਾਮ/ਸੈ.ਮੀ.3 ਤੋਂ ਉੱਪਰ | ਪ੍ਰੀਮੀਅਮ ਉਤਪਾਦ 4.2 ਤੋਂ 5.0 ਗ੍ਰਾਮ/ਸੈ.ਮੀ.3 ਤੱਕ ਪਹੁੰਚਦੇ ਹਨ |
| ਖਾਸ ਸਤ੍ਹਾ ਖੇਤਰਫਲ | 0.25 ਤੋਂ 1.0 ਵਰਗ ਮੀਟਰ/ਗ੍ਰਾ. | ਸਿੰਟਰਿੰਗ ਗਤੀਵਿਧੀ ਅਤੇ ਪੇਸਟ ਪ੍ਰਦਰਸ਼ਨ ਨੂੰ ਪ੍ਰਭਾਵਿਤ ਕਰਦਾ ਹੈ |
| ਫੈਲਾਅ | 72 ਘੰਟਿਆਂ ਦੇ ਅੰਦਰ ਕੋਈ ਮਹੱਤਵਪੂਰਨ ਨਿਪਟਾਰਾ ਨਹੀਂ ਹੋਇਆ | ਜੈਵਿਕ ਵਾਹਨ ਵਿੱਚ ਸਥਿਰ |
| ਸ਼ੁੱਧਤਾ | ਅਤਿ-ਉੱਚ ਸ਼ੁੱਧਤਾ | Pb, Fe, Cu ਅਤੇ ਹੋਰ ਅਸ਼ੁੱਧੀਆਂ ਦਾ ਸਖ਼ਤ ਨਿਯੰਤਰਣ |
ਖਰੀਦਦਾਰਾਂ ਲਈ ਸਮਰੱਥਾ ਅਤੇ ਲਾਗਤ ਕਾਰਕ
ਉਪਕਰਣਾਂ ਦੀ ਚੋਣ ਸਿਰਫ਼ ਤਕਨੀਕੀ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਬਾਰੇ ਹੀ ਨਹੀਂ ਹੈ, ਸਗੋਂ ਮੇਲ ਖਾਂਦੀ ਸਮਰੱਥਾ ਅਤੇ ਲਾਗਤ ਬਾਰੇ ਵੀ ਹੈ। ਜੈੱਟ ਮਿੱਲ ਦੀ ਸਮਰੱਥਾ ਸਮੱਗਰੀ ਦੀਆਂ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਅਤੇ ਨਿਸ਼ਾਨਾ ਕਣਾਂ ਦੇ ਆਕਾਰ 'ਤੇ ਨਿਰਭਰ ਕਰਦੀ ਹੈ। ਚਾਂਦੀ ਦੇ ਪਾਊਡਰ ਦੇ ਫੈਲਾਅ ਲਈ, ਸਮਰੱਥਾ ਆਮ ਤੌਰ 'ਤੇ 5 ਤੋਂ 50 ਕਿਲੋਗ੍ਰਾਮ ਪ੍ਰਤੀ ਘੰਟਾ ਹੁੰਦੀ ਹੈ, ਜੋ ਕਿ ਉਪਕਰਣ ਦੇ ਆਕਾਰ ਅਤੇ ਵਰਗੀਕਰਨ ਸ਼ੁੱਧਤਾ 'ਤੇ ਨਿਰਭਰ ਕਰਦੀ ਹੈ। ਖਰੀਦਦਾਰਾਂ ਨੂੰ ਪੇਸਟ ਉਤਪਾਦਨ ਲਾਈਨ ਦੇ ਰੋਜ਼ਾਨਾ ਚਾਂਦੀ ਦੇ ਪਾਊਡਰ ਦੀ ਖਪਤ ਦੇ ਆਧਾਰ 'ਤੇ ਲੋੜੀਂਦੀ ਉਪਕਰਣ ਸਮਰੱਥਾ ਦੀ ਗਣਨਾ ਕਰਨੀ ਚਾਹੀਦੀ ਹੈ, ਉਤਪਾਦਨ ਦੇ ਉਤਰਾਅ-ਚੜ੍ਹਾਅ ਲਈ 20% ਤੋਂ 30% ਦਾ ਮਾਰਜਿਨ ਛੱਡਣਾ ਚਾਹੀਦਾ ਹੈ।.
ਸੰਚਾਲਨ ਲਾਗਤਾਂ ਵਿੱਚ ਮੁੱਖ ਤੌਰ 'ਤੇ ਗੈਸ ਊਰਜਾ ਦੀ ਖਪਤ ਅਤੇ ਅਯੋਗ ਗੈਸ ਦੀ ਵਰਤੋਂ ਸ਼ਾਮਲ ਹੁੰਦੀ ਹੈ। ਇੱਕ ਬੰਦ-ਲੂਪ ਸਿਸਟਮ ਵਿੱਚ, ਅਯੋਗ ਗੈਸ ਨੂੰ ਰੀਸਾਈਕਲ ਕੀਤਾ ਜਾਂਦਾ ਹੈ, ਜਿਸ ਵਿੱਚ ਮੇਕਅਪ ਵਾਲੀਅਮ ਆਮ ਤੌਰ 'ਤੇ ਕੁੱਲ ਸਿਸਟਮ ਗੈਸ ਦੇ 5% ਤੋਂ 10% ਲਈ ਜ਼ਿੰਮੇਵਾਰ ਹੁੰਦਾ ਹੈ, ਜਿਸ ਨਾਲ ਨਾਈਟ੍ਰੋਜਨ ਭਰਨ ਦੀ ਲਾਗਤ ਪ੍ਰਬੰਧਨਯੋਗ ਰਹਿੰਦੀ ਹੈ। ਰੱਖ-ਰਖਾਅ ਲਈ, ਨੋਜ਼ਲ ਅਤੇ ਵਰਗੀਕ੍ਰਿਤ ਪਹੀਏ ਮੁੱਖ ਪਹਿਨਣ ਵਾਲੇ ਹਿੱਸੇ ਹਨ। ਸਿਰੇਮਿਕ ਨੋਜ਼ਲ ਦੀ ਸੇਵਾ ਜੀਵਨ ਲਗਭਗ 2,000 ਤੋਂ 3,000 ਘੰਟੇ ਹੁੰਦੀ ਹੈ। ਵਰਗੀਕ੍ਰਿਤ ਪਹੀਏ ਦੇ ਬਲੇਡ ਦਾ ਪਹਿਨਣ ਸਮੱਗਰੀ ਦੀ ਕਠੋਰਤਾ 'ਤੇ ਨਿਰਭਰ ਕਰਦਾ ਹੈ; ਚਾਂਦੀ ਦੇ ਪਾਊਡਰ ਵਿੱਚ ਘੱਟ ਮੋਹਸ ਕਠੋਰਤਾ ਹੁੰਦੀ ਹੈ, ਇਸ ਲਈ ਪਹਿਨਣ ਮੁਕਾਬਲਤਨ ਹੌਲੀ ਹੁੰਦੀ ਹੈ ਅਤੇ ਰੱਖ-ਰਖਾਅ ਦੇ ਅੰਤਰਾਲ ਲੰਬੇ ਹੁੰਦੇ ਹਨ।.
ਅਕਸਰ ਪੁੱਛੇ ਜਾਣ ਵਾਲੇ ਸਵਾਲ
ਕੀ ਜੈੱਟ ਮਿਲਿੰਗ ਚਾਂਦੀ ਦੇ ਪਾਊਡਰ ਦੀ ਗੋਲਾਕਾਰਤਾ ਨੂੰ ਨੁਕਸਾਨ ਪਹੁੰਚਾਉਂਦੀ ਹੈ?
ਜੈੱਟ ਮਿਲਿੰਗ ਪੀਸਣ ਵਾਲੇ ਮੀਡੀਆ ਦੇ ਸੰਕੁਚਨ ਅਤੇ ਰਗੜ ਤੋਂ ਬਿਨਾਂ ਅੰਤਰ-ਕਣ ਟਕਰਾਅ ਦੁਆਰਾ ਫੈਲਾਅ ਪ੍ਰਾਪਤ ਕਰਦੀ ਹੈ, ਇਸ ਲਈ ਗੋਲਾਕਾਰ ਰੂਪ ਵਿਗਿਆਨ ਨੂੰ ਨੁਕਸਾਨ ਘੱਟ ਹੁੰਦਾ ਹੈ। ਖਿੰਡੇ ਹੋਏ ਚਾਂਦੀ ਦੇ ਪਾਊਡਰ ਦੀ ਗੋਲਾਕਾਰਤਾ 0.9 ਤੋਂ ਉੱਪਰ ਬਣਾਈ ਰੱਖੀ ਜਾ ਸਕਦੀ ਹੈ।.
ਕੀ ਜੈੱਟ ਮਿੱਲ ਪ੍ਰੋਸੈਸਿੰਗ ਦੌਰਾਨ ਚਾਂਦੀ ਦਾ ਪਾਊਡਰ ਆਕਸੀਕਰਨ ਹੋ ਜਾਵੇਗਾ?
ਬੰਦ-ਲੂਪ ਇਨਰਟ ਗੈਸ ਸੁਰੱਖਿਆ ਪ੍ਰਣਾਲੀ ਜਿਸ ਵਿੱਚ ਨਾਈਟ੍ਰੋਜਨ ਜਾਂ ਆਰਗਨ ਨੂੰ ਗੈਸ ਮਾਧਿਅਮ ਵਜੋਂ ਵਰਤਿਆ ਜਾਂਦਾ ਹੈ, ਸਿਸਟਮ ਆਕਸੀਜਨ ਸਮੱਗਰੀ ਨੂੰ ਬਹੁਤ ਘੱਟ ਪੱਧਰ ਤੱਕ ਨਿਯੰਤਰਿਤ ਕੀਤਾ ਜਾਂਦਾ ਹੈ। ਚਾਂਦੀ ਦੀ ਸਤ੍ਹਾ ਦੇ ਆਕਸੀਕਰਨ ਦਾ ਜੋਖਮ ਬਹੁਤ ਘੱਟ ਹੁੰਦਾ ਹੈ, ਅਤੇ ਸਿੰਟਰਿੰਗ ਗਤੀਵਿਧੀ ਸੁਰੱਖਿਅਤ ਰਹਿੰਦੀ ਹੈ।.
ਸਾਜ਼ੋ-ਸਾਮਾਨ ਦੀ ਡਿਲੀਵਰੀ ਤੋਂ ਬਾਅਦ ਕਿਹੜੀ ਵਿਕਰੀ ਤੋਂ ਬਾਅਦ ਸਹਾਇਤਾ ਪ੍ਰਦਾਨ ਕੀਤੀ ਜਾਂਦੀ ਹੈ?
ਐਪਿਕ ਪਾਊਡਰ ਇੰਸਟਾਲੇਸ਼ਨ, ਕਮਿਸ਼ਨਿੰਗ, ਆਪਰੇਟਰ ਸਿਖਲਾਈ, ਅਤੇ ਰਿਮੋਟ ਤਕਨੀਕੀ ਸਹਾਇਤਾ ਪ੍ਰਦਾਨ ਕਰਦਾ ਹੈ। ਉਤਪਾਦਨ ਲਾਈਨ ਕਰਮਚਾਰੀ ਇਨਰਟ ਗੈਸ ਸ਼ੁੱਧੀਕਰਨ, ਕਣ ਆਕਾਰ ਸਮਾਯੋਜਨ, ਅਤੇ ਰੁਟੀਨ ਰੱਖ-ਰਖਾਅ ਸਿੱਖਦੇ ਹਨ। ਵਸਰਾਵਿਕ ਨੋਜ਼ਲ ਅਤੇ ਕਲਾਸੀਫਾਇਰ ਵ੍ਹੀਲ ਬਲੇਡ ਵਰਗੇ ਪਹਿਨਣ ਵਾਲੇ ਹਿੱਸੇ ਤੇਜ਼ ਸ਼ਿਪਮੈਂਟ ਲਈ ਸਟਾਕ ਕੀਤੇ ਜਾਂਦੇ ਹਨ।.
ਚਾਂਦੀ ਦੇ ਪਾਊਡਰ ਦੇ ਫੈਲਾਅ ਦੇ ਹੱਲ, ਸਮੱਗਰੀ ਦੀ ਜਾਂਚ, ਜਾਂ ਉਪਕਰਣਾਂ ਦੇ ਹਵਾਲੇ ਲਈ, ਇੱਥੇ ਜਾਓ www.jet-mills.com ਐਪਿਕ ਪਾਊਡਰ ਤਕਨੀਕੀ ਟੀਮ ਨਾਲ ਸੰਪਰਕ ਕਰਨ ਲਈ।.
"ਪੜ੍ਹਨ ਲਈ ਧੰਨਵਾਦ। ਮੈਨੂੰ ਉਮੀਦ ਹੈ ਕਿ ਮੇਰਾ ਲੇਖ ਮਦਦ ਕਰੇਗਾ। ਕਿਰਪਾ ਕਰਕੇ ਹੇਠਾਂ ਇੱਕ ਟਿੱਪਣੀ ਛੱਡੋ। ਤੁਸੀਂ ਵੀ EPIC ਨਾਲ ਸੰਪਰਕ ਕਰੋ ਪਾਊਡਰ ਔਨਲਾਈਨ ਗਾਹਕ ਪ੍ਰਤੀਨਿਧੀ ਜ਼ੈਲਡਾ ਕਿਸੇ ਵੀ ਹੋਰ ਪੁੱਛਗਿੱਛ ਲਈ।"
- ਜੇਸਨ ਵਾਂਗ, ਇੰਜੀਨੀਅਰ