La pasta d'argento fotovoltaica è il materiale principale per la metallizzazione degli elettrodi delle celle solari. La polvere d'argento rappresenta dal 70% al 90% della pasta in peso. Questo la rende il componente più costoso e il fattore che influenza maggiormente l'efficienza della cella. La polvere d'argento sferica prodotta tende ad agglomerarsi fortemente durante l'essiccazione. Una volta formatisi, questi agglomerati sono estremamente difficili da disgregare con i metodi meccanici convenzionali. mulino a getto è diventata l'apparecchiatura chiave per la dispersione di polvere d'argento sferica agglomerata e per il controllo della distribuzione granulometrica.
Il ruolo della polvere d'argento sferica nella pasta d'argento PV
La pasta d'argento per celle fotovoltaiche si divide in pasta per la superficie anteriore e pasta per la superficie posteriore, ognuna con requisiti molto diversi per la polvere d'argento. La pasta per la superficie anteriore viene stampata sulla superficie fotoricevente della cella per formare sottili linee di contatto e busbar. È responsabile della raccolta e della conduzione efficiente dei portatori di carica fotogenerati, pertanto i requisiti di precisione di stampa, resistenza di contatto e conduttività elettrica sono estremamente elevati. La pasta per la superficie anteriore deve utilizzare polvere d'argento sferica ad alta sfericità, poiché le particelle sferiche scorrono bene, si disperdono uniformemente e resistono alla sedimentazione durante la serigrafia. Ciò garantisce una definizione precisa delle linee di griglia e una rete conduttiva densa dopo la sinterizzazione. La pasta per la superficie posteriore viene stampata sulla superficie posteriore e gestisce la raccolta di corrente su ampia area e l'adesione. I suoi requisiti di conduttività sono relativamente inferiori e in genere utilizza polvere d'argento in scaglie come componente principale, miscelata con una piccola quantità di polvere d'argento sferica per migliorarne la fluidità.
In termini di dati di mercato, la polvere d'argento sferica detiene ora oltre 951 tonnellate di quota di mercato della polvere d'argento per il fotovoltaico ed è la scelta obbligatoria per la produzione di massa di celle PERC e TOPCon. Il consumo globale di argento per il fotovoltaico ha raggiunto 6.146 tonnellate nel 2024, pari a 171 tonnellate della domanda totale di argento, e si prevede che salirà a 7.560 tonnellate nel 2025. Ogni gigawatt di impianto fotovoltaico consuma circa 70 tonnellate di argento. Con la continua crescita della capacità fotovoltaica globale, cresce parallelamente anche la domanda di polvere d'argento sferica di alta qualità.
Agglomerazione: il problema centrale nella produzione di polvere d'argento sferica
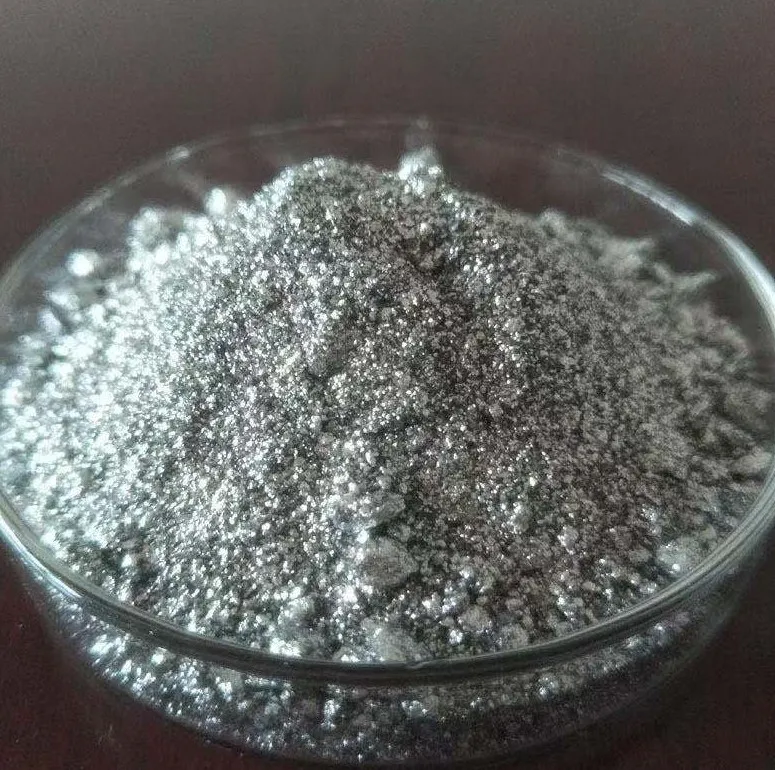
Il metodo principale per la produzione di polvere d'argento sferica è la riduzione chimica, che controlla la dimensione delle particelle regolando il pH, la velocità di gocciolamento del riducente e il dosaggio del disperdente. Questo metodo è semplice da utilizzare, offre un buon controllo e rimane il processo principale per la produzione di polvere d'argento per celle di silicio cristallino. Tuttavia, la polvere d'argento prodotta mediante riduzione chimica ha tipicamente una dimensione delle particelle nell'ordine dei micron o addirittura sub-micron, con un'elevata superficie specifica e un'elevata energia superficiale. Durante l'essiccazione, le particelle tendono ad agglomerarsi. Questa agglomerazione non è una semplice aggregazione fisica, ma la formazione di densi agglomerati tramite forze di van der Waals e interazioni di carica superficiale. Una volta formati, questi agglomerati sono molto difficili da disperdere completamente utilizzando la normale agitazione meccanica o i metodi a ultrasuoni.
Se si utilizza direttamente polvere d'argento agglomerata per formulare la pasta d'argento, si presentano una serie di problemi. La distribuzione granulometrica si allarga e le particelle più grandi possono ostruire le aperture della rete serigrafica, causando interruzioni o sbavature nelle linee della griglia. La polvere d'argento si deposita più rapidamente nel veicolo organico, riducendo la stabilità della pasta durante la conservazione. Durante la sinterizzazione, le particelle all'interno degli agglomerati non si fondono adeguatamente, lasciando vuoti o difetti nella rete conduttiva, il che aumenta la resistenza di contatto e, in definitiva, riduce l'efficienza di conversione delle celle. Pertanto, la polvere d'argento deve essere dispersa efficacemente prima di essere utilizzata nella formulazione della pasta.
Come funziona la fresatura a getto e i suoi vantaggi tecnici
Un mulino a getto utilizza gas ad alta pressione e alta velocità come unica forza di macinazione. Le particelle di materiale vengono spinte dal flusso di gas ad alta velocità e subiscono collisioni, attrito e taglio ad alta frequenza. Questo processo disgrega gli agglomerati e consente di ottenere una riduzione granulometrica ultrafine. La ruota di classificazione dinamica integrata esegue simultaneamente la classificazione. Le particelle più grossolane ritornano per un'ulteriore macinazione, mentre le particelle più fini attraversano la ruota di classificazione ed escono, ottenendo una distribuzione granulometrica ristretta in un unico passaggio.
La macinazione a getto offre tre vantaggi chiave per la dispersione di polvere d'argento sferica. In termini di purezza, l'intero processo non prevede l'utilizzo di mezzi di macinazione, eliminando la contaminazione da metalli alla fonte. Questo è fondamentale per la polvere d'argento destinata al settore fotovoltaico, che richiede una purezza elevatissima con un rigoroso controllo delle impurità di piombo, ferro e rame. In termini di sfericità, la macinazione a getto ottiene la dispersione tramite l'autocollisione delle particelle. Causa molti meno danni alla morfologia sferica rispetto ad altri metodi di macinazione meccanica. La polvere d'argento dispersa mantiene un'elevata sfericità. In termini di controllo della granulometria, regolando la pressione dell'ugello, la velocità della ruota classificatrice e la velocità di alimentazione, il D50 può essere controllato con precisione entro l'intervallo target con una distribuzione ristretta, soddisfacendo i severi requisiti della pasta d'argento per il settore fotovoltaico.
Il brevetto europeo EP4516432A1 descrive un metodo di produzione di polvere d'argento in cui la fase di disintegrazione utilizza la collisione delle particelle per ridurre simultaneamente le irregolarità superficiali delle particelle d'argento, ottenendo una superficie più liscia. La polvere d'argento con superfici lisce scorre meglio, ha una densità apparente più elevata e mostra una migliore stabilità di dispersione nei veicoli organici. Dopo la lavorazione con mulino a getto, la densità apparente della polvere d'argento può raggiungere valori superiori a 4,0 g/cm³, con prodotti di alta qualità che raggiungono valori compresi tra 4,2 e 5,0 g/cm³. Una maggiore densità apparente significa una maggiore quantità di materiale conduttivo attivo per unità di volume, con conseguente formazione di film spessi sinterizzati più densi e una minore resistenza.
Protezione con gas inerte e processo a circuito chiuso
La polvere d'argento che collide ad alta velocità nell'aria comporta un rischio di ossidazione. Gli strati di ossido superficiale riducono significativamente l'attività di sinterizzazione e le prestazioni elettriche della polvere. Polvere epica Offre una soluzione a circuito chiuso di protezione con gas inerte per la lavorazione di polveri di metalli preziosi. L'intero sistema di macinazione a getto opera in ambiente sigillato, utilizzando azoto o argon come gas di macinazione, con un contenuto di ossigeno controllato a livelli estremamente bassi per prevenire efficacemente l'ossidazione della superficie dell'argento. Il design a circuito chiuso garantisce inoltre zero emissioni di polvere, proteggendo l'ambiente di lavoro e prevenendo la perdita di prezioso materiale metallico.
In condizioni di gas inerte, la formazione di uno strato di ossido sulla superficie delle particelle d'argento viene soppressa, preservando l'attività di sinterizzazione. Ciò è particolarmente importante per le celle di tipo N. Le celle TOPCon e HJT utilizzano strutture di contatto passivate e processi di sinterizzazione a bassa temperatura, con temperature di sinterizzazione inferiori di 200-300 gradi rispetto alle celle PERC convenzionali. Questo impone maggiori requisiti all'attività di sinterizzazione della polvere d'argento. Se sulla superficie dell'argento è presente uno strato di ossido, la polvere non può fondersi completamente durante la sinterizzazione a bassa temperatura e la resistenza di contatto aumenta notevolmente. La macinazione a getto protetta da gas inerte elimina questo rischio alla fonte.
Selezione delle apparecchiature: parametri fondamentali per il personale tecnico
Nella scelta delle apparecchiature per la dispersione di polvere d'argento, il personale tecnico deve concentrarsi su diverse dimensioni chiave. La pressione dell'ugello determina l'energia cinetica di collisione delle particelle e influisce direttamente sulla disgregazione degli agglomerati. La dispersione di polvere d'argento richiede in genere una pressione di esercizio da 0,4 a 0,8 MPa. La velocità della ruota del classificatore controlla il punto di taglio granulometrico: una velocità maggiore produce tagli più fini e l'intervallo di velocità richiesto deve essere calcolato in base ai valori target D50 e D97. Il materiale della camera di macinazione deve essere ceramico o rivestito in poliuretano o materiali non metallici simili per impedire che ferro, cromo e altre impurità provenienti dalle pareti della camera si depositino sulle superfici durante le collisioni. Il grado di purificazione del gas influisce sulla purezza del prodotto: l'aria compressa o il gas inerte devono passare attraverso filtri di precisione con un contenuto di olio controllato al di sotto di 0,01 ppm e una filtrazione della polvere fino a 0,01 micrometri.
Per i sistemi a circuito chiuso con gas inerte, è necessario verificare anche le prestazioni di tenuta del sistema di recupero e circolazione del gas. La precisione del monitoraggio dell'ossigeno dovrebbe raggiungere il livello di ppm, con monitoraggio continuo della concentrazione di ossigeno nella camera durante il funzionamento e rifornimento e spurgo automatici del gas se i livelli superano la soglia. Il consumo di gas incide direttamente sui costi operativi. Il consumo tipico di gas per la dispersione di polvere d'argento è di circa 30-50 Nm³ per tonnellata di materiale. La progettazione dell'apparecchiatura dovrebbe massimizzare l'efficienza di circolazione per ridurre il volume di gas inerte di reintegro.
Soluzione Epic per mulino a getto di polvere e test sui materiali
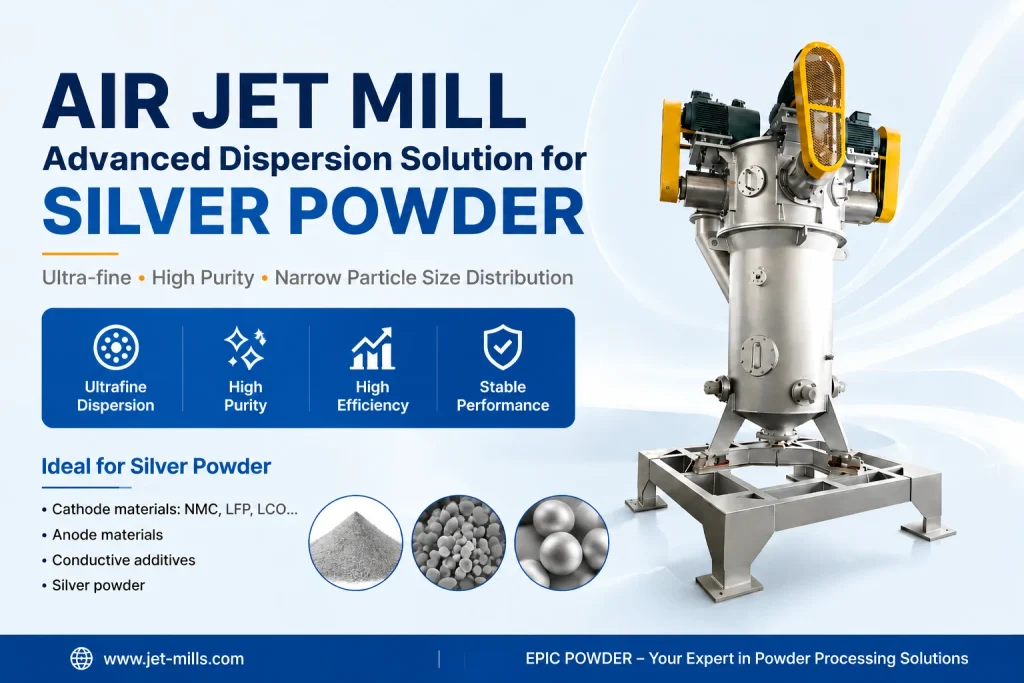
La polvere epica Mulino a getto d'aria contrapposto a letto fluido È il modello ideale per la dispersione di polvere d'argento. L'apparecchiatura offre un intervallo di controllo D50 da 1 a 25 micrometri e D97 fino a 2-45 micrometri, con macinazione a bassa temperatura senza abrasivi, funzionamento sigillato e privo di polvere e distribuzione granulometrica ristretta. È adatta per materiali termosensibili, soggetti a contaminazione e di alto valore. I molteplici ugelli contrapposti creano una zona di collisione ad alta concentrazione al centro del letto fluidizzato, garantendo un'elevata efficienza di macinazione con un basso consumo energetico. La ruota classificatrice integrata ad alta efficienza fornisce tagli granulometrici precisi con buona riproducibilità.
Epic Powder has mature experience in precious metal powder processing. We provide closed-loop inert gas processes capable of safe, oxidation-free processing of silver, platinum, and other precious metal powders. After equipment delivery, Epic Powder provides installation, commissioning, and operator training to ensure production line personnel can handle inert gas purging, particle size adjustment, and routine maintenance.
Requisiti tecnici per la polvere d'argento nella pasta d'argento PV
| Parametro | Requisito | Note |
| Dimensione delle particelle D50 | Da 1,0 a 3,0 micrometri | La pasta per la parte anteriore utilizza in genere da 1 a 3 micrometri |
| Distribuzione dimensionale delle particelle | Distribuzione ristretta | Garantisce la precisione di stampa e la conduttività di sinterizzazione |
| Sfericità | Maggiore o uguale a 0,9 | Buona fluidità e disperdibilità |
| Densità del rubinetto | Superiore a 4,0 g/cm³ | I prodotti di alta qualità raggiungono valori compresi tra 4,2 e 5,0 g/cm³ |
| Area superficiale specifica | Da 0,25 a 1,0 m2/g | Influisce sull'attività di sinterizzazione e sulle prestazioni della pasta. |
| Disperdibilità | Nessun assestamento significativo entro 72 ore | Stabile in veicolo organico |
| Purezza | purezza ultraelevata | Controllo rigoroso di Pb, Fe, Cu e altre impurità |
Fattori di capacità e di costo per gli acquirenti
La scelta delle apparecchiature non si basa solo sulle specifiche tecniche, ma anche sul bilanciamento tra capacità e costi. La capacità del mulino a getto dipende dalle caratteristiche del materiale e dalla granulometria desiderata. Per la dispersione di polvere d'argento, la capacità varia tipicamente da 5 a 50 kg all'ora, a seconda delle dimensioni dell'apparecchiatura e della precisione di classificazione. Gli acquirenti dovrebbero calcolare la capacità necessaria dell'apparecchiatura in base al consumo giornaliero di polvere d'argento della linea di produzione della pasta, lasciando un margine di 201-301 tonnellate per le fluttuazioni di produzione.
I costi operativi sono costituiti principalmente dal consumo di energia del gas e dall'utilizzo di gas inerte. In un sistema a circuito chiuso, il gas inerte viene riciclato, con un volume di reintegro che in genere rappresenta da 5% a 10% del gas totale del sistema, mantenendo i costi di rifornimento di azoto gestibili. Per quanto riguarda la manutenzione, gli ugelli e le ruote del classificatore sono le principali parti soggette a usura. Gli ugelli in ceramica hanno una durata di circa 2.000-3.000 ore. L'usura delle pale della ruota del classificatore dipende dalla durezza del materiale; la polvere d'argento ha una bassa durezza Mohs, quindi l'usura è relativamente lenta e gli intervalli di manutenzione sono più lunghi.
Domande frequenti
La macinazione a getto danneggia la sfericità della polvere d'argento?
La macinazione a getto permette la dispersione attraverso la collisione tra le particelle, senza la compressione e l'attrito tipici dei mezzi di macinazione, riducendo al minimo il danneggiamento della morfologia sferica. La sfericità della polvere d'argento dispersa può essere mantenuta al di sopra di 0,9.
La polvere d'argento si ossida durante il processo di macinazione a getto?
Grazie al sistema di protezione a circuito chiuso con gas inerte, che utilizza azoto o argon come gas di trasporto, il contenuto di ossigeno nel sistema viene mantenuto a livelli estremamente bassi. Il rischio di ossidazione della superficie dell'argento è molto ridotto e l'attività di sinterizzazione viene preservata.
Quale assistenza post-vendita viene fornita dopo la consegna dell'apparecchiatura?
Polvere epica Fornisce servizi di installazione, messa in servizio, formazione degli operatori e supporto tecnico da remoto. Il personale della linea di produzione apprende le tecniche di spurgo con gas inerte, regolazione della granulometria e manutenzione ordinaria. I componenti soggetti a usura, come gli ugelli in ceramica e le pale delle ruote di classificazione, sono disponibili a magazzino per spedizioni rapide.
Per soluzioni di dispersione di polvere d'argento, test sui materiali o preventivi per attrezzature, visita www.jet-mills.com per contattare il team tecnico di Epic Powder.
Grazie per aver letto. Spero che il mio articolo ti sia utile. Lascia un commento qui sotto. Puoi anche contattare EPIC Rappresentante del cliente online di Powder Zelda per ulteriori informazioni."
— Jason Wang, Ingegnere