ブラックマスリサイクル市場は、2025年には155億米ドルと評価され、2035年までに650億米ドルに達すると予測されており、年平均成長率は15.21兆米ドル(3トン当たり)です。この成長は、電気自動車、家電製品、エネルギー貯蔵システムから排出される使用済みリチウムイオン電池の急速な増加によって牽引されています。リサイクル業者は、これらの使用済み電池を電池グレードの原料に再生する必要性に迫られており、ブラックマス精製はその取り組みの中心となっています。.
ブラックマスとは、電池が放電、分解、粉砕された後に生成される、暗色の粉末状の混合物です。これには、正極活物質、グラファイト負極材料、銅、アルミニウム、および残留電解液が含まれています。リサイクル業者がこの材料を精製する方法によって、下流の前駆体再生プロセスの純度、回収率、および経済性が決まります。湿式冶金リサイクルはすでに51.3%を占めています。 リチウムイオン電池のリサイクル 2025年の市場規模は、高純度金属回収における同社の強力な地位を反映している。.
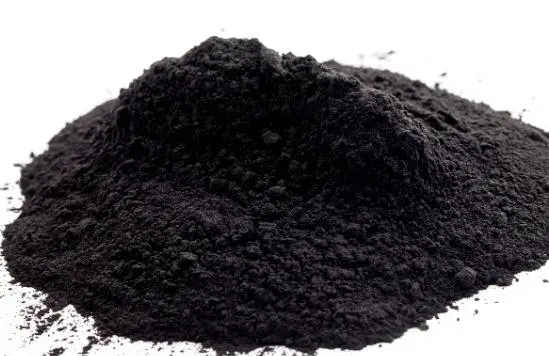
黒ミサとは何か、そしてなぜそれが重要なのか?
黒色物質は、使用済みリチウムイオン電池の機械的処理中に生成される中間生成物です。主に正極活物質(リチウムコバルト酸化物、リチウムニッケルマンガンコバルト酸化物、リン酸鉄リチウムなど)と、負極由来のグラファイト、銅およびアルミニウム集電体の破片、電解質およびバインダー由来の有機残留物から構成されます。その正確な組成は、電池の化学組成、製造元、および前処理方法によって異なります。.
NMCブラックマス 通常、5~20%のコバルト、5~15%のニッケル、2~6%のリチウム、2~10%のマンガン、および15~25%のグラファイトを含む。. LFPブラックマス コバルトやニッケルは含まれていないため、回収可能な価値は3-5%リチウムとグラファイトに集中する。工業用ブラックマス 混合セル化学から生成されたものは、およそ40 wt%のグラファイト、40 wt%の金属、および20 wt%のリンおよびフッ素化合物であることが測定されている。.
この材料が重要なのは、リサイクル工程において最も高濃度の貴金属を含んでいるためです。これらの金属を電池グレードの純度で回収することこそが、循環型システムを確立し、新たな正極材前駆体の製造に再利用する唯一の方法です。精製が不十分だと、金属の損失、製品の汚染、そして下流工程における化学薬品消費量の増加につながります。.

湿式製錬法と乾式製錬法における前駆体再生の比較
黒色物質を使用可能な金属製品に変換する主な工業的経路は2つあります。 湿式冶金 そして 乾式冶金. 湿式冶金リサイクルでは、金属成分を水性酸溶液に溶解し、溶媒抽出、沈殿、結晶化によって個々の金属を分離します。この方法は通常、 92–97%リチウム 回収を行い、前駆体合成に適した高純度塩を生成する。湿式冶金は、2025年のEVバッテリーリサイクル分野において51.3%の市場シェアを占めた。.
乾式製錬によるリサイクルでは、高温製錬によって金属をコバルト・ニッケル・銅合金に還元します。この合金はその後、多くの場合、湿式製錬工程を経て精製され、個々の金属が回収されます。この方法は、混合原料や汚染された原料にも適していますが、リチウムのかなりの部分がケイ酸塩スラグとして失われます。乾式製錬によるリチウム回収量は通常50~701トンで、エネルギー消費量は湿式製錬に比べて1トンあたり約3~4倍高くなります。.
3つ目のアプローチである直接カソード再生が注目を集めている。これは、使用済みカソード活物質を溶解するのではなく、結晶構造を修復しようとするものである。直接カソードリサイクル市場は、2025年には5億4890万米ドルと評価され、2035年には67億4000万米ドルに達すると予測されており、年平均成長率(CAGR)は28.5%である。この方法は完全な化学分解を回避し、再製造コストを削減できる可能性があるが、従来の方法よりもクリーンで均一な黒色物質原料が必要となる。.
ブラックマス精製プロセスのステップバイステップガイド
精製工程は、安全な放電と解体から始まります。使用済みバッテリーパックは様々な充電状態で搬入されるため、制御されていない解体は火災や熱暴走のリスクを生み出します。自動放電システムは、機械処理を開始する前にこれらの危険性を低減します。.
熱前処理 揮発性電解質、セパレーター、有機バインダーを除去します。温度制御が非常に重要です。研究によると、ポリフッ化ビニリデンバインダーは2段階で分解します。部分的な分解は約500℃で始まり、完全な除去には約650℃が必要です。これらのバインダーを除去することで、活物質と集電体の分離が改善され、下流の浸出回路におけるフッ素汚染が低減されます。.
機械式破砕 モジュールまたはセルを約10~20mmの断片に粉砕することで、効率的な後工程での分離が可能になります。その後、材料は磁気分離、渦電流分離、密度選別を経て、鋼鉄、銅、アルミニウム、プラスチックが除去されます。残った黒色の塊は、活性物質粒子を露出させ、浸出または直接再生に備えるために、さらにサイズを縮小する必要があります。.
微粉砕 黒色物質を数百ミクロン以下にまで低減します。この工程により金属の遊離が最大化され、精製業者がサンプリングや浸出に好む均質で流動性の高い粉末が得られます。最終的な粒度分布は、後工程と原料の化学組成によって異なります。.
黒色物質精製において粒子径制御が重要な理由
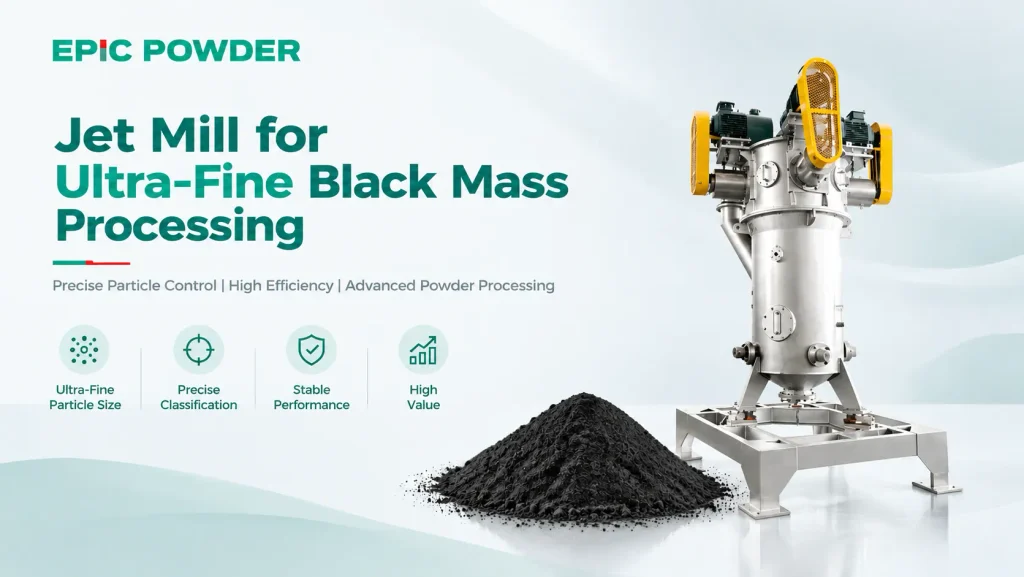
粒子サイズは金属回収率とプロセス経済性に直接影響します。粒子が小さいほど表面積が大きくなり、浸出速度が速まり、酸の消費量を削減できます。バイオリーチングに関する研究では、粒子サイズを小さくすることでリチウム、コバルト、ニッケル、マンガンの抽出効率が向上し、最も細かい粒子サイズで最高収率が得られることが分かりました。.
しかし、過度の粉砕は問題を引き起こします。延性のある銅箔やアルミニウム箔は、陰極コーティングと同じサイズの粒子にまで粉砕され、スクリーンや密度分離器では除去できない金属微粒子が埋め込まれてしまいます。これらの微粒子は不純物レベルを上昇させ、試薬の使用量を増加させ、最終的な前駆体製品の品質を低下させます。目標は単に可能な限り小さな粒子を得ることではなく、分離および浸出工程に適合した、狭く制御された粒度分布を実現することです。.
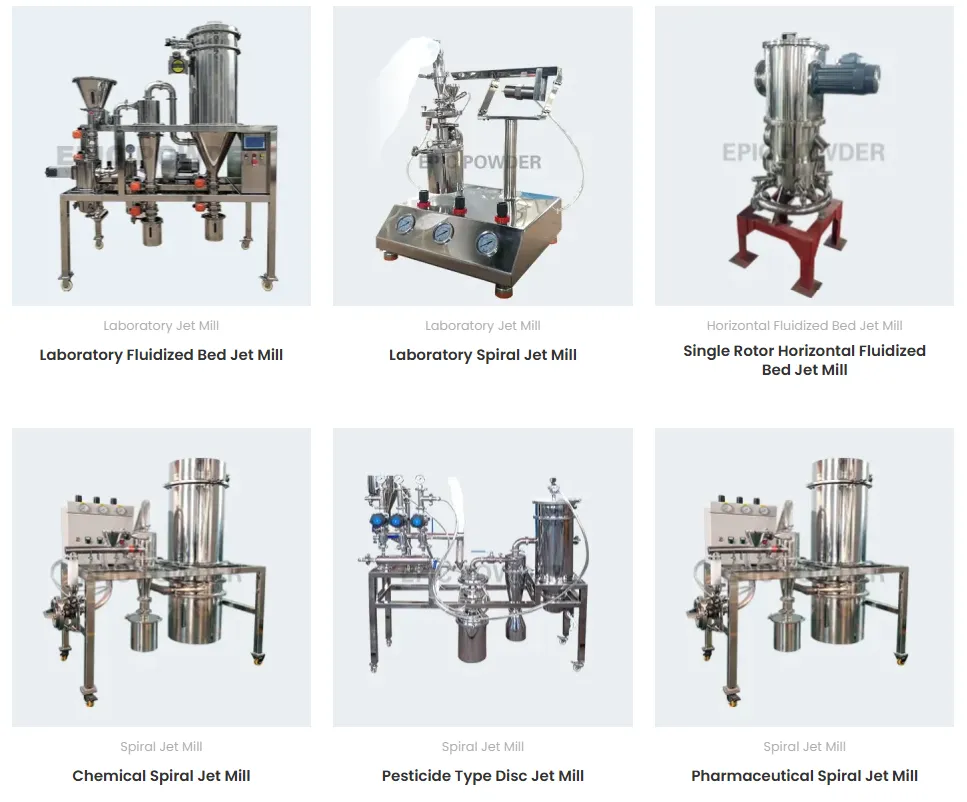
ジェットミル そして、空気分級機はその制御を実現するのに役立ちます。ジェットミルは高速ガス流を使用して粒子同士を加速させ、ボールミルやハンマーミルに伴う高い機械的摩耗や汚染なしに微粉末を生成します。空気分級機は粒子をサイズと密度で分離し、目的の粒子を回収しながら、粗大粒子をさらに粉砕するために戻します。一部の統合システムでは、1回の処理で黒色物質の不純物レベルが1.5%未満になると報告されています。.
黒色物質精製における主な課題
不純物 電池グレードの前駆体製造における最大の障害は、銅とアルミニウムの混入です。銅とアルミニウムは、集電装置や粉砕工程から黒色物質に混入します。これらの金属は浸出試薬を消費し、硫酸金属製品を汚染し、熱処理中に安全上の問題を引き起こす可能性があります。微粉砕前に効果的な磁気分離、渦電流分離、密度分離を行うことが、最初の対策となります。.
PVDFバインダー 残留物もまた、長年の課題の一つです。酸浸出は金属を効果的に除去しますが、グラファイト画分にフッ素が残ります。ある研究では、酸浸出後の残留フッ素含有量が1.97~2.25 wt%であることが報告されており、化学処理だけではバインダーを完全に除去するには不十分であることが示されています。制御された温度での熱処理、あるいは溶剤を用いたバインダー除去によって、材料が下流工程に到達する前にこの汚染を低減することができます。.
安全はあらゆる段階において最優先事項です。使用済みバッテリーには残留電荷が残ります。電解液は可燃性かつ有毒です。黒色物質から発生する粉塵は、適切に管理しないと爆発の危険性があります。作業員と設備を保護するためには、自動放電、不活性雰囲気処理、集塵、ガス処理を組み合わせる必要があります。.
設備選定:黒色物質の粉砕および分級
リサイクル業者は、汚染物質を混入させたり、延性金属を過剰に粉砕したりすることなく、黒色物質を処理できる装置を必要としています。ジェットミルは、金属同士の接触ではなく粒子同士の衝突によって粉砕するため、この用途に最適です。これにより、鉄の混入が軽減され、製品が清潔に保たれます。また、回転する粉砕媒体がないため、研磨性の高いバッテリー材料を処理する際の摩耗やメンテナンスコストも低減されます。.
空気選別機は、粒度分離工程を追加します。オペレーターは正確なカットポイントを設定でき、微細な黒色物質を粗い銅やアルミニウムの破片から分離できます。黒色物質は反応性が高く発火する可能性があるため、不活性ガス雰囲気での運転が必要となる場合が多くあります。窒素または二酸化炭素雰囲気は、製品の品質を維持しながら燃焼を抑制します。.
エピックパウダー デザイン ジェットミリング また、バッテリー材料用途向けの空気分級システムも提供しています。当社のジェットミルは、狭い粒度分布を実現し、不活性ガス下で動作するため、湿式冶金浸出または直接再生の前に黒色物質の粒度を小さくするのに適しています。統合された粉砕・分級ユニットにより、移送工程数を削減し、汚染を抑制し、処理量の一貫性を向上させます。前駆物質再生ラインを構築するリサイクル業者にとって、黒色物質の品質に合わせて粉砕・分級装置を選択することは、浸出化学を選択することと同じくらい重要です。.
黒色物質精製および前駆体再生における将来の動向
規制は厳格化している。EUバッテリー規則では、コバルト、銅、鉛、ニッケルの回収率を2027年末までに90%、2031年末までに95%に引き上げることを義務付けている。リチウムの回収目標は、2027年末までに50%、2031年末までに80%である。これに続いて、最低リサイクル含有率に関する規則が設けられ、2031年までに新型EVバッテリーに6%のリサイクルリチウムと6%のリサイクルニッケル、2036年までに12%のリサイクルリチウムと15%のリサイクルニッケルを使用することが義務付けられる。これらの規則は、リサイクル業者に対し、より高い回収率とより高い純度を目指すよう促すものである。.
直接再生法は最も急速に成長すると見込まれています。その市場は年平均成長率(CAGR)28.5%で拡大しており、湿式製錬や乾式製錬を大きく上回っています。この成長は、銅、アルミニウム、バインダー含有量の少ない、よりクリーンな黒色物質の生産に依存しており、上流工程の精製と粒度制御の重要性を改めて示しています。.
自動化とプロセス統合も進展している。リサイクル業者は、破砕、熱処理、粉砕、分級、浸出といった工程をリアルタイム監視を備えた連続ラインに接続している。その目的は、黒色原料の品質を一定に保ち、単位コストを削減し、工業規模で混合原料を処理できるようにすることである。.
結論
ブラックマス精製は、使用済み電池と電池グレードの前駆体再生をつなぐ重要な工程です。精製されたブラックマスの組成と粒度は、湿式冶金、乾式冶金、直接再生といった様々な再生方法において、回収率、試薬消費量、製品純度を左右します。現在、高リチウム回収率と高純度製品を実現できる湿式冶金が主流ですが、複雑な原料には乾式冶金も依然として有効であり、直接再生も急速に普及しています。規制によって回収目標やリサイクル含有率の要件が引き上げられるにつれ、リサイクル業者は粒度管理の厳格化、汚染の低減、そしてより安全な処理方法の実現が求められるようになるでしょう。. ジェットミリング そして、空気分類は、これらの要件を満たすための重要なツールである。.
エピックパウダー
Epic Powder社は、鉱物、化学薬品、食品、医薬品向けの粉砕・分級システムを設計しています。20年以上にわたる粉体処理の経験に基づき、お客様の目標とする粒度と処理能力に最適な粉砕機をご提案いたします。.
黒色物質のサイズ縮小や分類に関する解決策が必要ですか? エピックパウダーサプライズ ジェットミル そして、バッテリーリサイクル用途向けに設計された空気分級システム。. お問い合わせ そして、実績のある解決策をご提案いたします。.
よくある質問
バッテリーリサイクルにおけるブラックマスとは何ですか?
黒色物質とは、使用済みリチウムイオン電池を粉砕し機械的に処理することによって生じる暗色の粉末混合物である。これには、正極活物質、グラファイト、銅、アルミニウム、および残留有機化合物が含まれている。.
前駆体再生の主な方法は何ですか?
主な方法は、湿式冶金、乾式冶金、および直接陰極再生の3つです。湿式冶金は、金属を化学的に溶解・分離します。乾式冶金は、金属を溶融して合金にします。直接再生は、使用済み陰極材料の結晶構造を修復します。.
粒子サイズは黒色物質の精製にどのような影響を与えるのか?
粒子が細かいほど金属の遊離と浸出速度は向上するが、過度の粉砕は銅やアルミニウムの微粒子を黒色の塊の中に埋め込んでしまう。高回収率と低汚染を実現するには、粒子径分布を適切に制御することが不可欠である。.
黒色物質の加工において、ジェットミル加工が用いられるのはなぜですか?
ジェットミルは、粒子同士の衝突によって粒子サイズを縮小するため、金属汚染や摩耗を最小限に抑えることができます。また、反応性の高い黒色物質を扱う際の重要な安全機能である不活性ガス雰囲気下での運転にも適しています。.
再生電池原料には、どの程度の純度が求められますか?
電池グレードの前駆体には、通常、銅、鉄、アルミニウムなどの金属不純物がppmレベルまで低減されていることが求められます。正確な仕様は、正極の化学組成と最終顧客の品質契約によって異なります。.
読んでいただきありがとうございます。この記事が少しでもお役に立てれば幸いです。ぜひ下のコメント欄にご意見をお寄せください。 EPICにお問い合わせください パウダーオンラインカスタマー担当者 ゼルダ ご質問等ございましたら、お気軽にお問い合わせください。」
— ジェイソン・ワン, エンジニア