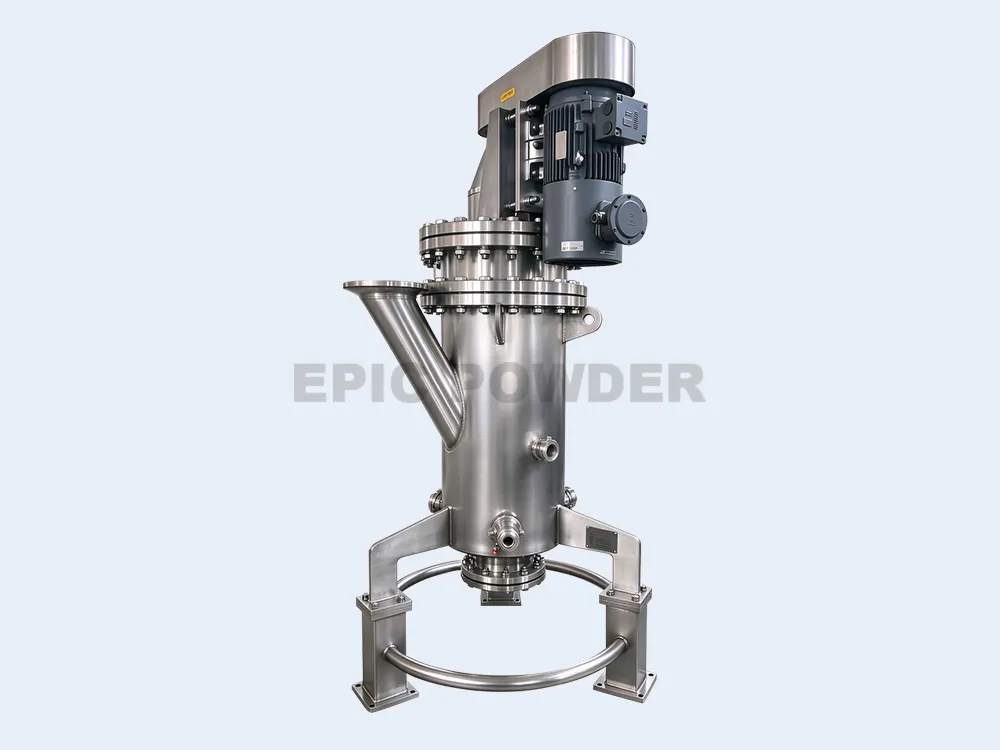
UN mulino a getto Il mulino non presenta quasi nessuna parte rotante per la macinazione, poiché è il flusso di gas a svolgere il lavoro. Gli ugelli rappresentano l'eccezione che conta. Accelerano il gas a centinaia di metri al secondo e sono costantemente esposti alla polvere abrasiva a tale velocità. Man mano che il diametro del foro aumenta, la velocità del getto diminuisce e il mulino, di conseguenza, produce una granulometria D97 più grossolana e consuma più gas a parità di impostazione. L'usura degli ugelli è la causa silenziosa di molti cambiamenti inspiegabili del D97, quindi deve essere riportata in ogni registro operativo. Questa guida illustra il meccanismo di usura, la durata di vita realistica e i segnali di avvertimento da tenere d'occhio. Si conclude con una procedura di sostituzione che tutela sia la qualità che i costi energetici.
Cosa indossa l'ugello
Il getto esce dall'ugello a velocità prossima a quella del suono e trascina le particelle di alimentazione entro pochi millimetri dall'uscita. Queste particelle colpiscono le pareti del foro e il bordo di uscita a piena velocità. I grani duri e angolari tagliano quindi la superficie come un tubo di sabbiatura taglia l'acciaio. L'usura, pertanto, è proporzionale a tre variabili: durezza delle particelle, velocità di alimentazione e velocità del getto. I materiali di alimentazione a base di carburo di silicio, quarzo e allumina usurano gli ugelli più rapidamente, mentre i materiali organici morbidi e i principi attivi farmaceutici li toccano appena durante una campagna. La velocità di alimentazione aggrava l'effetto, poiché un mulino spinto al massimo fa ricircolare più grani attraverso lo stesso foro ogni ora. I modelli di accumulo descritti nel guida alla costruzione della camera di macinazione Entrambi i problemi condividono questa causa principale. Entrambi derivano dallo stesso flusso carico di particelle.
Quanto dura un ugello
La durata di servizio copre un ampio intervallo, perché è il carico abrasivo a determinarla. La tabella di manutenzione nel guida completa al mulino a getto La tabella indica un intervallo tipico da 3 a 12 mesi. Gli estremi di questo intervallo corrispondono agli estremi dello spettro di alimentazione. I materiali morbidi e a bassa abrasione occupano l'estremità superiore, mentre i minerali duri e taglienti occupano l'estremità inferiore. La scelta del materiale amplia l'intervallo, poiché il carburo di tungsteno e gli inserti in ceramica resistono al taglio molto più a lungo dell'acciaio temprato a parità di alimentazione. È opportuno tuttavia fare due precisazioni. L'intervallo indicato nella tabella è un valore di pianificazione, poiché una linea in carburo di silicio può distruggere un ugello in acciaio più rapidamente di quanto previsto da qualsiasi tabella. Una linea farmaceutica pulita può durare anni in più. Considera l'intervallo pubblicato come punto di partenza, quindi sostituiscilo con le ore da te registrate per ciascun materiale.
Segnali di allarme da registrare
Un ugello usurato si manifesta attraverso i dati di processo prima che l'operatore se ne accorga. I segnali si sovrappongono, quindi l'insieme dei segnali è più importante di una singola misurazione. La tabella seguente elenca i segnali e il loro significato pratico.
| Segnale | Cosa significa | Cosa controllare |
|---|---|---|
| Il D97 si comporta in modo più ruvido con impostazioni fisse | La velocità del getto è diminuita con l'allargamento del foro | Confrontare con una linea di base registrata, quindi ispezionare i fori |
| Il consumo di gas aumenta per tonnellata | Il mulino ha bisogno di più gas per mantenere lo stesso taglio | Verificare i registri del compressore rispetto al registro di usura. |
| Caduta di pressione nel mulino | Il foro non presenta più la resistenza prevista | Misurare il diametro del foro con un calibro a spillo. |
| La distribuzione si allarga | L'usura irregolare sposta gli ugelli in direzioni diverse | Esegui un report PSD e confronta la larghezza con la linea di base |
| La produttività diminuisce allo stesso D97 | I getti più deboli riciclano più materiale per passaggio | Registra la produzione oraria ed escludi le variazioni di alimentazione |
IL guida alla regolazione della granulometria Spiega come la velocità della ruota controlla normalmente il D97. Questa guida funge anche da riferimento per distinguere un problema di controllo da un problema di usura. Se la dimensione risponde come di consueto a piccole modifiche della ruota, quest'ultima è in buone condizioni e gli ugelli meritano un controllo.
Materiali degli ugelli e le loro modifiche
Il materiale del foro determina sia il tasso di usura che il rischio di contaminazione. Gli ugelli in acciaio temprato sono i meno costosi e si usurano più rapidamente con materiali abrasivi. Gli inserti in carburo di tungsteno prolungano notevolmente la durata utile e mantengono la geometria del foro con maggiore precisione nel tempo. I fori in ceramica aumentano la purezza, aspetto importante quando la polvere viene respinta da contaminanti metallici. Il compromesso è tra costo e fragilità. I componenti in ceramica tollerano male gli shock termici e un'installazione non corretta può provocarne la rottura prima ancora di un'ora di utilizzo. Scegli il materiale del foro in base al carico abrasivo e utilizza gli inserti costosi solo dove l'avanzamento lo giustifica. Una linea di prodotti mista spesso utilizza acciaio per materiali morbidi e carburo per materiali minerali, e il ripiano di ricambio riflette questa suddivisione.
La gestione delle scorte di ricambio segue la stessa logica. Una linea di produzione di minerali abrasivi consuma gli ugelli secondo una pianificazione prestabilita, quindi avere un set di ricambio per ogni posizione garantisce il rispetto del programma. Una linea di produzione farmaceutica può attendere una consegna, ma una linea di produzione di minerali no. Conservare gli ugelli nella loro confezione, lontano dal mulino, e ispezionare i nuovi pezzi per verificare eventuali danni all'imballaggio. Installarli con una chiave dinamometrica e una nuova guarnizione, poiché una sede irregolare causa perdite d'aria e simula un foro usurato.
Una routine di sostituzione che funziona
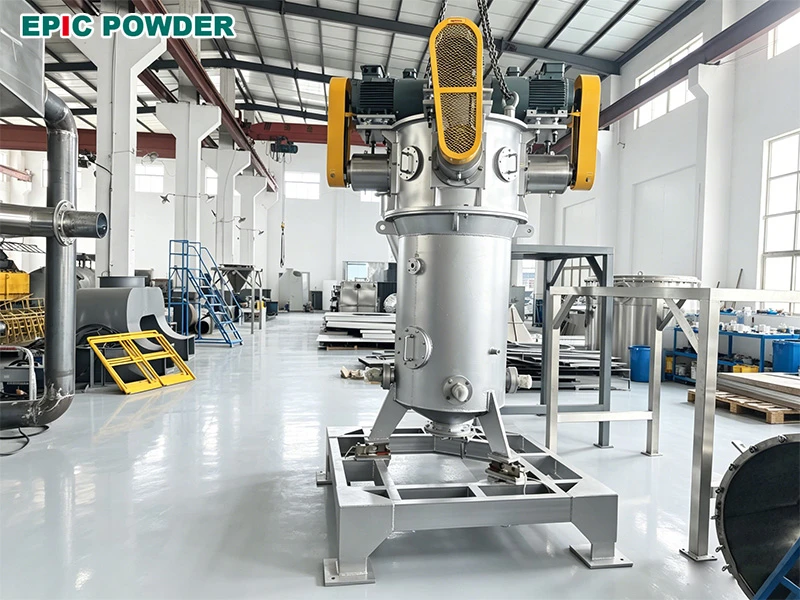
Il metodo "fino al guasto" può sembrare economico, ma in realtà costa di più. Un ugello difettoso arresta la linea nel momento peggiore e il prodotto realizzato durante il guasto spesso necessita di essere rilavorato. Una routine pianificata richiede tre abitudini. Primo, misurare il diametro interno con un calibro a perno a ogni arresto programmato e annotare la lettura accanto alle ore di funzionamento accumulate per quel materiale. Secondo, ruotare gli ugelli tra le diverse posizioni quando il mulino lo consente, poiché l'usura si concentra dove il flusso di alimentazione è più ricco. Terzo, sostituire gli ugelli all'intervallo registrato, prima che si manifesti il sintomo. La sostituzione di un ugello nei tempi previsti costa molto meno di un D97 difettoso, recuperato dal cliente. Gli impianti che condividono un unico mulino per diversi materiali tengono un registro delle ore di utilizzo per ciascun materiale. Gli intervalli variano rapidamente, ed è proprio questa variabilità che rende un dato generico fuorviante.
Il costo energetico alla base della deriva
La generazione di gas domina i costi di esercizio della fresatura a getto, e un ugello usurato incide due volte su questa voce di spesa. Il foro più ampio riduce la velocità del getto, quindi il mulino ricircola più materiale per raggiungere lo stesso taglio. Il compressore lavora quindi più a lungo per tonnellata. Nel frattempo, l'operatore, notando una tendenza alla granulometria grossolana, spesso aumenta la velocità della mola o la pressione del gas per compensare. Questa reazione fa aumentare ulteriormente il consumo di energia, mentre la causa principale si nasconde nel foro. guida all'ottimizzazione energetica quantifica quanto costo risiede nella linea dell'aria compressa. Prima di modificare qualsiasi impostazione di energia, controllate gli ugelli, poiché la soluzione più economica consiste solitamente nella misurazione del diametro interno. Le condizioni operative interagiscono allo stesso modo. condizioni operative ottimali Il riferimento mantiene le impostazioni di pressione e velocità di avanzamento precise, preservando al contempo l'integrità dell'hardware.
Una breve ispezione chiude il cerchio. Misurate ogni foro, fotografate il modello di usura e archiviate entrambi accanto alle ore di funzionamento. Dopo alcune campagne, il registro trasforma l'intervallo della tabella nel vostro valore di riferimento, e la pianificazione delle sostituzioni smette di dipendere da supposizioni.
Domande frequenti
È possibile riparare un ugello usurato?
L'usura del foro rimuove materiale, quindi gli ugelli vengono sostituiti prima di essere utilizzati. Alcuni modelli accettano inserti sostituibili in carburo o ceramica. Questi permettono di rinnovare il foro a una frazione del costo del pezzo originale.
L'usura dell'ugello influisce sul valore D97 o solo sulla portata?
Entrambi si muovono insieme. Il foro più ampio riduce la velocità del getto, quindi il mulino macina in modo meno efficiente. La granulometria risulta più grossolana a parità di impostazioni, e la produzione oraria diminuisce per lo stesso motivo.
Con quale frequenza è necessario misurare i fori?
Eseguire una misurazione a ogni sosta programmata. Aggiungere una misurazione extra ogni volta che il valore D97 o la bolletta del gas si discostano dal valore di riferimento. I materiali abrasivi giustificano intervalli di misurazione più brevi rispetto a quelli morbidi.
Grazie per aver letto. Spero che il mio articolo ti sia utile. Lascia un commento qui sotto. Puoi anche contattare EPIC Rappresentante del cliente online di Powder Molly per ulteriori informazioni."
— Emily Chen, ingegnere